金型を作っていると、「この角、もう少し小さくしたいな」「焼入れした後で、この形状を仕上げたいな」という場面があります。
マシニングセンタで加工するにも、工具の太さや長さ、材料の硬さによっては、なかなか簡単にはいきません。細い工具を使えば届きそうでも、今度は折れないかが気になる。加工する側の心まで細くなりそうです。
そんなときに頼りになるのが、ワイヤーカットです。
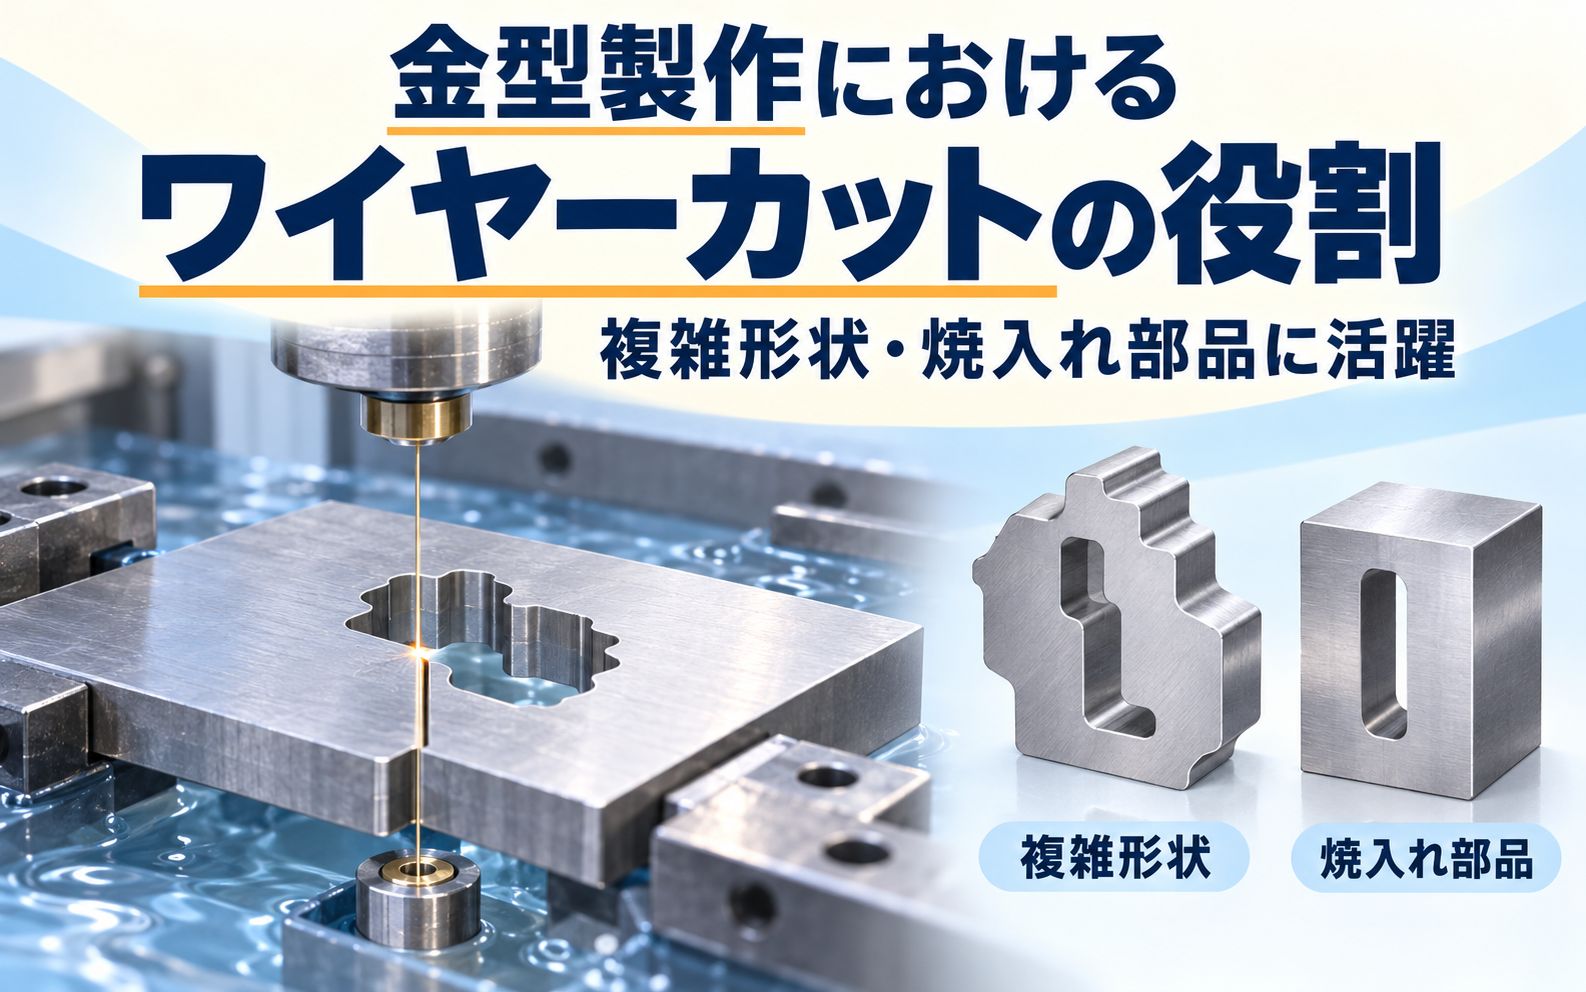
弊社でも、ワイヤ放電加工機「MAKINO U6HEAT」を使用しています。大きな切りくずを飛ばす機械とは少し雰囲気が違いますが、金型製作には欠かせない仕事を受け持っています。
今回は、ワイヤーカットがどのような加工なのか、射出成形金型のどんな部品に活用できるのかを、作り手の目線でお話しします。
ワイヤーカットとは?細い線でこすって切るわけではありません
ワイヤーカットの正式な呼び方は「ワイヤ放電加工」です。
細い金属のワイヤを電極として使い、ワイヤと加工物の間で放電を繰り返し、その熱で材料を少しずつ除去していきます。
見た目から「電動の糸のこぎりのようなもの?」と思われるかもしれませんが、ワイヤを材料に押し付けて、こすり切っているわけではありません。加工する部分には、ごく小さな隙間があります。
そのため、刃物で削るときのような大きな切削抵抗がかかりにくく、細かな輪郭や薄い部分の加工にも活用できます。
ただし、基本的に対象となるのは電気を通す材料です。金型に使う鋼材や超硬合金などは加工対象になりますが、一般的な樹脂まで同じように切れるわけではありません。
「細い線さえ通れば何でも切れる」という万能糸のこではないのです。
複雑な輪郭や小さな内角で力を発揮する
マシニングセンタでは、回転するエンドミルなどを使って材料を削ります。この工具は丸いため、ポケットなどの内側の角には、工具の半径に応じたRが残ります。
角を小さくしようとすると細い工具が必要になり、深さによっては工具のたわみや折損にも気を配らなければなりません。
ワイヤーカットなら、細いワイヤを使って輪郭に沿って加工できるため、細かな凹凸や小さな内角を持つ貫通形状で選択肢が広がります。
ただし、ここは誤解されやすいところですが、ワイヤーカットでも内角を完全な直角、つまりRゼロにはできません。ワイヤ自体に太さがあり、放電のための隙間も必要だからです。
「ワイヤなら角が出ます」と一言で済ませず、どの程度のRまで許容できるかを確認することが大切です。図面上では小さな角でも、加工する側にとっては大きな相談事だったりします。
焼入れ後の部品を加工できるのが大きな強み
金型部品には、摩耗への強さなどを確保するため、焼入れを行うものがあります。
焼入れによって硬くなった材料は、切削加工では工具や条件の選び方が難しくなります。一方、ワイヤーカットは放電によって材料を除去するため、刃物で削る方法ほど硬さに左右されず、焼入れ後の鋼材にも活用できます。
もう一つ大きいのが、熱処理後に輪郭を仕上げられることです。
焼入れでは、部品にひずみや寸法変化が生じることがあります。先に形状を完成させても、熱処理後にそのまま狙いの寸法が出ているとは限りません。
そこで、荒加工、熱処理、基準面の研削などを行い、その後にワイヤーカットで必要な輪郭を仕上げる工程が考えられます。
もちろん、切り抜いた際の残留応力の解放で変形する場合もあるため、「焼入れ後にワイヤで切れば絶対に狂わない」という話ではありません。形状や材料に合わせた工程の組み方が必要です。
硬い材料を切れることと、狙った寸法に仕上がること。この二つは、似ているようで別の仕事です。
射出成形金型では、どんなところに使う?
入れ子の外形や、入れ子を収める貫通穴
金型の一部分を別部品にした「入れ子」は、ワイヤーカットを活用しやすい部品の一つです。
入れ子の外形や、プレート側の貫通した受け穴など、ワイヤが通る構造であれば、複雑な輪郭にも対応しやすくなります。
ただし、穴と入れ子をそれぞれ図面どおりに加工すれば、それだけで金型として完成するわけではありません。組み付けに必要な隙間、位置決め、当たり、樹脂が入り込んでバリにならないかまで考える必要があります。
なお、一つの材料を切り抜いてできた穴と中身を、そのまま隙間の小さい一組として使えるとは限りません。切った部分には、ワイヤ径と放電の隙間に応じた切り幅があるためです。
「くり抜いた中身を戻せばぴったり」という、型抜きクッキーのようにはいきません。
スライド部品や焼入れしたプレート部品
スライド機構に使う部品や、摩耗対策として焼入れを行うプレート部品でも、外形、切欠き、貫通溝などに活用できます。
特に、硬さを確保した後で細かな輪郭を仕上げたい場合には、有力な加工方法です。
ただし、スライドの動きを支える面や、強く当たる面には、寸法だけでなく面粗さや当たりも求められます。用途によっては、ワイヤーカット後に研削や磨き、組立時の調整を組み合わせます。
形ができたから、すぐに滑らかに動く。そうなればありがたいのですが、金型はそこまで気前よくありません。
細い溝や、分割した入れ子の形状加工
細い貫通溝や、薄い板状部品の輪郭も活用例です。
また、一体では加工しにくい形状を入れ子に分割し、各部品をワイヤーカットなどで加工してから組み合わせる方法もあります。
ただし、分割すれば合わせ面が増えます。製品に合わせ目が出てもよいか、バリを抑えられるか、部品の強度や冷却に問題がないかも確認しなければなりません。
加工しやすさだけで分割すると、今度は組立担当が図面を見て黙り込むことになります。作る工程全体で考えるのが大事です。
ワイヤーカットにも苦手な形状がある
ワイヤーカットは、基本的にワイヤが加工物を貫通する形で加工します。
そのため、底を残すポケットや、途中で止まる穴を、そのまま掘る加工には使えません。周囲が閉じた穴形状を加工する場合は、通常、最初にワイヤを通すスタート穴も必要になります。
また、テーパー加工などには対応できますが、キャビティの自由曲面を何でも作れるわけではありません。ワイヤを通せる方向や、上下のガイドとの位置関係などによる制約があります。
底のある形状や複雑な立体形状では、マシニングセンタや形彫り放電加工などを組み合わせます。
機械にも得意科目があります。ワイヤーカットに全部お願いするより、それぞれの得意な仕事を任せたほうが、金型全体として無理なく仕上がります。
精度を出すには「切るだけ」では足りない
ワイヤーカットは精密な輪郭加工に使われますが、一度切れば自動的に最高の精度になるわけではありません。
必要な精度や面粗さに応じて、荒加工の後に仕上げ加工を重ねます。さらに、材料の厚さ、ワイヤのたわみ、加工液の状態、温度変化、部品の固定方法なども仕上がりに影響します。メーカーも、板厚に応じたワイヤの補正や張力、加工液の制御を精度確保の要素として紹介しています。参考:牧野フライス製作所「Wire EDM」
放電加工は熱を利用するため、加工面の変質層も考慮が必要です。成形面や摺動面など、使う場所によって仕上げ条件や後加工を検討します。
また、仕上げ回数が増えたり、細いワイヤが必要になったりすれば、加工時間や費用も変わります。
だからこそ、図面では「どこが重要な寸法か」「どの面をきれいに仕上げたいか」が分かると、工程を組みやすくなります。全部を同じ厳しさで指定するより、部品の役割に合った精度を考えることが、費用と品質の両立につながります。
金型づくりは、加工方法の使い分けが大切
ワイヤーカットは、複雑な輪郭、小さな内角を持つ貫通形状、焼入れ後の部品加工などで力を発揮します。
一方で、底のある形状や自由曲面には別の加工方法が必要ですし、切り終わった後の仕上げや組立調整まで含めて考える必要があります。
金型製作で大切なのは、「高性能な機械があるから何でもできる」ということよりも、形状や部品の役割に合わせて、加工方法と工程を選ぶことです。
マシニングで削り、ワイヤで輪郭を仕上げ、必要な部分を研削し、最後に当たりを確認する。一つひとつの仕事がつながって、ようやく金型になります。
弊社でも、それぞれの加工方法の得意・不得意を踏まえながら、製作や修理の方法を検討しています。
細いワイヤですが、任されている仕事はなかなか太い。金型づくりを支える、頼りになる存在です。
リアクション投稿