金型製作– category –
-

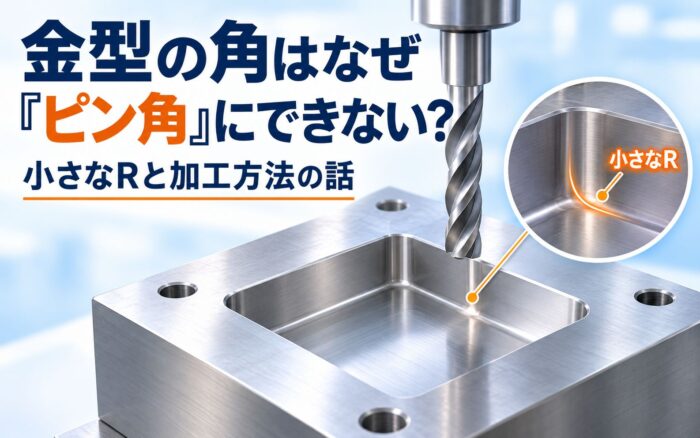
金型の角はなぜ「ピン角」にできない?小さなRと加工方法の話
「この角、丸みをなくしてピン角にできませんか?」 製品の形状を検討するとき、角の小さな丸みが気になることがあります。見た目をすっきりさせたい、相手部品との隙間をなくしたい。そうした理由から、できるだけシャープな角にしたいというご要望です。... -
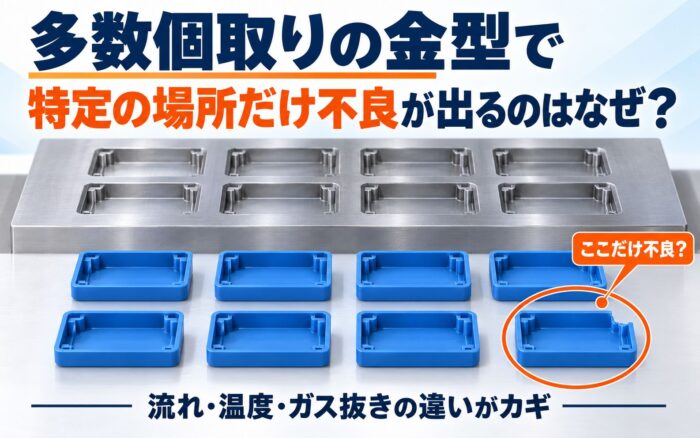
多数個取りの金型で、特定の場所だけ不良が出るのはなぜ?
「8個取りなのに、いつも同じ1個だけバリが出る」「ほかはきれいに成形できているのに、この場所だけ最後まで樹脂が入らない」 多数個取りの金型では、こうした不良が悩みの種になることがあります。 同じ金型で、同じ材料を使い、同時に成形している。そ... -
金型を鏡面に磨けば、製品は抜けやすくなる?磨きと離型の意外な関係
「製品が金型から抜けにくいので、もっとピカピカに磨けばよくなりませんか?」 表面がザラザラしているより、ツルツルしているほうが滑りそう。そう考えるのは自然ですし、実際に磨きで離型が改善することもあります。 ただ、金型では「きれいに磨けば磨... -
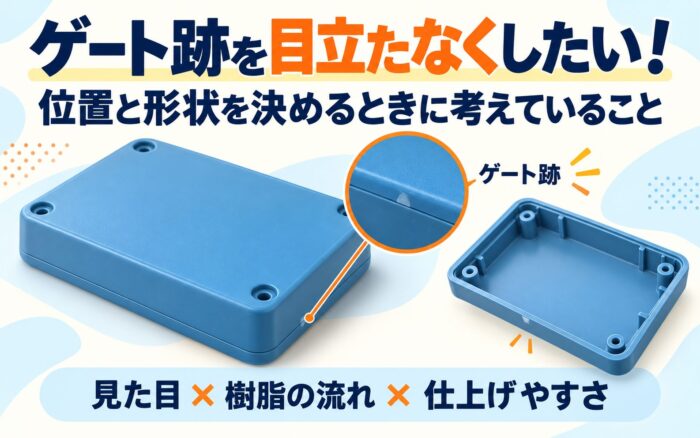
ゲート跡を目立たなくしたい!位置と形状を決めるときに考えていること
プラスチック製品を手に取ったとき、端のほうに小さな切り跡があったり、裏側にポツンと点のような跡が残っていたりすることがあります。 その正体のひとつが「ゲート跡」です。金型の中へ樹脂を流し込む入口だった場所に、成形後も痕跡が残るわけですね。... -
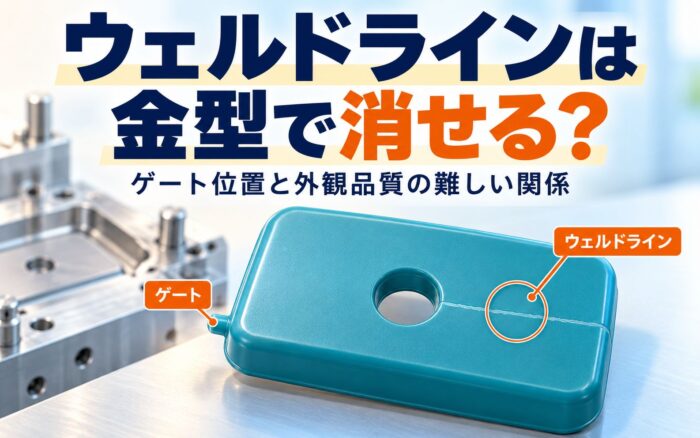
ウェルドラインは金型で消せる?ゲート位置と外観品質の難しい関係
成形品の表面に、うっすらと一本の線。傷かと思って指で触ってみても、はっきりした段差はない。それなのに、光にかざすと妙に目立つ。 射出成形で悩まされる外観不良の一つが、この「ウェルドライン」です。 「この線、金型で消せませんか?」 金型を製作... -
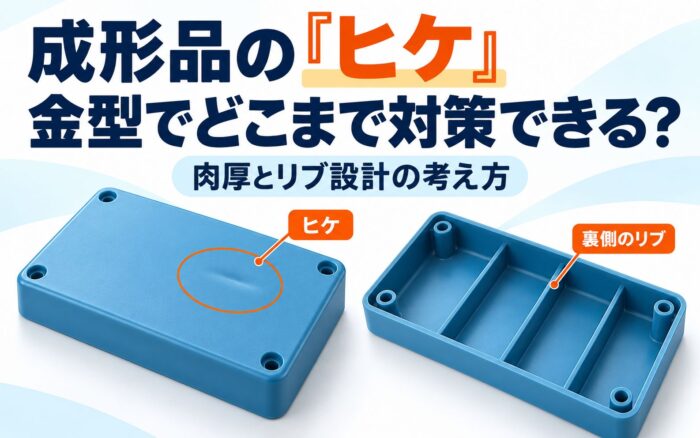
成形品の「ヒケ」は金型でどこまで対策できる?肉厚とリブ設計の考え方
成形品を正面から見ると、特に問題はなさそう。ところが、少し傾けて光を当てると、表面にうっすらとへこみが見える。 裏返すと、その場所には補強用のリブやネジを取り付けるボスがある。 射出成形では、こうした「ヒケ」が外観上の問題になることがあり... -
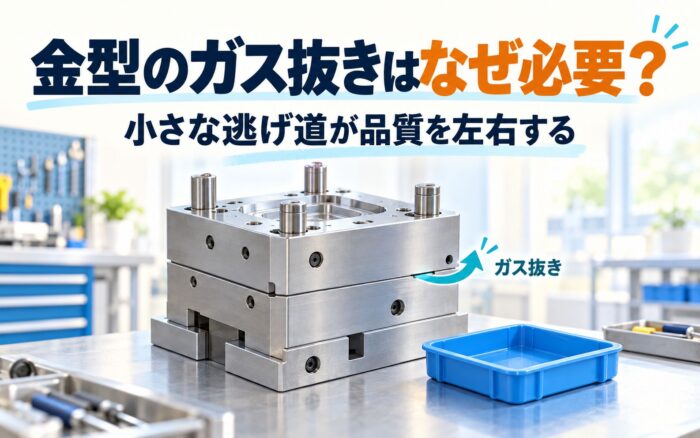
金型のガス抜きはなぜ必要?小さな逃げ道が成形品の品質を左右する
「製品の先端だけ、どうしても入りきらない」「毎回同じところが、少し黒く焼ける」 こうした成形不良が出ると、射出速度や圧力、樹脂温度などを調整して改善を探ることになります。 もちろん、成形条件の見直しは大切です。ただ、金型を作る私たちが気に... -
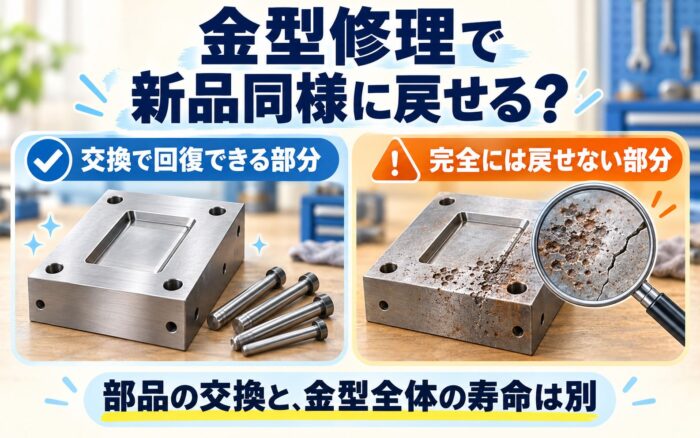
金型修理で新品同様に戻せる部分と、完全には戻せない部分
金型は、壊れたらすべて作り直しというものではありません。 摩耗した部品を交換したり、傷んだ部分を加工し直したりすることで、再び安定した生産に使える場合があります。金型を作る私たちにとっても、修理は大切な仕事のひとつです。 ただ、「修理すれ... -
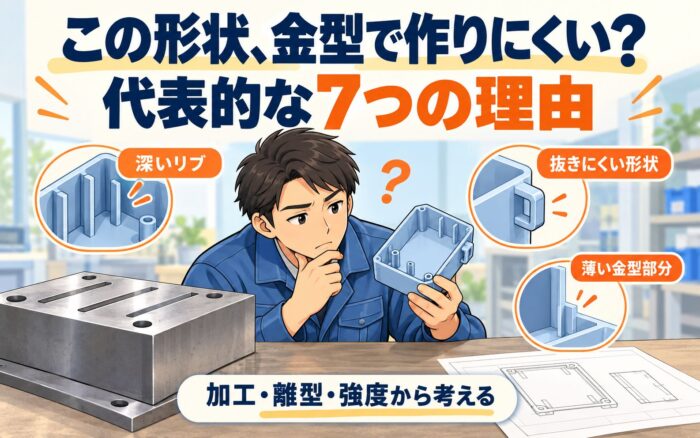
「この形状は金型では作りにくい」と判断される代表的な理由
製品の図面や3Dデータを確認していて、「この形状は、少し作りにくいですね」とお伝えすることがあります。 設計する側からすれば、「そんなに複雑な形には見えないけど?」と思われるかもしれません。確かに、見た目はすっきりした箱でも、金型にすると急... -
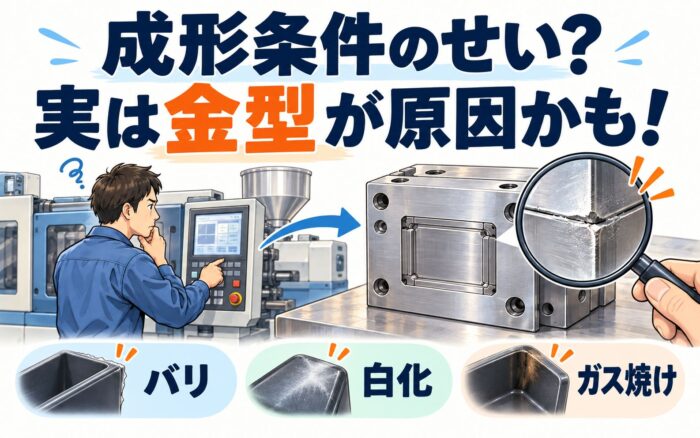
成形条件の問題と思われていた不良が、実は金型原因だった事例
「圧力を少し下げてみましょうか」「冷却時間を延ばせば、落ち着くかもしれませんね」 射出成形で不良が出たとき、まず成形条件を見直すのは自然な流れです。温度、圧力、射出速度、冷却時間。調整できる項目が多く、条件変更で改善する不良もあります。 ... -
わずか0.05mmのズレが成形品に与える影響
「ここ、あと0.05mmほど調整したいですね」 金型の仕事をしていると、こんな話がごく普通に出てきます。 0.05mm。別の単位で言えば50μmです。定規を当てて「なるほど、ここですね」と確認できるような大きさではありません。 ところが、成形品を相手部品に... -
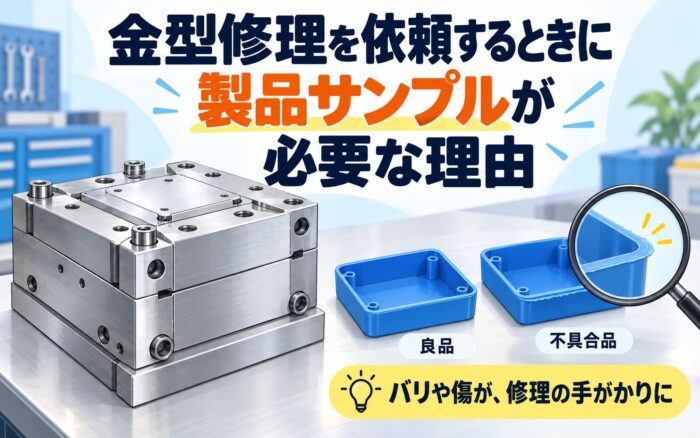
金型修理を依頼するときに製品サンプルが必要な理由
金型修理をご相談いただく際、弊社から「不具合の出ている製品サンプルも、一緒に送っていただけますか?」とお願いすることがあります。 「修理するのは金型なのに、製品も必要なの?」と思われるかもしれません。 もちろん、金型そのものを確認すること...