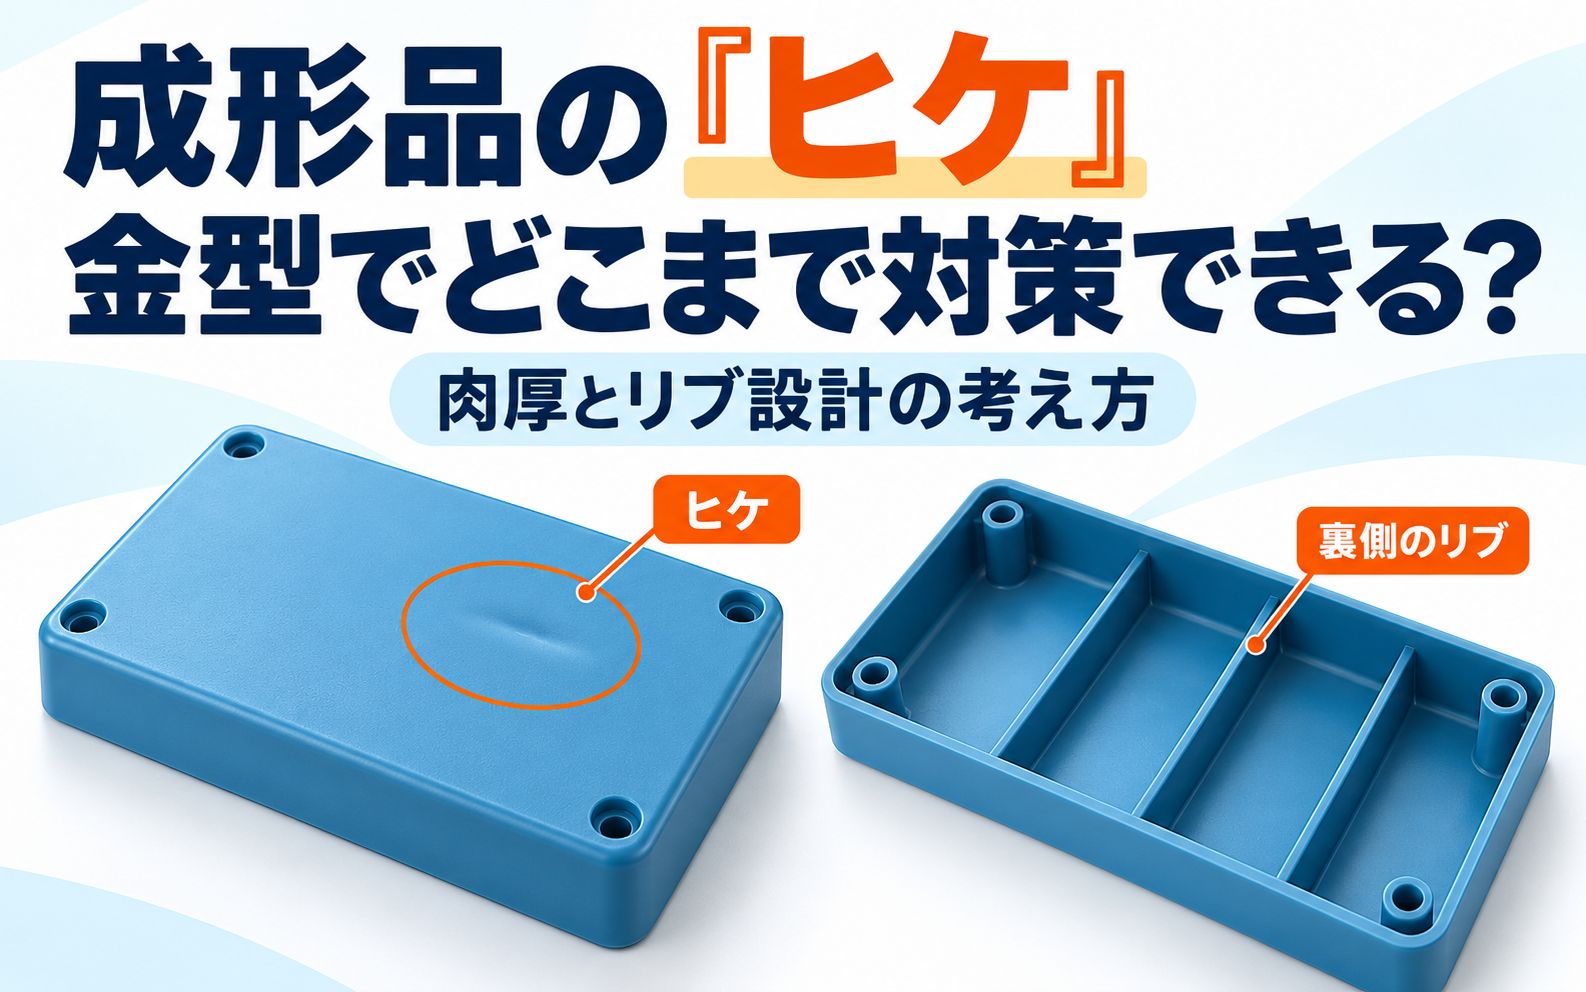
成形品を正面から見ると、特に問題はなさそう。ところが、少し傾けて光を当てると、表面にうっすらとへこみが見える。
裏返すと、その場所には補強用のリブやネジを取り付けるボスがある。
射出成形では、こうした「ヒケ」が外観上の問題になることがあります。せっかく表面をきれいに仕上げても、裏側の形状が表に浮かび上がってしまう。裏方には、もう少し控えめにしていただきたいところです。
では、このヒケは金型を修正すれば直るのでしょうか。
金型側の対策で改善できる場合はあります。ただし、肉厚やリブ形状に原因があると、金型の調整だけで完全に解消するのは難しいこともあります。
今回は、金型を製作する立場から、ヒケ対策でできることと、製品設計の段階で考えておきたいことをお話しします。
ヒケは、樹脂が冷えて縮むことで起こる
樹脂は、冷えて固まる過程で体積が収縮します。
成形時には、この収縮を補うために「保圧」をかけ、金型内へ樹脂を補います。しかし、補いきれない収縮が生じると、表面が内側へ引き込まれ、へこみとして現れることがあります。これがヒケです。
特に注意したいのが、周囲より肉厚の厚い部分です。表面付近が冷えていても内部には熱が残りやすく、その後の収縮が表面に影響します。成形直後には目立たず、取り出した後にヒケが現れる場合もあります。
ここで押さえておきたいのは、ヒケがあるからといって、金型の表面にも同じへこみがあるわけではないということです。
金型面をきれいに磨き直しても、冷却中の収縮が原因なら、それだけで解決するものではありません。
肉厚は「厚さ」だけでなく「集まり方」を見る
ヒケ対策では、製品全体をとにかく薄くすればよい、というわけではありません。必要な強度や樹脂の流れを確保しながら、局所的な肉厚の集中を減らすことが大切です。
例えば、基本の板厚がそろっていても、次のような場所には樹脂が集まりやすくなります。
- リブと製品の壁がつながる根元
- 複数のリブが交差する部分
- ボスと壁、補強リブが重なる部分
- 厚肉部と薄肉部の切り替わり
- 大きなRによって実質的に肉厚が増えている部分
図面上では細い線に見えるリブも、立体で見ると根元にしっかり肉が付いていることがあります。
弊社のように金型を作る側では、リブ単体の厚さだけでなく、周囲の壁やボスと重なったときの断面も確認したいところです。「それぞれは薄いのに、集まると厚い」という場所を見落とさないことが重要になります。
リブの厚さは、一般肉厚の40〜60%がひとつの目安
補強リブの厚さは、一般肉厚の40〜60%程度を目安に検討する考え方があります。
例えば、一般肉厚が2.0mmなら、リブ厚さは0.8〜1.2mm程度が検討の出発点です。
ただし、この寸法にすればヒケが出ない、という保証値ではありません。 樹脂の種類やグレード、外観の要求、リブの高さ、ゲートからの距離などによって結果は変わります。
また、抜き勾配があるリブでは、先端と根元で厚さが違います。先端の寸法だけを見て安心せず、根元の厚さやRまで含めて確認する必要があります。
強度が心配だからとリブを太くすると、その裏側にヒケが出る。逆に、ヒケを嫌って薄くしすぎると、樹脂が入りにくい、必要な強度が出ないといった問題につながります。
そこで、厚さだけでなく、高さ・本数・配置を組み合わせて補強を考えます。ただし、リブを増やして交差部だらけにすれば、また別の厚肉部を作ることになります。
補強も、人数を増やせば必ずうまくいくとは限らないようです。
金型側でできる対策① ゲートと樹脂の通り道を見直す
ヒケ対策として、まず検討するのが、必要な場所まで保圧が効いているかどうかです。
成形機で保圧を高く設定していても、その圧力が製品のすべての場所に同じように届くわけではありません。
ゲートが小さすぎる、途中の薄肉部が早く固まる、流動距離が長いなどの理由で、ヒケが出る部分まで十分に樹脂を補えないことがあります。
そのため、金型側ではゲートの位置や断面、ランナーなどを見直し、保圧が伝わりやすい構成を検討します。
ただし、ゲートが固まって樹脂の補給経路が閉じた後は、保圧時間を延ばしても十分な効果は期待できません。成形条件と金型構造をセットで確認する必要があります。
また、ゲートを変更すると、ゲート跡やウェルドラインの位置など、別の品質項目にも影響します。ヒケだけを見て決められないのが、金型の難しいところです。
金型側でできる対策② 冷却の偏りを減らす
厚肉部の近くや、細く深いコアの周辺では、熱が抜けにくいことがあります。
こうした場合は、水穴の配置や冷却回路、入れ子の構成などを見直すことで改善を図ります。必要に応じて、熱伝導性の高い材料を部分的に使うことも検討対象になります。
ただし、水穴は空いている場所なら自由に通せるものではありません。エジェクタピン、ボルト、スライド機構などとの干渉や、金型の強度も考える必要があります。
大切なのは、単純に金型を冷たくすることではなく、問題箇所の熱の残り方と、樹脂を補える時間のバランスを見ることです。
冷却を強めた結果、補給経路が早く固まってしまう場合もあります。温度を下げれば必ず解決する、という話ではありません。
金型側でできる対策③ 製品形状の変更を金型に反映する
局所的な厚肉が主因なら、肉抜きやリブの薄肉化、ボス周辺の形状変更が有効な場合があります。
ただし、これは「製品形状を変えずに金型だけで直す対策」とは分けて考える必要があります。強度や組付け、図面への影響を確認し、お客様と相談したうえで進める変更です。
そして、完成した金型では、修正の方向にも注意が必要です。
例えば、金型に彫られた溝で製品のリブを作っている場合、そのリブを薄くするには、金型側の溝を狭くする必要があります。
金型をさらに削ると溝は広がり、製品のリブは逆に厚くなります。
リブを薄くする修正では、溶接や入れ子の作り替えなどが必要になる場合があります。「少し薄くするだけ」という製品側の変更が、金型側では簡単とは限らないのです。
だからこそ、肉厚とリブの確認は、金型製作前に行えると効果的です。
「ヒケを減らす」と「目立たなくする」は別の話
外観面にシボを付けるなど、表面の仕上げによってヒケを目立ちにくくできる場合もあります。
ただし、これはへこみそのものをなくす対策ではありません。深いヒケまで隠せるわけでもなく、光の当たり方や製品の色によっても見え方は変わります。
「正面から見れば問題ない」のか、「斜めから照明を当てても分からないこと」が必要なのか。ここが違えば、対策の難しさも変わります。
金型の修正に入る前に、限度見本や確認する照明・角度など、外観の判断基準を共有しておくことも大切です。
対策は、成形条件・金型・製品形状をつなげて考える
ヒケが出たときは、まず発生位置と裏側の形状を照らし合わせ、成形条件によってどの程度変化するかを確認します。
保圧や冷却時間の調整で改善するのか。ゲートや冷却構造に見直せる余地があるのか。それでも残る場合、肉厚やリブ形状を変更できるのか。
この順に整理すると、金型修正で狙う効果がはっきりします。
保圧を上げ続ければ、バリや離型の問題が出ることもあります。冷却時間を延ばせば、成形サイクルに影響します。試作で一度だけきれいに成形できることと、量産で安定して作れることも同じではありません。
弊社としても、ヒケの部分だけを見るのではなく、寸法や外観、成形の安定性まで含めて対策を考えたいところです。
金型を作る前のひと工夫が、後の修正を減らす
ヒケは金型側で改善できる余地のある不良ですが、金型だけですべてを解決できるわけではありません。
特に、外観面の裏に太いリブやボスがある形状は、製作前に一度立ち止まって確認したいポイントです。
必要な強度を確保しながら肉厚の集中を減らし、その形状に合ったゲートと冷却を考える。さらに、成形条件で無理なく品質を出せるようにする。
それぞれを別々に考えるより、最初からつなげて検討したほうが、後の選択肢も広がります。
金型が完成してから「ここをもう少し薄くできれば」と悩む前に、まずは図面や3Dデータの段階で確認する。そのひと手間が、ヒケとの長い付き合いを避けることにつながります。
技術参考資料
- Protolabs:Design Essentials for Injection Moulding — 肉厚とリブ厚さの設計目安。
- BASF:Injection Molding Troubleshooter — ヒケを含む成形不良の原因と対策。
- Fictiv:Injection Molding Sink Marks — ゲート・冷却・外観仕上げの検討。
リアクション投稿