金型の形状は、どうやって作っているのでしょうか。
金属の塊を機械にセットして、刃物で削っていく。そんな場面を思い浮かべる方が多いと思います。もちろん、それは正解です。弊社でも、マシニングセンタによる切削加工は金型製作を支える大切な工程です。
ただ、金型には「刃物で削るには、ちょっと厳しいな……」という場所もあります。
細くて深い溝、奥まった隅、小さな角。図面では数本の線で描けても、実際に鋼材へ加工するとなると、急に話が難しくなる部分です。
そこで活躍するのが、放電加工です。
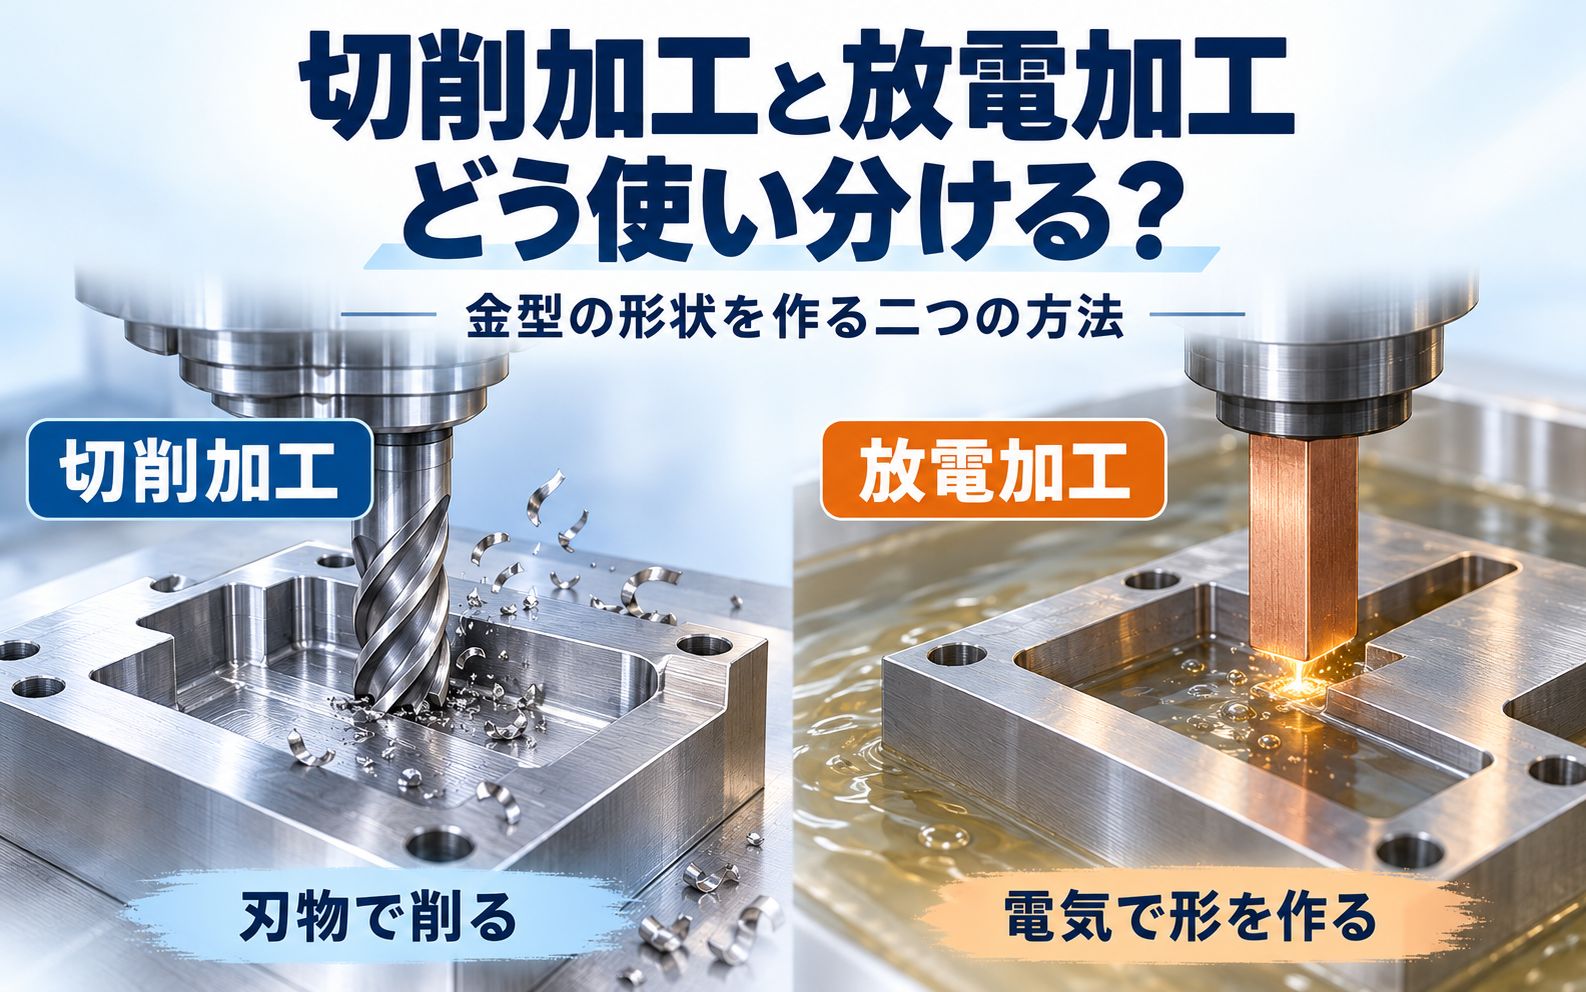
今回は、金型の形状を作る「切削加工」と「放電加工」について、それぞれの得意分野と、使い分けの考え方をご紹介します。
切削加工は、刃物で金属を削って形を作る方法
切削加工は、工具の刃で材料を削り取る加工方法です。金型の形状加工では、マシニングセンタにエンドミルなどを取り付け、工具を回転させながら鋼材を加工していきます。
広い面を削る、大まかな形を作る、曲面を仕上げる。こうした加工で力を発揮します。
例えば、大きなくぼみを作る場合は、最初から細い工具で少しずつ削るのではなく、大きな工具で効率よく材料を取り除き、その後に小さな工具で細部を仕上げます。
大きなスプーンで済むところを、耳かきで掘り進める必要はありません。金型加工でも、この順番は大事です(笑)。
ただし、工具の大きさや長さ、加工する方向によって、できることには制限があります。
切削加工で悩むのは「細い・深い・角が小さい」場所
回転する工具で内側の隅を加工すると、工具の半径に応じた丸みが残ります。小さいRにしたければ、基本的には小さい工具が必要になります。
ところが、工具は細くなるほど、たわみや折損に気を使います。さらに深い場所まで届かせようとすると、工具の突き出しが長くなり、振動や寸法のばらつきが出やすくなります。
「細い工具を使えば削れるのでは?」という考え方は間違いではありません。ただ、削れることと、必要な精度で安定して加工できることは別の話です。
特に、製品の薄いリブを作るために金型側へ設ける、細くて深い溝。こうした形状では、切削だけで仕上げようとすると、加工時間や工具の負担が大きくなる場合があります。
私たちが加工方法を考えるときは、形状だけでなく「その場所へ、どんな工具を、どれだけ伸ばして入れるのか」まで見ています。
放電加工は、電気の働きで少しずつ金属を取り除く方法
放電加工は、電極と加工物の間で放電を繰り返し、その熱によって材料を少しずつ取り除く方法です。基本的に、電気を通す材料が対象になります。
放電加工にはいくつかの種類がありますが、ここでは金型のくぼみやリブ溝などを作る「形彫り放電加工」を中心にお話しします。
形彫り放電加工では、銅やグラファイトなどで作った電極を加工物へ近づけ、電極の形状を反転させた形を金型側に作っていきます。
イメージとしては、電気で少しずつ形を写し取るような加工です。ただし、スタンプのように電極を押し付けるわけではありません。電極と加工物の間には、ごく小さな隙間を保っています。
刃物で直接削る方法ではないため、切削では難しい深い溝や小さなコーナー、硬い材料の加工で力を発揮します。
放電加工なら、どんな形でも作れるわけではない
ここまで読むと、「それなら全部、放電加工で作ればいいのでは?」と思われるかもしれません。
ただ、放電加工にも準備と時間が必要です。
まず、加工する形状に合わせた電極を作らなければなりません。その電極自体も、多くの場合は切削加工で製作します。
金型側では削りにくい細い溝でも、電極側では突き出した形に置き換えられるため、工具を当てやすくなることがあります。切削で作った電極を使い、放電で金型へ形を写す。二つの加工がつながっているわけです。
また、放電では電極も消耗します。要求される精度や面の状態によっては、荒加工用と仕上げ用など、複数の電極を用意することもあります。
細くて深い部分では、加工で生じたくずを隙間から排出し、安定して放電させる工夫も必要です。
そして、小さな角が得意とはいっても、完全なRゼロの角を無条件に作れるわけではありません。電極の角の形状や消耗、放電するための隙間も仕上がりに影響します。
放電加工は頼りになりますが、「困った形状を何でも解決する魔法」ではないのです。
実際の金型では、二つの加工を組み合わせます
例えば、広いくぼみの底に細いリブ溝があり、隅には小さなRが必要な形状を考えてみます。
この場合は、次のような進め方が候補になります。
- 切削加工で、大きく材料を取り除く。
- 切削で仕上げられる面や曲面を加工する。
- 切削では厳しいリブ溝や隅を、形彫り放電加工で仕上げる。
- 必要な箇所に磨きや合わせ調整を行う。
もちろん、実際の工程は材質や熱処理、形状、精度によって変わります。これは使い分けの一例です。
判断の目安を整理すると、次のようになります。
| 加工したい部分・条件 | 主に検討する方法 |
|---|---|
| 広い面、大きなくぼみ、材料を多く取り除く部分 | 切削加工 |
| 工具が無理なく届く曲面や輪郭 | 切削加工 |
| 細くて深いリブ溝、切削工具で仕上げにくい隅 | 形彫り放電加工 |
| 焼入れ後の硬い材料 | 形状や工具条件に応じ、切削と放電を比較 |
| ワイヤを通せる貫通形状や部品の輪郭 | ワイヤ放電加工も検討 |
「硬い材料だから必ず放電」というわけでもありません。工具や加工条件が合えば、焼入れ後の鋼材を切削で仕上げることもあります。
大切なのは、加工方法を一つに決めつけず、その形状に合った工程を選ぶことです。
ワイヤーカットも、放電加工の仲間です
弊社でも使用しているワイヤーカットは、細いワイヤを電極として放電し、材料を切り抜く加工方法です。
形彫り放電加工が、形を作った電極でくぼみなどを加工するのに対し、ワイヤーカットは、ワイヤを通せる形状の輪郭加工などを得意とします。
同じ「放電加工」でも、役割は異なります。例えば、底のあるくぼみを、そのまま通常のワイヤーカットで彫り込むことはできません。
また、ワイヤにも太さがあり、放電するための隙間も必要です。「ワイヤなら内側の角が完全なピン角になる」というわけではありません。
加工方法の名前だけで判断するのではなく、どの方向から、どのように加工できるかを見る必要があります。
費用と納期は、加工している時間だけでは決まりません
切削と放電を比較するときは、機械が動いている時間だけでなく、準備や仕上げまで含めて考えます。
切削では、工具の選定、加工データの作成、工具の消耗など。形彫り放電では、それに加えて電極の設計・製作や位置合わせなどが関わります。
また、放電後の面をそのまま使えるか、磨きが必要かも、製品の外観や離型性などによって変わります。形ができたら、そこで金型が完成するとは限りません。
設計段階で隅のRを少し大きくできたり、溝の深さや幅を見直せたりすると、切削で対応できる範囲が増える場合があります。
もちろん、製品の機能を犠牲にしてまで形状を変える話ではありません。ただ、「ここは少し変えても大丈夫」という部分があれば、加工の負担を減らせる可能性があります。
図面上では小さな変更でも、加工する側にとっては、なかなか大きな違いになることがあるのです。
どちらが優秀かより、どう組み合わせるか
切削加工と放電加工は、どちらか一方が優れているという関係ではありません。
切削で効率よく形を作り、切削では厳しい部分を放電で仕上げる。場合によっては、入れ子に分けて加工しやすくする方法も考えます。
私たち金型メーカーが見ているのは、「この形を作れるか」だけではなく、「必要な精度を確保しながら、どう作るのが無理のない方法か」というところです。
完成した金型を見ると、加工の違いは分かりにくいかもしれません。それでも、一つの小さな溝や角の裏側には、工具の選定や電極の準備、工程の組み立てがあります。
刃物で削るところと、電気の力を借りるところ。その役割分担を考えることも、金型づくりの大切な仕事の一つです。
技術確認に使用した資料
- 三菱電機「形彫放電加工機 製品特長」:https://fa-dic.mitsubishielectric.co.jp/fa/products/mecha/edm/pmerit/die_sinking/
- 牧野フライス製作所「『超』高硬度材金型加工技術セミナーレポート」:https://info.makino.co.jp/report/191009_atsugi.html
- 牧野フライス製作所「MAKINO REPORT 2022」:https://ir.makino.co.jp/library/integrated-report/pdf/2022/m_report2022.pdf
リアクション投稿