金型は、壊れたらすべて作り直しというものではありません。
摩耗した部品を交換したり、傷んだ部分を加工し直したりすることで、再び安定した生産に使える場合があります。金型を作る私たちにとっても、修理は大切な仕事のひとつです。
ただ、「修理すれば新品同様になりますか?」という話になると、少し説明が必要です。
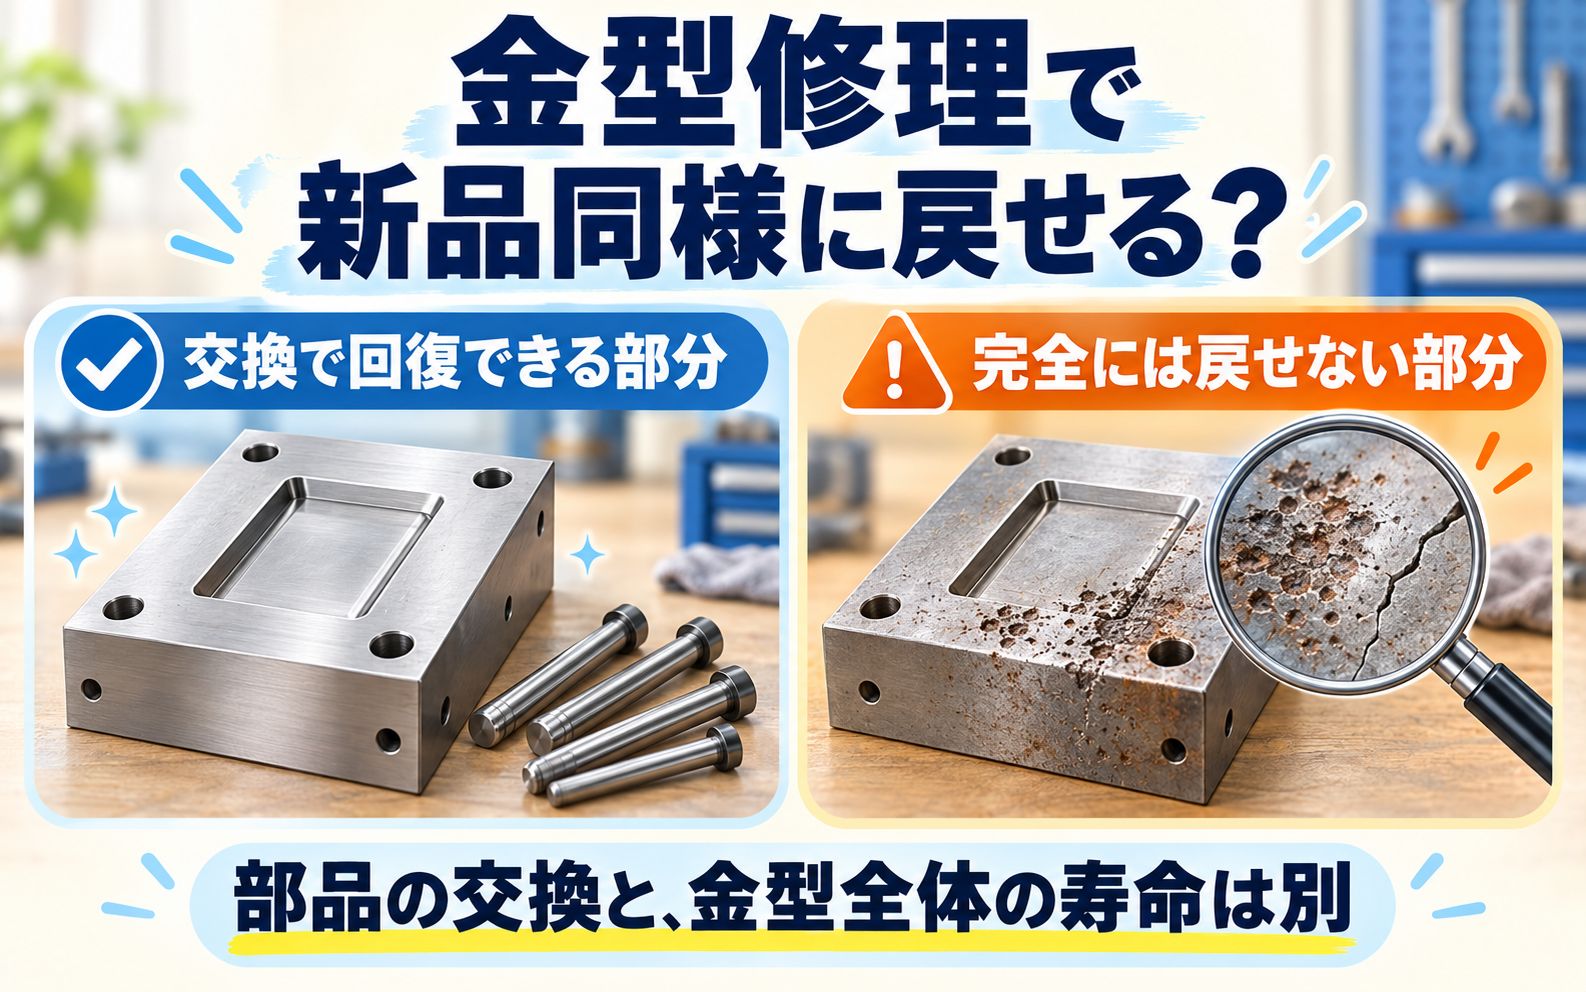
部品単体を新品にすることはできても、金型全体の状態まで製作当初に戻せるとは限りません。車のタイヤを新品にしても、エンジンまで若返るわけではないのと似ています。金型にも、交換できる部分と、使い込んだ年月が残る部分があるのです。
今回は、射出成形金型の修理で新品に近い状態を目指せる部分と、完全に元へ戻すことが難しい部分について、金型メーカーの視点からお話しします。
「新品同様」は、何が戻るのかで意味が変わる
まず分けて考えたいのが、見た目・寸法・動作・耐久性です。
表面を磨いてきれいになっても、摩耗した寸法まで戻るわけではありません。バリが止まっても、金型全体の残り寿命が新品と同じになるわけでもありません。
逆に、外観には使用感が残っていても、必要な寸法や動作が回復し、問題なく生産できることもあります。
金型修理で大切なのは、「どれだけ新品に見えるか」よりも、「必要な品質で安定して成形できるか」です。
ここを最初にそろえておくと、修理の内容も判断しやすくなります。
新品に近い状態へ戻しやすいのは、交換できる部品
エジェクタピンやガイド部品など
エジェクタピン、スリーブ、ガイドピン、ガイドブシュなどは、状態に応じて新品へ交換できます。Oリングや冷却配管の継手なども、交換によって機能を回復しやすい部品です。
ただし、ここで見落とせないのが「相手側」です。
例えば、エジェクタピンが摩耗していても、ピンが通る穴まで広がっている場合は、ピンだけを交換しても隙間が残ります。Oリングが新品でも、溝やシール面に腐食や傷があれば、水漏れが止まらないことがあります。
新品部品を入れれば解決、というほど素直ではないところが金型です。こちらとしては、たまには素直に直ってほしいのですが。
交換する部品と、それを受ける穴・面・溝をセットで確認することが重要です。
入れ子やスライドコアなど
製品形状を作る入れ子やスライドコアも、取り外せる構造であれば、その部分を新しく作り直す方法があります。
欠けた部分だけを溶接するより、部品ごと再製作したほうが、形状や材質をそろえやすい場合もあります。損傷が広い場合や、同じ場所の修理を繰り返している場合には、検討したい方法です。
ただし、新しい部品を図面どおりに作れば、そのまま組み込めるとは限りません。
既存の金型に合わせて、はめ合い、製品形状のつながり、摺動部の隙間、型を閉じたときの当たりなどを確認する必要があります。スライドであれば、コアだけでなく、案内部やロッキングブロック側の状態も関係します。
部品は新品でも、組み合わせる相手は長年働いてきた金型です。新入りだけ元気でも、チーム全体の動きは整いません。
部分的な傷や摩耗は直せても、条件が付く
パーティング面や合わせ面
パーティング面やスライドの合わせ面に局所的な傷、へこみ、摩耗がある場合は、状態に応じて溶接補修や加工、当たり調整などを行います。
こうした修理で隙間が改善し、バリを抑えられる場合があります。
ただし、広い範囲を削って平らにすればよい、というものではありません。面を加工すると、入れ子の高さや周囲の部品との位置関係が変わるためです。
また、バリの原因が金型全体のたわみや支持不足にある場合は、目に見える合わせ面だけを直しても、成形時に再び隙間が生じる可能性があります。
「傷んだ場所」と「傷む原因」が同じとは限らない。この点は、修理するときに注意して見たいところです。
キャビティ・コアの傷や欠け
浅い傷なら、磨きや軽い追加工で改善できることがあります。欠けや深い傷には、溶接で肉盛りしてから形状を仕上げる方法もあります。
ただし、磨きは材料を取り除く作業です。傷が消えるまで磨けば、その分だけ寸法や角の形状が変わります。「きれいになりました。でも寸法が変わりました」では困りますので、削ってよい範囲を見極める必要があります。
溶接補修にも、材質や施工条件に応じた注意が必要です。溶接部やその周辺では硬さが変化したり、割れや変形が生じたりする可能性があります。鏡面やシボのある面では、補修境界が製品外観に影響するかどうかも確認します。
一方、鋼種や適切な熱処理などの条件によって、良好な仕上がりを得られる場合もあります。溶接だから必ず跡が残る、必ず長持ちしない、という話でもありません。
形状が戻ることと、材質・外観・耐久性まで元と同じになることは、分けて判断します。
完全には戻しにくいのは、金型全体に広がった傷み
モールドベースや部品取付部の広範囲な摩耗・変形
金型の土台となるモールドベースや、入れ子を保持する部分まで傷んでいる場合は、修理の範囲が大きくなります。
部品の取付面、位置決め部、支持面などの複数箇所に問題があると、ひとつ直すだけでは全体の位置関係が整いません。
再加工や部品交換によって回復できる場合もありますが、加工する余裕があるか、必要な強度を保てるか、周囲の部品にどこまで影響するかを確認する必要があります。
広い範囲の再製作が必要になれば、部分修理よりも新作を検討したほうがよい場合も出てきます。
深い腐食や、内部まで進んだ亀裂
表面の錆を落とすことと、腐食で失われた材料を戻すことは別です。
冷却水穴の汚れや付着物は洗浄で改善できる場合がありますが、腐食によって荒れた穴の内面や、減ってしまった肉厚まで洗浄で元に戻るわけではありません。水漏れの場所や損傷範囲によっては、入れ子の交換や冷却回路の変更が必要になります。
亀裂も同様です。表面に見える線だけをふさいでも、内部に亀裂が残っていれば再発する可能性があります。どこまで傷んでいるか、傷んだ部分を除去できるか、その後も強度を確保できるかが判断のポイントです。
外からきれいに見えることと、中まで健全であることは、同じではありません。
残した部品の使用履歴
一部を新しく作り直しても、残した部品が受けてきた摩耗や繰り返し荷重の履歴はなくなりません。
そのため、修理した金型全体について「これで新品と同じ回数を成形できます」と一律に約束することは難しいものです。
もちろん、古い金型だからすぐに使えなくなるという意味ではありません。状態のよい部分を生かし、必要な箇所を適切に直せば、引き続き生産に使える金型もあります。
年数だけで決めず、現物の状態と、これから必要な生産量で考えることが大切です。
修理のゴールは「あと何個、どの品質で作りたいか」
あと少量の補給部品を作りたい金型と、これから長期間の量産を続ける金型では、適した修理方法が変わります。
短期的な生産再開を優先するのか、費用をかけても再発しにくい状態を目指すのか。外観が重要なのか、寸法が重要なのか。もちろん、どちらも厳しい製品もあります。
修理をご相談いただく際には、不具合の内容に加えて、今後の予定数量、必要な品質、これまでの修理履歴も分かると、方法を検討しやすくなります。実際の成形品があると、金型だけでは見えない問題を確認する手がかりにもなります。
また、組み上がった金型の動きや当たりが良好でも、実際の成形時には熱や樹脂圧力が加わります。修理内容に応じて、成形品の寸法・外観・バリ・離型状態などを確認し、修理の効果を判断します。
金型修理は、必要な性能を取り戻す仕事
交換できる部品や再製作できる入れ子などは、新品に近い状態を目指せます。一方、金型全体の変形、深い腐食、内部の亀裂、残した部品の使用履歴までは、部分修理だけでなくすことはできません。
だからこそ、私たちは「どこまで直せるか」と同時に、「どこは残るのか」も考えて修理内容を決めます。
何でも新品同様になります、と言えれば話は早いのですが、金型はそのひと言で若返ってはくれません。
大切なのは、使える部分を生かしながら、必要な品質と安定した動作を取り戻すこと。そのうえで、これからの生産に合った修理を選ぶことです。
見た目だけを若返らせるより、現場でもうひと働きしてもらえる状態にする。それが、金型修理の役割だと考えています。
技術参考資料:
- 大同特殊鋼「プラスチック成形用金型の補修溶接」 https://www.daido.co.jp/common/pdf/pages/products/tool/technical-data/sd2304-k02.pdf
- 大同特殊鋼「NAK80の特長」 https://www.daido.co.jp/products/tool/nak80/about/features.html
リアクション投稿