「この角、丸みをなくしてピン角にできませんか?」
製品の形状を検討するとき、角の小さな丸みが気になることがあります。見た目をすっきりさせたい、相手部品との隙間をなくしたい。そうした理由から、できるだけシャープな角にしたいというご要望です。
図面や3Dデータでは、丸みのない角は簡単に描けます。ただ、それを実際の金型に加工するとなると、少し事情が変わります。
画面の中では一瞬でも、現場では「さて、ここにどうやって刃物を入れようか」と考える時間が始まります(笑)。
今回は、金型の角に小さなRが残る理由と、加工方法による違いについてお話しします。
「ピン角にできない」のは、どこの角?
ピン角とは、一般に丸みや面取りのない、鋭く交わった角を指します。一方、角の丸みを表すのが「R」で、R0.5なら半径0.5mmの丸みです。
ただし、金型の角はすべてピン角にできない、というわけではありません。
まず分けて考えたいのが、出っ張った部分の「外側の角」と、くぼんだ部分の「内側の隅」です。
外側の角は、工具が届けば、隣り合う二つの面を加工してシャープに仕上げることができます。難しくなるのは、四角いポケットの隅など、工具の逃げ場がない内側です。
また、射出成形では、製品と金型の凹凸が反対になります。例えば、製品の出っ張った角を作る部分は、金型側ではくぼんだ隅になります。
「製品の角を少しシャープにしたい」という変更が、金型側では難しい隅加工につながることもあるわけです。
エンドミルは丸いので、内側の隅にはRが残る
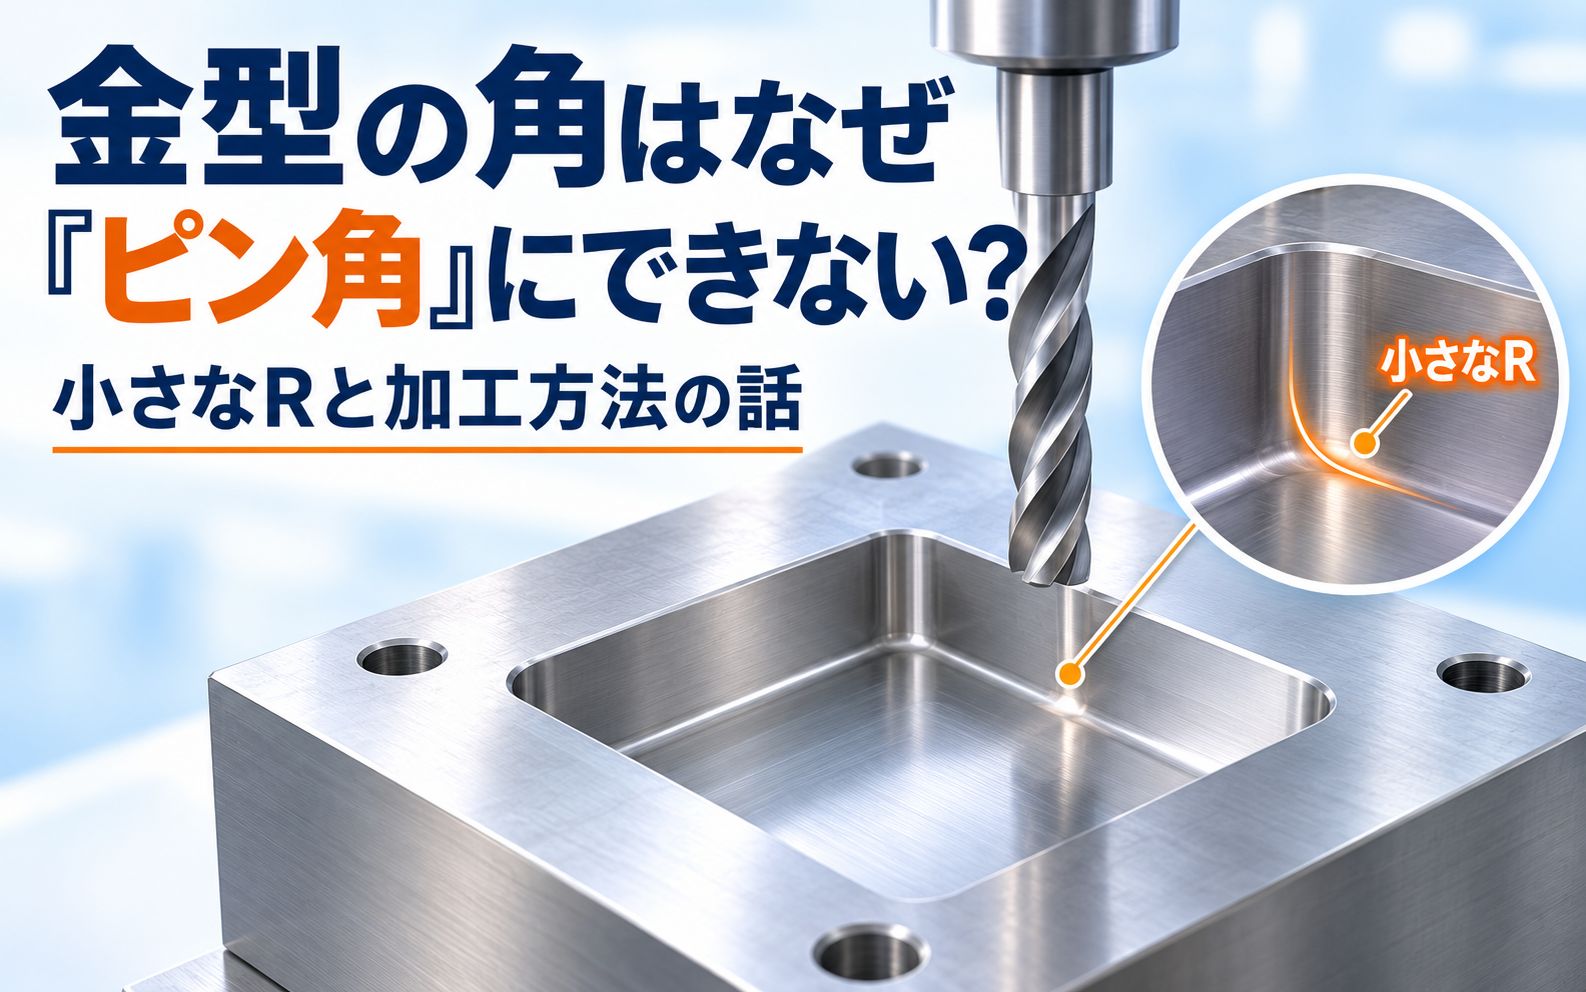
マシニングセンタで金型を削る際には、エンドミルという回転工具を使います。
この工具を上から見ると、回転したときの外周は円になります。そのため、四角いポケットの側面を加工しても、内側の四隅には工具の半径に応じた丸みが残ります。
例えば、直径2mmのエンドミルで側面を加工する場合、その工具だけで内側の隅をR0.2に仕上げることはできません。工具半径が1mmあるためです。
ここでいうRは、ポケットを上から見たときの側面同士の隅のこと。底面と側面が交わる角については、工具先端の形状など、別の条件が関係します。
「角にRが残る」といっても、どの向きの、どの角を見ているかで話が変わるところです。
細い工具を使えばいい、とは限らない
それなら工具を細くすればよいのでは、と思いますよね。
実際、小径のエンドミルを使えば、内側のRを小さくできる場合があります。ただ、工具が細くなるほど剛性が下がり、たわみや折損にも気を配る必要があります。
特に難しいのが、深い場所にある小さなRです。
浅い場所なら届く工具でも、奥まで届かせるために長く突き出すと、同じようには削れません。加工条件を抑えたり、削る量を小さくしたりする必要が出てきます。
そのため、同じR0.2でも、浅い角と深い角では加工の難しさが違います。
Rの数字だけでは、加工できるかどうかも、かかる時間も判断しきれません。
放電加工なら、もっと小さなRを狙える
切削だけでは難しい隅では、形彫り放電加工が選択肢になります。
加工したい形状に合わせた電極を作り、電極と金型の間で放電させて金属を少しずつ除去する方法です。回転工具では入りにくい隅や、細く深い形状の加工に役立ちます。
ただし、放電加工なら完全なRゼロになる、というわけでもありません。
電極自体の角の仕上がりに加えて、放電時の隙間や電極の消耗などが影響します。特に角をシャープに仕上げたい場合は、電極や仕上げ条件を工夫する必要があります。
もちろん、電極を製作する工程も必要です。
小さなRを実現するために、金型を加工する前の「加工用の道具作り」から手間が増えることもあります。
ワイヤーカットでも、小さな丸みは残る
ワイヤーカットは、細いワイヤーを電極にして放電で金属を切り抜く加工方法です。
細かな輪郭や焼入れした部品の加工にも役立ちますが、ワイヤーにも太さがあります。そのため、内側の隅には、ワイヤーの半径と放電の隙間に応じたRが残ります。
細いワイヤーでより小さなRを狙える場合もありますが、使える線径や加工条件、加工物の厚さなどを考える必要があります。
また、一般的なワイヤーカットはワイヤーを通して加工するため、基本的には貫通形状が対象です。底のあるくぼみを、そのまま同じ方法で加工できるわけではありません。
「小さなRにしたいからワイヤーカットで」と決める前に、まずその形状に使える加工方法かどうかを確認します。
入れ子を分けて、角を作る方法もある
一体の鋼材では加工しにくい形状でも、入れ子を分割すれば対応しやすくなる場合があります。
一体では工具が入らない隅を、分割によって加工しやすい面に変え、それぞれを仕上げて組み合わせる考え方です。
ただし、部品を分ければ、それで解決というほど単純でもありません。
合わせ面の精度、部品の強度、組立調整が必要になり、製品に合わせ目が転写されたり、隙間からバリが出たりする可能性も考えます。
角をシャープにするために、今度は別の場所の管理が難しくなることもあります。金型作りでは、こうした兼ね合いを見ながら構造を決めています。
小さなRは、加工の都合だけで付けるものではない
ここまで読むと、Rは加工する側の事情でお願いするものに見えるかもしれません。
もちろん、加工しやすさは大切です。ただ、鋭い角を少し丸めることで、金型の角欠けを抑えたり、製品の応力集中を和らげたりできる場合もあります。
一方で、何でも大きなRにすればよいわけでもありません。相手部品との干渉、外観、肉厚の変化などに影響することもあるためです。
私たちが確認したいのは、**「この角には、どこまでの鋭さが必要なのか」**という点です。
見た目のためなのか、位置決めに使うのか、相手部品を奥まで入れるためなのか。その目的が分かれば、Rを小さくする以外に、相手側の面取りや逃げ形状で対応できることもあります。
「できるだけピン角」より、許容できるRが分かると助かる
図面で「ピン角」と指定されていても、実際にどこまで小さな丸みを許容できるのかが分からない場合があります。
例えば、機能上問題がなければ「R0.2以下可」とするなど、許容範囲を明確にしていただけると、加工方法を検討しやすくなります。もちろん、この数字は例であり、どの金型にも共通して使える基準ではありません。
また、組み合う部分では、角だけでなく相手側の形状や寸法公差まで確認することが大切です。角のRを小さくしても、別の部分が当たって組み付かないのであれば、狙った効果は得られません。
小さなR一つでも、工具を替えるだけで済むのか、放電加工が必要になるのか、入れ子の分割から考えるのかで、費用も納期も変わってきます。
図面では目立たない部分ですが、金型屋としては、つい拡大して見てしまう場所です(笑)。
「この角はどのくらいまで丸みを許容できるか」「ここだけはシャープにしたい」といったご希望は、製作前にお聞かせください。製品に必要な機能と、加工・耐久性の両方を見ながら、無理のない形に詰めていきたいと考えています。
リアクション投稿