「製品の先端だけ、どうしても入りきらない」
「毎回同じところが、少し黒く焼ける」
こうした成形不良が出ると、射出速度や圧力、樹脂温度などを調整して改善を探ることになります。
もちろん、成形条件の見直しは大切です。ただ、金型を作る私たちが気にするのは、もう一つ。
「そこにある空気は、どこへ逃げるのだろう?」ということです。
金型の中へ樹脂が入るとき、もともと入っていた空気が都合よく消えてくれるわけではありません。樹脂に「ちょっと場所を空けてください」と言われても、出口がなければ空気も困ります。
今回は、地味ですが成形品質を支える「ガス抜き」の話です。
金型の中は、最初から空っぽではない
成形前の金型には、製品の形になる空間があります。この空間をキャビティと呼びますが、樹脂が入っていないときは空気で満たされています。
そこへ溶けた樹脂が流れ込み、空気を押し出しながら製品の形を作っていきます。さらに、溶融した樹脂から発生するガスも排出する必要があります。
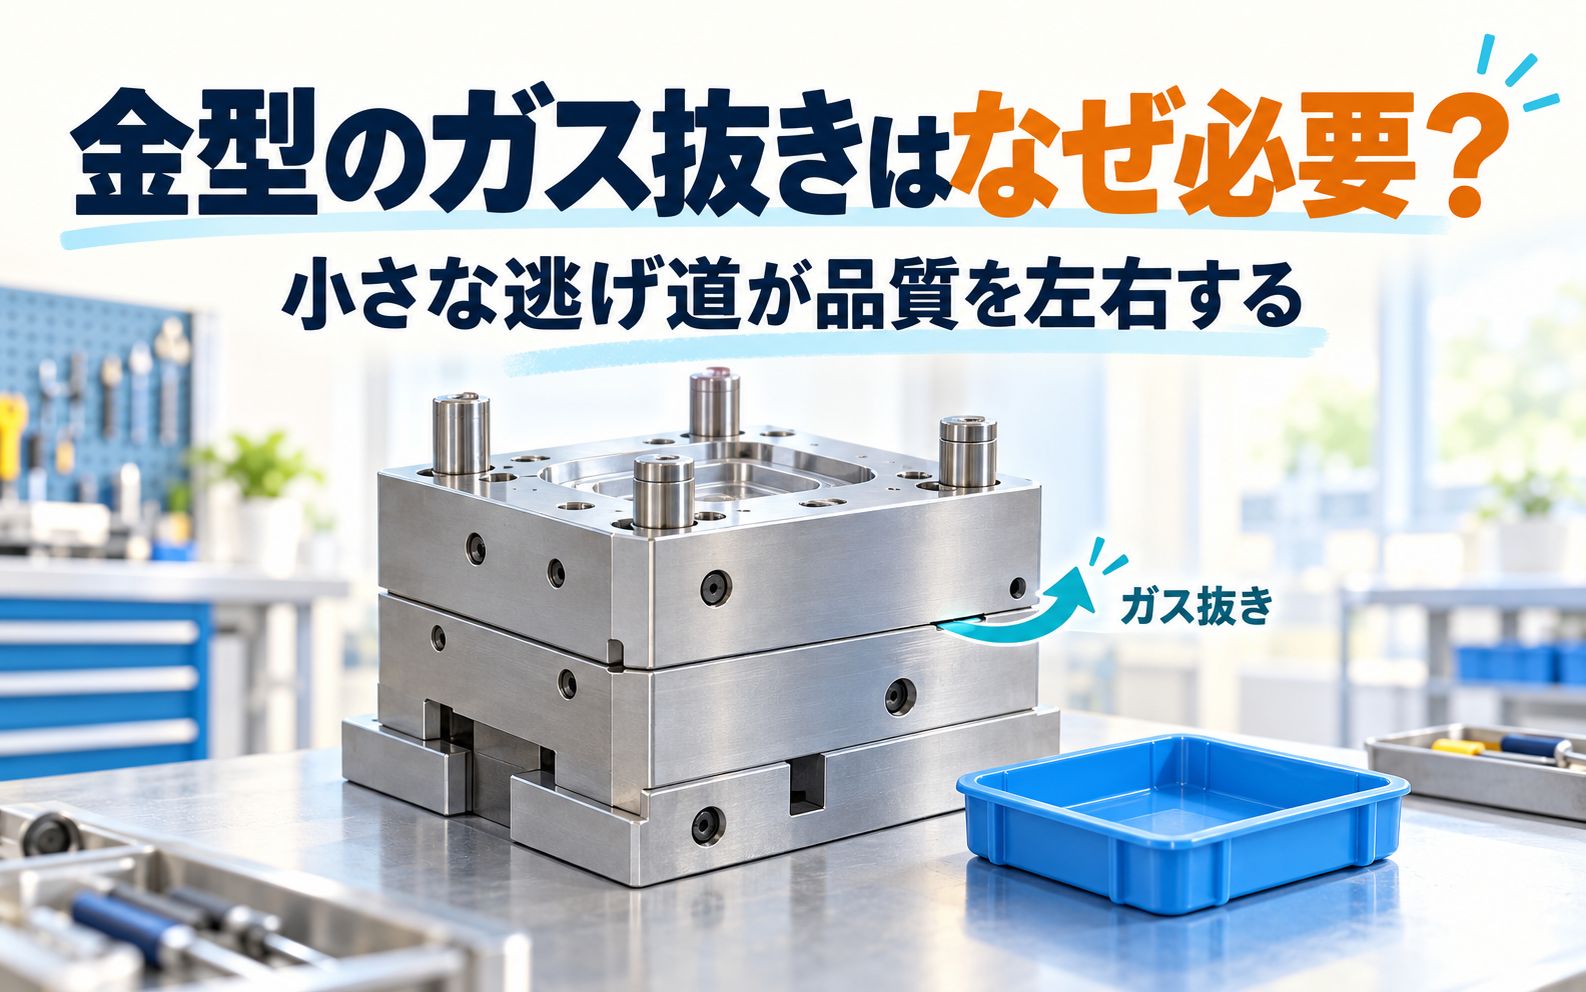
その逃げ道が、ガス抜き、あるいはガスベント・エアベントと呼ばれるものです。
金型は、樹脂が漏れないようにしっかり合わせる必要があります。一方で、空気やガスには出ていってもらわなければなりません。
「樹脂は通さず、ガスは通す」
言葉にすると簡単ですが、作る側としては、なかなか気を使う注文です。
逃げ場のない空気が、成形不良につながる
空気が抜けにくい状態では、樹脂が最後まで入りきらず、ショートショットにつながることがあります。
また、閉じ込められた空気が急激に圧縮されると高温になり、樹脂の焼けを引き起こす場合もあります。これがガス焼けの代表的な仕組みです。[1]
特に確認したいのは、樹脂が最後に到達する場所や、深いリブ・ボスなど、空気が追い込まれやすい部分です。[2]
例えば、細いリブの先端だけが欠けている場合。
「細いから樹脂が流れにくい」と考えるのは自然ですが、流れにくさに加えて、先端の空気が抜けないことも原因候補になります。
ただし、ショートや黒い変色があれば、すべてガス抜き不足というわけではありません。 樹脂の流動性や温度、成形機内での滞留・劣化なども含めて、原因を切り分けることが必要です。
見た目が似た不良でも、原因まで同じとは限りません。ここが成形不良の、少々ややこしいところです。
ガス抜きは「深くすればよい」ものではない
ガスを抜きたいなら、大きな溝を作ればよい。
そう考えたくなりますが、溝を深くしすぎると、今度は樹脂が入り込んでバリになります。[1]
ガス焼けが直ったと思ったら、次はバリ取りの仕事が増えた。これでは、困りごとの担当が替わっただけです。
ベントの寸法は、樹脂の種類やグレード、流動性、成形条件などに合わせて検討します。「どの材料でも、この深さにしておけば大丈夫」とは言えません。
また、私たちが確認するのは深さだけではありません。
- 空気がたまる場所に設けられているか
- 必要な幅や本数が確保されているか
- 外へ排出するまでの経路がつながっているか
- 汚れを取り除きやすい構造になっているか
製品のすぐそばに溝があっても、その先が行き止まりなら、十分な排気は期待できません。
「溝があること」と「ガスが抜けること」は、別に確認する必要があります。
ガスの逃げ道は、PL面だけではない
ガス抜きというと、金型の合わせ面であるPL面に設ける浅い溝を思い浮かべる方も多いと思います。
ただ、製品形状によっては、外周のPL面まで空気を逃がしにくい場所があります。深いリブの先端などがその例です。
こうした部分では、入れ子の合わせ部を利用したり、エジェクタピン周辺に排気経路を設けたりする方法を検討します。ガス抜き機能を持つ専用のピンを使う方法もあります。[2][3]
もちろん、単純に部品の隙間を広げればよいわけではありません。バリ、摺動、部品の強度、清掃のしやすさまで考える必要があります。
私たちとしては、ガス抜きの追加を考えるときも、まずは「どこに加工できるか」より、「どこに空気が残るか」から見ていきたいところです。
加工しやすい場所と、ガスが逃げたがっている場所が、都合よく一致するとは限りませんので。
ポーセラックスの販売終了後も、「材料からガスを抜く」という選択肢
ここまで紹介した溝や部品の合わせ部とは別に、金型材料そのものにガスを通すという方法もあります。
この分野で「ポーセラックス」の名前を思い浮かべる方もいらっしゃると思います。ただ、新東工業の「ポーセラックスⅡ」は、2016年3月末をもって販売停止となりました。メーカーの案内では、需要が限られ、販売量の長期低迷が続いたことが理由とされています。[4]
金型は長く使うものなので、補修や入れ子の再製作を考えたときに、以前と同じ材料を手配できなくなっていることもあります。図面は残っているのに、材料のほうが先に引退している。作る側としては、なかなか悩ましい話です。
とはいえ、通気性のある金属を利用したガス対策まで、なくなったわけではありません。現在の選択肢には、**「ポラベント」や「ブリーズメタル」**などがあります。
ポラベントは、多孔質の金属からガスを逃がす
ミスミが扱うポラベントは、ステンレス材を焼結した多孔質の金型材料です。内部の微細な孔を利用し、成形品に接する面からガスを逃がします。PL面の溝だけでは排気しにくい場所や、ある程度の面積からガスを抜きたい場合に検討できます。[5]
ただし、材料を入れ子にして取り付ければ、それだけで完成というわけではありません。通気面の開孔処理や加工後の油抜きが必要で、裏側にはガスを外へ逃がす経路も設けます。また、ミスミは鏡面品・透明品などの外観部への使用を避けるよう案内しています。[5]
ブリーズメタルも、材料内部のつながった孔を利用する
ジェムス・エンヂニアリングが扱うブリーズメタルも、内部に連続した孔を持つガス抜き鋼材です。閉じ込められた空気やガスを排出し、それらが原因となるガス焼けやショートショットの低減を狙います。[6]
切削・放電・ワイヤーカットで加工できますが、販売元は通気面を放電加工で仕上げるよう案内しています。製品に放電目が転写する場合があるため、外観の要求とのすり合わせも必要です。[6]
どちらも、ポーセラックスに代わるガス対策を考える際の候補になります。ただし、同じ仕様の材料や、そのまま置き換えられる後継品という意味ではありません。強度、通気性、仕上げ方法、製品への転写などを、使用箇所に合わせて確認します。
こうした材料は、「取り付ければガスが消える魔法の鋼材」ではなく、逃げ道を作るための材料です。
裏側が行き止まりだったり、孔が汚れで詰まっていたりすれば、本来の働きは期待できません。採用するときは、排気経路と、取り外して清掃できる構造までセットで考えたいところです。
最初は良かったのに、量産中に悪くなる理由
ガス抜きは、作ったらずっと同じように働いてくれるとは限りません。
成形を繰り返すうちに、ガス由来の付着物などでベントが詰まり、排気しにくくなることがあります。[3]
そのため、例えば次のような経過があれば、ベントの汚れも確認したいところです。
「成形開始直後は良品だった」
「しばらくすると、同じ場所に焼けが出始めた」
「清掃すると改善するが、また再発する」
もちろん、この経過だけで原因は断定できません。ただ、成形条件の記録と合わせて、清掃前後の変化を見ることは、切り分けの手がかりになります。
また、清掃するときは、汚れを落とすことと、金型を削ることを分けて考える必要があります。
浅いベントやその周辺を強く磨きすぎると、形状や合わせ面の状態を変えてしまうおそれがあります。「念入りに掃除したつもりが追加工になっていた」は避けたいところです。
汚れがすぐに再発するなら、清掃だけでなく、排気経路や樹脂の状態、成形条件も含めて見直します。
成形条件と金型、両方から考える
ガス焼けへの対応として、充填末期の射出速度を調整し、空気が抜ける時間を確保する考え方があります。
ただし、速度を落とせば必ず解決するわけではありません。形状や材料によっては、樹脂が冷えて充填しにくくなる場合もあります。
逆に、入りきらないからと圧力を上げても、空気の出口そのものができるわけではありません。
そこで確認したいのが、不良の発生位置や発生時期、条件変更による変化です。
修理や改善のご相談では、不良サンプルに加えて、「何ショットくらいから出るのか」「清掃で変わるのか」「速度を変えるとどうなるのか」といった情報があると、検討の手がかりになります。
金型は黙っていますが、成形品と生産中の変化には、意外と多くの情報が残っています。
小さな逃げ道を、きちんと働かせる
金型を見ると、大きなスライドや複雑な製品形状に目が向きがちです。
それに比べてガス抜きは、見た目も控えめ。完成した金型を見て「このベント、格好いいですね」と言われる機会は、なかなかありません。
それでも、樹脂を最後まで行き渡らせ、安定して成形するためには欠かせない部分です。
私たち金型メーカーは、製品の形を作るだけでなく、その形へ樹脂が入っていく過程も考える必要があります。
樹脂の入口を考えるときには、空気の出口も考える。
小さな逃げ道ですが、きちんと働いているかどうかで、成形品の仕上がりは変わります。
参考資料(技術事項の確認用)
[1]東レ「金型設計の基本的な考え方」Ⅵ. ガス抜き(ベント)
https://www.plastics.toray/ja/technical/torelina/tec_036.html
※PPS樹脂の資料。掲載されたベント寸法を他の樹脂へ一律には適用していません。
[2]三菱エンジニアリングプラスチックス「ユーピロン/ノバレックスの成形」10)エアーベント
https://www.m-ep.co.jp/assets/document/product/pdf/molding.pdf
[3]松井製作所「金型ガス吸引装置 MAG」
https://matsui.net/lineup/mag/
[4]新東工業「通気性金型『ポーセラックスⅡ』販売停止のご案内」(2015年10月)
https://www.sinto.co.jp/system/data/20151022_1irze.pdf
[5]ミスミ「角形ポラベント(多孔体金属ブランク)」商品概要・使用上の注意
https://jp.misumi-ec.com/pdf/mold/2022/22_mo0435.pdf
[6]ジェムス・エンヂニアリング「金型用ガス抜き鋼材 ブリーズメタル」
https://www.jmsltd.co.jp/breathemetal.html
リアクション投稿