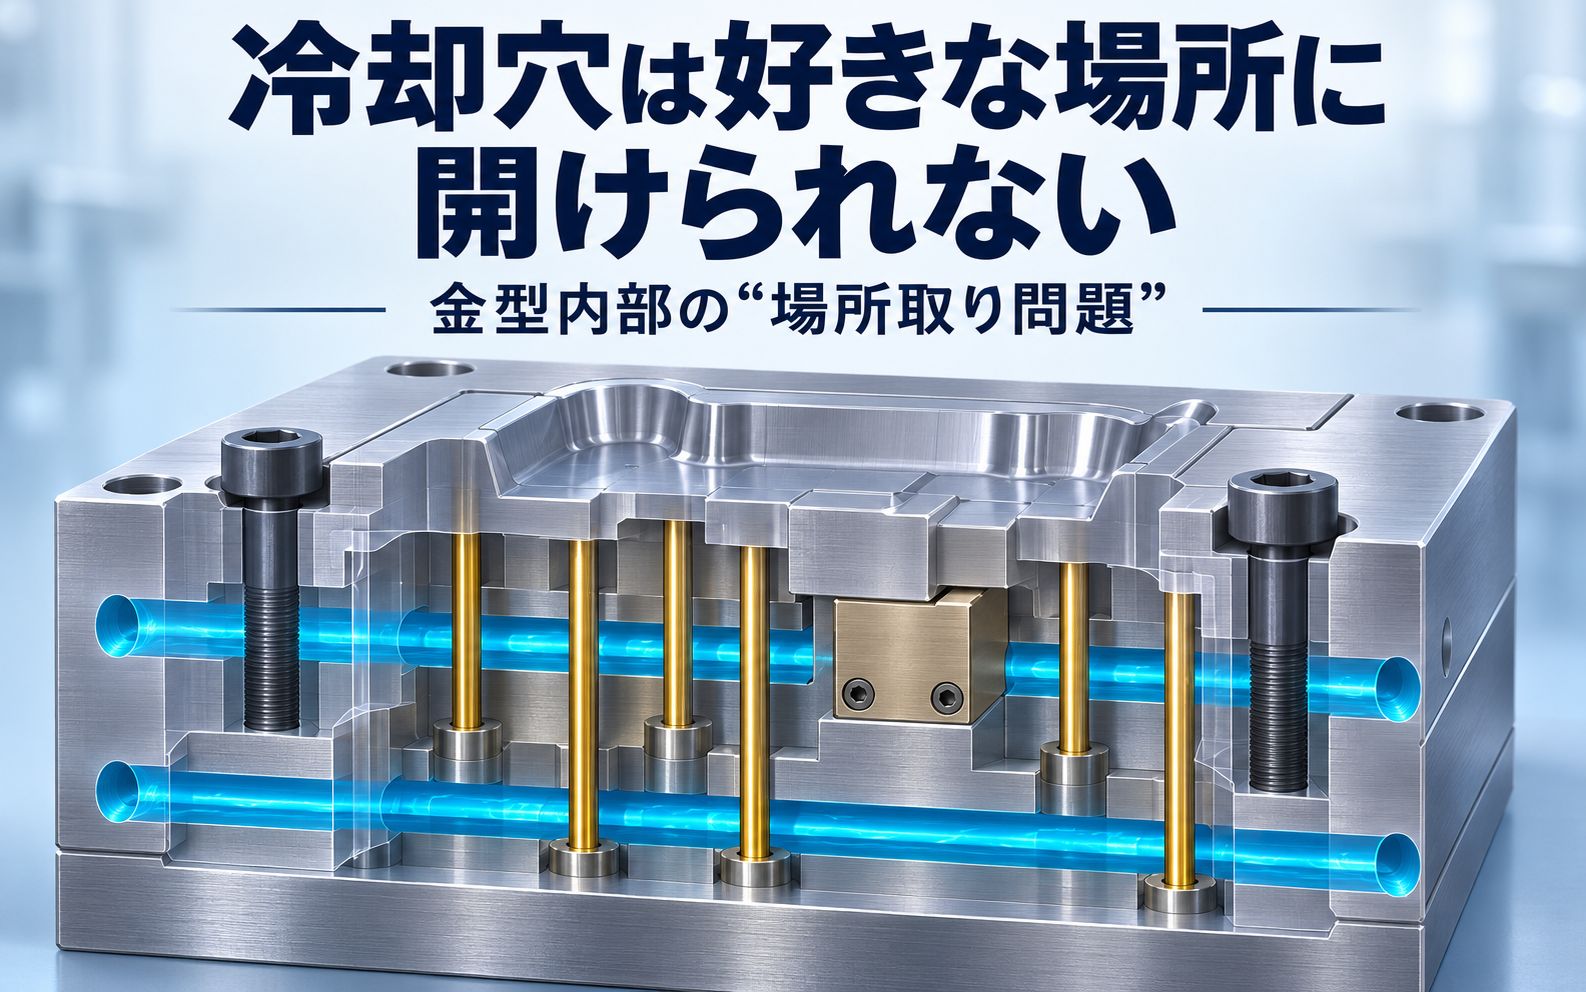
「ここが熱くなるなら、この近くに水穴を開ければいいのでは?」
金型の冷却について考えると、まず思い浮かぶ方法です。確かに、熱がこもる場所の近くから熱を取り除くことは大切です。
ただし、金型屋としては、ここで一度、内部を透かして見ていただきたいところ。
製品を押し出すピン、部品を固定するボルト、入れ子、スライド機構。外からは大きな鉄の塊に見えても、中ではさまざまな部品が場所を使っています。
そこへ冷却穴も通したい。ところが、「その場所、もう使っています」と言われてしまうわけです。
今回は、金型の冷却穴を好きな場所に開けられない理由と、内部で起きている“場所取り問題”についてお話しします。
冷却穴は、金型の温度を整えるための通り道
射出成形では、高温の樹脂が金型に入り、金型へ熱を渡しながら固まります。連続して成形するには、その熱を外へ逃がし、金型の温度を適切に保つ必要があります。
その役割を担うのが、冷却水などを流す冷却穴です。現場では「水穴」「水管」などと呼ぶこともあります。
ただし、目的は金型をひたすら冷たくすることではありません。
樹脂や製品に適した温度を保ち、場所による冷え方の差を抑えることが大切です。
一部だけ熱がこもれば、冷却時間が長くなったり、収縮の差から反りや寸法のばらつきにつながったりします。一方、局所的に冷やしすぎても、温度の偏りが生じます。
冷却穴は、ただ水が通れば合格というものではないのです。
金型の中には、先に場所を必要としている部品がある
冷却穴の配置を考える際には、ほかの部品や穴との位置関係を確認します。
| 内部の部品・構造 | 冷却穴の配置で確認すること |
|---|---|
| エジェクタピン・角エジェクタ | ピン穴との干渉、穴同士の間に残る鋼材の厚さ |
| 入れ子の固定ボルト | ねじ穴や座ぐりとの干渉、締結に必要な肉厚 |
| スライド・傾斜コアなど | 部品の配置と動作範囲、配管の取り回し |
| 入れ子の境界 | 水路をまたがせる場合のシールと組立構造 |
| 製品形状を作る深い溝や細いコア | 冷却穴を通したあとに確保できる強度 |
| 既存の冷却回路 | 意図しない貫通や接続、回路同士の間隔 |
特に可動側では、製品を押し出すためのエジェクタピンが、冷却穴を通したい領域を横切ることがあります。
「水穴のためにピンを少し移動すればいい」と考えたくなりますが、ピンにも適した位置があります。離型時に力をかけたい場所、押しても変形しにくい場所、押し出し跡が許容される場所などです。
水穴にも事情があり、ピンにも事情がある。金型内部では、なかなか簡単に席替えができません。
図面で重なっていなくても、安心とは限らない
穴同士が直接ぶつかっていなければ大丈夫。そう思われるかもしれませんが、実際には穴と穴の間に、十分な鋼材が残っているかまで確認します。
冷却穴とピン穴の間が薄すぎれば、強度や水漏れのリスクが気になります。製品面に近づけすぎた場合も、成形圧力を受ける部分の剛性や、加工時の穴の曲がりなどを考慮しなければなりません。
また、確認するのは図面の一方向だけではありません。
上から見れば離れていても、横から見るとねじ穴の底に近い。穴の中心線は避けていても、ボルトの頭を収める座ぐりに当たる。こうしたこともあります。
「線は交差していません」だけでは、水穴の安全確認は終わらないのです。
必要な肉厚や間隔は、穴径、鋼材、形状、成形条件などによって変わります。どの金型にも同じ数値を当てはめればよい、という話ではありません。
冷やしたい場所ほど、穴を通す余裕がないことも
冷却で悩みやすいのが、細長いコアや、深い形状の奥にある部分です。
先端付近の熱を取りたいのに、コア自体が細く、穴を開けると鋼材がほとんど残らない。周囲にはリブ形状を作る溝や角エジェクタが並び、横からも近づけない。
こうなると、「もう少し先まで水穴を伸ばす」という変更も簡単ではありません。
水穴を細くすれば収まりやすくなる場合はありますが、加工の難しさや流れにくさ、詰まりへの配慮も必要になります。
そこで、形状に応じて、仕切り板で往復の流れを作るバッフルや、内管を使って先端側へ水を送るバブラーなどを検討します。ただし、こうした方式にも設置スペースと流路の確保が必要です。
冷却の工夫はできますが、工夫を収める場所まで不要になるわけではありません。
ドリルは、金型の中で曲がってくれない
通常の穴加工で作る冷却穴は、基本的に直線です。
図面上で「ここを避けて、奥へ回り込んで、先端まで」と線を引くことはできても、ドリルが内部で曲がってくれるわけではありません。金型の中だけ器用に右折、とはいかないのです。
そのため、異なる方向から穴を開けてつなぎ、不要な開口部を栓で塞ぐなどして回路を構成します。
このときは、水路が成立するだけでなく、次のことも考えます。
- 外側から工具を入れて加工できるか
- 狙った深さと位置で穴をつなげられるか
- 栓や継手を取り付ける場所があるか
- 組み付け後にホースが周辺部品と干渉しないか
- 分解や清掃、水漏れ確認がしやすいか
内部の水路がうまく描けても、外側で継手が取り付かないと困ります。冷却設計は、金型の中と外をセットで考える必要があります。
近づける・増やすだけでは、冷却は決まらない
冷却穴を製品面へ近づければ、熱を取り除きやすくなる方向には働きます。しかし、穴の近くだけ強く冷える配置では、表面温度のむらが問題になることがあります。
穴の距離と間隔、製品の肉厚、形状などを組み合わせて考えることが大切です。
また、水穴を増やしても、十分な流量が確保できなければ、期待した効果につながるとは限りません。長く複雑な回路は圧力損失が大きくなり、並列に分けた回路では流れ方に偏りが出る場合もあります。
「穴を開けられるか」と「必要な場所を適切に冷やせるか」は、別の確認事項です。
水穴の本数だけを数えても、冷却性能の成績表にはならないのです。
冷却穴は「最後に空いた場所へ」では遅い
ここまで読むと、「ほかの部品を避けて、残った場所に水穴を入れるしかないのか」と感じるかもしれません。
しかし、本来は冷却も設計の初期から検討すべき重要な要素です。
ピン、ボルト、入れ子をすべて決めたあとで水穴を考えると、本当に冷やしたい場所へ近づけなくなることがあります。
だからこそ、製品形状やゲート、押し出し方法、入れ子の分け方と並行して、冷却の配置を調整します。
例えば、押し出しに支障がない範囲でピン位置を変える。固定方法を見直して水路を確保する。入れ子の分割や回路の分け方を検討する。
「空いた場所を探す」だけでなく、「冷却に必要な場所を設計段階で確保する」ことが重要です。
完成した金型への水穴追加が、簡単ではない理由
成形してみて熱がこもる場所がわかったとき、水穴の追加が有効な場合はあります。
ただし、完成後はピンやボルトの位置、入れ子構造がすでに決まっています。新規設計のように、全体を自由に調整することはできません。
追加を検討する際には、図面や3Dデータだけでなく、金型の現物と修理・改造履歴の確認も大切です。図面に反映されていない穴や、過去に追加された栓がある可能性もあります。
構造によっては、水穴の追加ではなく、入れ子の作り直しや、冷却方式そのものの変更が必要になることもあります。
また、冷え方が悪くなった金型では、加工を増やす前に、既存回路の詰まりや流量不足を確認したほうがよい場合もあります。
穴を増やす話の前に、今ある穴がきちんと働いているか。その確認も欠かせません。
冷却穴には、見えない設計上の理由がある
金型の冷却穴は、空いている場所へ自由に開けられる穴ではありません。
製品を冷やすこと、確実に押し出すこと、成形圧力に耐えること、加工や組立ができること。そして、長く使うために整備しやすいこと。
これらを同時に成立させる必要があります。
「なぜ、ここに水穴がないのだろう?」
その場所には、冷却穴を入れたくても入れられない理由が隠れているかもしれません。
弊社では、金型全体の構造を踏まえながら、製作や修理の方法を検討しています。冷却についてのご相談でも、製品のどこに熱がこもるのか、どのような不具合が出ているのか、現在の冷却条件などがわかると、検討を進めやすくなります。
外から見ると、静かな鉄の塊。しかし内部では、ピンもボルトも冷却穴も、それぞれ仕事をするために場所を必要としています。
金型設計は、そんな全員の事情を聞きながら、きちんと仕事ができる配置を考える作業でもあるのです。
参考資料(編集用):
- 東レ「AMILAN™ Mold」:冷却回路と金型部品の干渉、設計初期から温度制御を考える重要性。
https://www.plastics.toray/technical/amilan/tec_009.html - Autodesk Moldflow「Distance between cooling channel and mold cavity」:冷却穴の距離と表面温度の均一性の関係。
https://help.autodesk.com/cloudhelp/2026/ENU/MoldflowComm-CLC-Modelprep/files/Cooling-system/Cooling-circuits/Cooling-circuit-design/MFLO_DISTANCE_BETWEEN_COOLING_CHANNEL_AND_MOLD_CAVITY.html
リアクション投稿