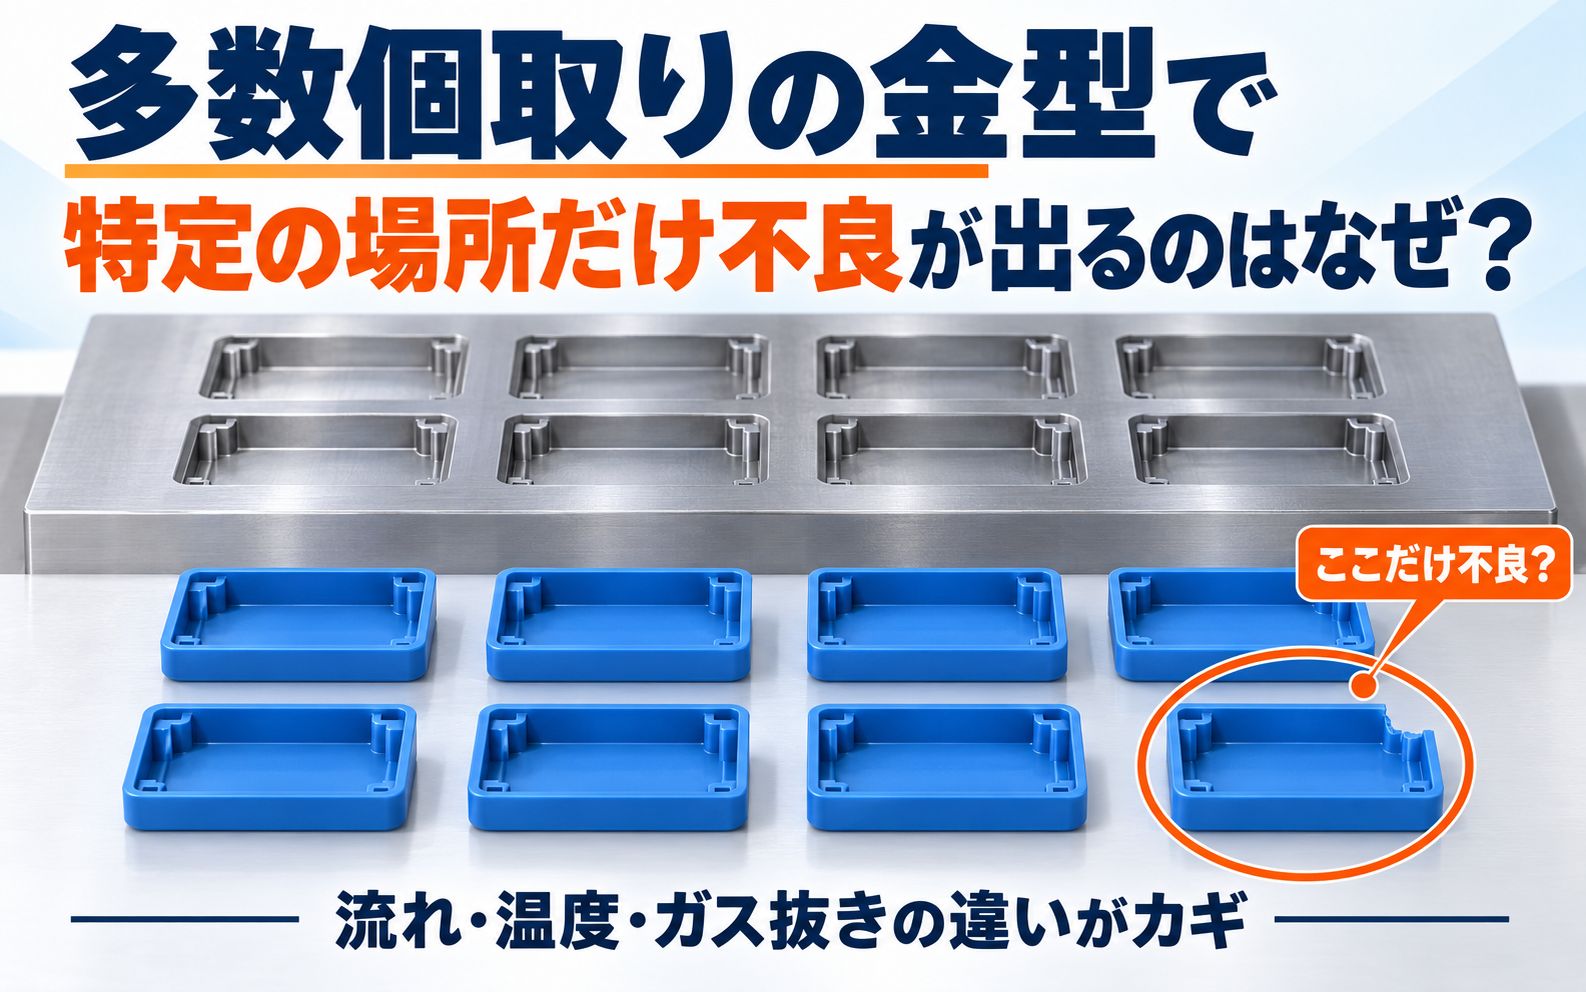
「8個取りなのに、いつも同じ1個だけバリが出る」
「ほかはきれいに成形できているのに、この場所だけ最後まで樹脂が入らない」
多数個取りの金型では、こうした不良が悩みの種になることがあります。
同じ金型で、同じ材料を使い、同時に成形している。それなのに、なぜ一部だけ不良になるのでしょうか。
金型を製作する私たちの立場から見ると、ここで大切なのは、「同じ成形条件で動いていること」と「各場所が同じ状態になっていること」は別だという点です。
金型の中では、樹脂の流れ方も、温度も、空気の抜け方も、場所によって少しずつ違います。その差が、特定の場所だけに不良が出る理由になります。
同じ形状でも、樹脂がたどる条件は違う
多数個取りとは、一つの金型で複数の製品を同時に成形する構造です。それぞれの製品を成形する空間を、キャビティと呼びます。
たとえば8個取りなら、8か所に樹脂を行き渡らせる必要があります。
ここで目指すのは、単に「全部に樹脂が入ること」だけではありません。各キャビティが、できるだけそろったタイミングと圧力で充填されることが重要です。
ところが実際には、流路の長さや太さ、分岐の状態、ゲートの寸法などが、樹脂の流れやすさに影響します。
図面上では同じ形状を並べていても、樹脂にとって同じ条件とは限りません。こちらとしては全員足並みをそろえてほしいところですが、なかなかそう素直には動いてくれません。
① 樹脂の流れに偏りがある
まず考えるのが、ランナーやゲートによる充填バランスの違いです。
ランナーは樹脂を各製品へ分配する通り道、ゲートは製品に入る直前の入口です。
あるキャビティには入りやすく、別のキャビティには入りにくい状態だと、充填の進み方に差が生まれます。
たとえば、入りにくい場所のショートショットを改善するために充填量や圧力を上げると、先に充填される場所では圧力が高くなり、バリが出やすくなることがあります。
「こちらを直すと、あちらが悪くなる」という、成形現場ではあまり歓迎したくない綱引きです。
また、ゲートのわずかな寸法差や付着物も確認したい部分です。ゲートは充填だけでなく、保圧の伝わり方や、樹脂が固まって入口をふさぐタイミングにも関わるため、ヒケや寸法差につながることもあります。
不良の出ているキャビティだけを見るのではなく、ほかのキャビティとの充填の差を比べることが大切です。
なお、ランナーの長さが同じでも、分岐での樹脂の温度・流れの状態まで必ず同じになるわけではありません。見た目の対称性だけで、バランスが取れていると決めつけないようにします。
② 場所によって金型温度が違う
金型温調機の設定温度が同じでも、製品に接する金型表面の温度が、すべて同じとは限りません。
水穴からの距離、冷却水の流量、入れ子の構造、周囲にたまる熱などによって、各部の温度は変わります。冷却回路の汚れや詰まりが、差を大きくする場合もあります。
一部だけ冷却が不足すると、取り出す時点で製品が十分に固まらず、変形や突き出し跡が目立つことがあります。反対に、局所的に冷えすぎて樹脂が流れにくくなる場合もあります。
「成形を始めた直後は問題ないのに、しばらくすると特定の場所だけ不良になる」
こうした出方なら、熱が蓄積したあとの温度バランスも確認したいところです。
設定画面の数字を見るだけでは分からないため、同じタイミング・同じ方法で各部の温度を比較し、冷却水が実際に流れているかも確認します。
③ その場所だけ、空気やガスが抜けにくい
樹脂が金型内へ入ると、もともと入っていた空気を外へ押し出す必要があります。
この逃げ道となるガス抜きが、特定のキャビティだけ詰まっていたり、十分に機能していなかったりすると、樹脂が入りきらない、末端に焼けが出る、といった不良の原因になります。
同じ形状でも、ガス抜き部分への付着物のたまり方や、合わせ面の状態まで完全に同じとは限りません。
「以前は問題なかったのに、最近この場所だけ調子が悪い」という場合には、まず清掃や点検で変化がないかを見たいところです。
ただし、抜けを良くしようとしてガス抜きをむやみに深くすると、今度はそこからバリが出ます。
空気は通したい。でも樹脂は通したくない。小さな溝ですが、なかなか難しい仕事を任されています。
④ 金型の合わせや支え方に違いがある
特定の場所だけバリが出る場合、樹脂の流れだけでなく、金型そのものの状態も確認します。
PL面や入れ子の合わせ、スライドの当たり、摩耗や傷などによって、樹脂が入り込む隙間ができている可能性があります。
また、停止中はきれいに閉じて見えても、射出圧力がかかったときに、金型の一部がわずかにたわむ場合があります。金型の支え方や、成形機への取り付け状態が関係することもあります。
この場合、単純に型締力を上げれば解決するとは限りません。
「その場所に圧力がかかりすぎているのか」「その場所が圧力に耐えられず開いているのか」では、必要な対策が違います。
バリが出ているという結果は同じでも、原因を取り違えると修正が遠回りになります。
⑤ 製品を取り出すときに不良が出ている
充填や冷却に問題がなくても、離型時に不良が発生することがあります。
特定のキャビティだけ磨きの状態が違う、抜き勾配や寸法に差がある、エジェクタピンの動きや突き出しのバランスが悪い。こうした違いが、白化や傷、変形として現れる場合があります。
ここは、不良が「成形中にできたもの」なのか、「取り出すときにできたもの」なのかを分けて考えることが重要です。
いつも同じ位置に白化が出るなら、その裏側のエジェクタ配置や、製品が強く抱きついている部分を確認します。冷却不足が重なって、離型時の負担を大きくしていることもあります。
なお、ホットランナーを使用している金型では、各ノズルの実際の温度やヒーターの状態、バルブゲートの作動なども確認対象になります。
原因を探すなら、まず「どこで・いつ・何が出るか」をそろえる
特定の場所だけ不良が出ると、ついその場所をすぐに修正したくなります。
ただ、金型を削ったり、ゲートを広げたりする前に、まずは不良の出方を整理したいところです。
- いつも同じキャビティなのか、それとも場所が変わるのか
- 成形開始直後から出るのか、連続成形すると出るのか
- バリ、ショート、ヒケ、白化など、どの不良なのか
- 清掃や条件変更で、どのように変化したのか
- 良品側と比べて、重量や寸法に差があるのか
製品にキャビティ番号が入っていると、この比較がしやすくなります。番号がない場合でも、取り出した位置ごとに分けておくと、原因を追いやすくなります。
全部を同じ箱に入れてしまうと、「この不良、どこの子でしたっけ?」から調査が始まってしまいます。
必要に応じて、成形担当者と相談しながら充填途中の状態を比較するショートショット確認なども行い、どのキャビティが先に充填されるかを調べます。ただし、重量の差だけで原因を断定せず、充填状態や温度、寸法などと合わせて判断します。
修理をご相談いただく際も、不良品だけでなく、同じショットの良品をキャビティ別にそろえていただけると、比較の手がかりになります。
一か所の不良でも、金型全体を見ることが大切
多数個取りの金型で特定の場所だけ不良が出るのは、各キャビティの流れ・温度・ガス抜き・合わせ・離型の状態に、差があるためです。
ただし、「一か所だけだから、必ずその部分の加工不良」とは限りません。成形条件や材料の変動が、もともと余裕の少ないキャビティに先に現れている場合もあります。
だからこそ、不良の出ている場所を丁寧に確認しながら、良品側との違いと、金型全体のバランスを見る必要があります。
多数個取りの金型は、同じ形をたくさん並べれば完成、というものではありません。
すべてのキャビティで、安定して良品を取り続けられること。私たちが金型を製作・調整するうえで大切にしているのは、そこです。
リアクション投稿