金型を設計・製作する私たちにとって、製品図面を見るときに欠かせないのが、「この形をどうやって金型から抜くか」という確認です。
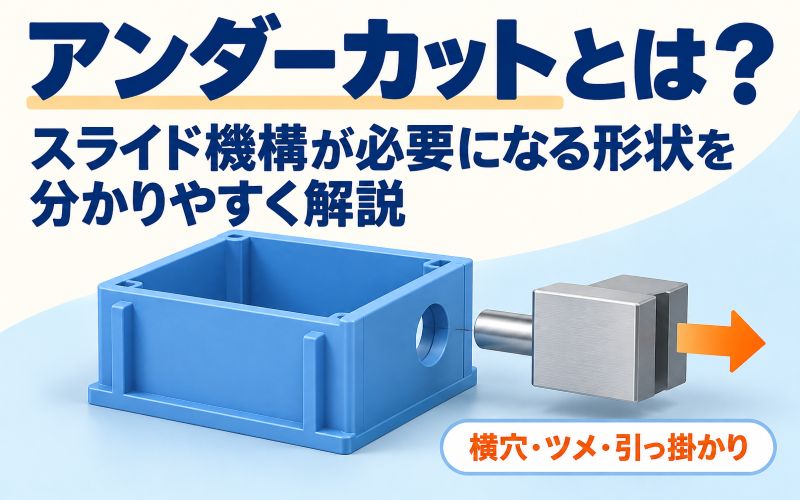
側面に開いた穴、カバーを固定するツメ、ちょっとした引っ掛かり。製品としては必要な形状でも、金型を開くだけでは取り出せないことがあります。
図面上では小さなツメが一つ。ところが金型側では、そのツメを抜くために動く部品が一式必要になることも。小さな形状ですが、なかなか存在感があります。
こうした「そのままでは抜けない形状」を、アンダーカットと呼びます。そして、その引っ掛かりを外すための代表的な仕組みが、スライド機構です。
製品を使うときには便利な引っ掛かりも、金型から取り出すときには「ちょっと待った」と立ちはだかります。そこをどう逃がすかが、金型設計の考えどころです。
今回は、アンダーカットとは何か、どんな形状にスライド機構が必要になるのかを、金型を作る立場から、専門用語になじみのない方にも分かりやすく解説します。
アンダーカットとは「そのままでは金型から抜けない形状」
アンダーカットとは、金型を開いたり製品を取り出したりする方向に対して、金型に引っ掛かり、そのままでは離型できない形状のことです。
射出成形では、金型の中に溶かした樹脂を流し込み、冷やして固めたあと、金型を開いて製品を取り出します。
ここで大切なのが、「形を作れるか」だけでなく、「固まった製品を取り出せるか」ということ。
例えば、口が狭く、中が広い容器を想像してください。その内側いっぱいに、一体の硬い金属の塊が入っていたらどうなるでしょうか。
中の塊を引き抜こうとしても、狭い入口に引っ掛かります。行きは樹脂が液状なので形を作れても、帰りは固まっています。金型には、帰り道の設計も必要なのです。
アンダーカットを理解するには、この**「固まったあと、どこが引っ掛かるか」**を考えるのが近道です。離型とアンダーカットの関係は、金型メーカーの関東製作所による解説動画でも扱われています。
同じ穴でも、抜く方向が変われば話が変わる
「穴があるからアンダーカット」「ツメがあるから必ずスライド」と、形状の名前だけで決まるわけではありません。
アンダーカットになるかどうかは、形状と抜き方向の組み合わせで決まります。
ここでは、箱形の製品を、開口部の方向に金型から抜く場合を考えてみましょう。
底にある貫通穴なら、その穴を作るピンを抜き方向に配置できる場合があります。一方、側面の横穴を作るピンは、製品の壁を横から貫いています。そのまま製品を取り出そうとしても、ピンが引っ掛かってしまいます。
| 箱形製品の形状例 | 開口部の方向に抜く場合の考え方 |
|---|---|
| 底の貫通穴 | 穴を作るピンを抜き方向に抜ければ、通常の型開き・突き出しで対応できる場合がある |
| 側壁を貫く横穴 | 横から入ったピンが引っ掛かるため、横抜きなどの処理を検討する |
| 内側へ張り出したツメ | ツメの裏側を作る金型部分が引っ掛かる場合がある |
| 側面のくぼみや溝 | 位置や断面形状によって、抜く途中で金型部分と干渉する |
ただし、上の表も型の分け方によって変わります。パーティングライン、つまり金型の分割位置を工夫すれば、横穴やツメをスライドなしで作れる場合もあります。
製品図面では同じ穴でも、金型から見ると「普通に帰れる穴」と「出口で引き止めてくる穴」があるわけです。
スライド機構とは?引っ掛かる部分を先に逃がす仕組み
スライド機構は、金型の一部を主な型開き方向とは別の方向へ動かし、アンダーカットの引っ掛かりを解除する仕組みです。
分かりやすいのは、先ほどの横穴です。
成形するときは、横からピンが入った状態にして、その周囲に樹脂を流します。樹脂が固まったら、製品を押し出す前にピンを横へ引き抜く。こうすれば、製品を取り出す方向に障害物がなくなります。
代表的な外側スライドの動きは、次のような流れです。
- 金型を閉じ、スライドを成形位置に合わせて保持する。
- 樹脂を流し込み、冷やして固める。
- 型開きに連動するなどしてスライドを後退させ、引っ掛かりを解除する。
- 必要な逃げ量が確保されたあと、エジェクタなどで製品を押し出す。
動く順番は金型構造によって異なりますが、要点は「引っ掛かったまま押し出さない」ことです。
動かし方には、斜めのピンであるアンギュラピンを使って型開きと連動させる方式や、油圧シリンダーなどを使う方式があります。
また、スライドは自由に動けばよいわけではありません。成形中は樹脂の圧力を受けるため、必要な位置でしっかり支える構造も必要です。
動くときは動く。止まるときは、ずれずに踏ん張る。金型の中でも、なかなか忙しい担当です。
スライドなどの処理が必要になりやすい形状
1.製品の側面にある横穴
ケース側面の取付穴や、横方向に差し込む部品のための穴などが代表例です。
穴を作る金型部分が主な抜き方向に抜けなければ、スライドなどで別方向へ抜く必要があります。
「穴を一個追加するだけ」でも、そのためにスライドが一式必要になることがあります。CAD上では短時間の変更でも、金型の中では席替えどころか増築になる場合があるのです。
ただし、穴を型の分割位置に配置できるなど、構造を工夫して対応できるケースもあります。
2.カバーを固定するツメやフック
ネジを使わず「パチッ」と組み立てられるツメは、とても便利です。
ただ、その便利さを生む引っ掛かりが、金型から取り出すときにも引っ掛かりになる場合があります。
特に、箱の内側へ張り出したツメは、内側の形を作るコアに引っ掛かりやすい形状です。外側からのスライドでは処理しにくい場合もあり、斜めに動く傾斜コアなどを検討します。
ツメの下に開口を設け、反対側の金型からツメの裏側を作る方法で、アンダーカットを避けられる場合もあります。ただし、開口を追加すると防水性や外観などに影響するため、製品機能との相談です。
3.側面の溝や、抜き方向をふさぐ出っ張り
外周の溝、横向きのくぼみ、返しのある突起なども、断面形状によってはアンダーカットになります。
ここで見るのは、単に凹凸があるかどうかではありません。その凹凸を作っている金型部分が、製品にぶつからずに抜けるかです。
浅い溝でも引っ掛かるものは引っ掛かります。「少しだから大丈夫でしょう」と言われても、金属同士のように硬い形状関係は、なかなか融通を利かせてくれません。
4.ねじ形状や、全周に回り込んだ引っ掛かり
内ねじや全周の溝などは、単純な横スライドだけでは処理できない場合があります。
ねじを回して抜く回転抜き、内側へ縮むコラプシブルコア、分割した金型部分を動かす構造など、形状に合わせた方法を検討します。
つまり、「アンダーカットがある=全部スライドで解決」ではありません。どの方向へ、どの部品を、どれだけ逃がすかが設計のポイントになります。
抜き勾配を付ければ、アンダーカットも解消する?
抜き勾配とアンダーカットは、どちらも離型に関係しますが、役割が違います。
抜き勾配は、製品を抜くときに金型との接触が減るようにする傾斜です。一方、アンダーカットは、抜く方向に形状そのものが引っ掛かっている状態です。
そのため、横穴や返し形状の引っ掛かりを残したまま、周囲に抜き勾配だけを追加しても解決しません。
ドアに鍵がかかっているのに、蝶番へ油を差しても開かないのと似ています。動きを良くする対策と、引っ掛かりを外す対策は別なのです。
なお、スライドで作る面にも、そのスライドの抜ける方向に対して、必要な抜き勾配を検討します。スライドが付けば、あらゆる面が勾配ゼロでよくなるわけではありません。
スライドが増えると、金型費用や納期にどう影響する?
スライドが必要になると、製品形状を作る部品に加えて、それを動かし、案内し、位置を決めて保持する部品が必要になります。
その分、設計、加工、組み付け、当たり調整、動作確認の仕事が増えます。動くスペースを確保するため、金型が大きくなる場合もあります。
費用への影響は、スライドの数だけでは決まりません。大きさ、移動量、形状の細かさ、要求精度、冷却の取り回しなどでも変わります。
小さな穴を作るスライド一つと、製品側面を広く作り込む大型スライドでは、同じ「一つ」でも仕事量は別物です。人数は同じでも、持っている荷物が違います。
また、動く部分が増えるため、量産中の摩耗やかじり、合わせ面の状態など、点検箇所も増えます。状態によっては、バリや段差につながることもあります。
ただし、必要な製品機能を実現するためのスライドには、十分な意味があります。組み立てを簡単にしたり、後加工を減らしたりできるなら、金型費用だけでなく製品全体のコストで考えることが大切です。
スライドを減らすために、設計段階で確認したいこと
製品の向きと、金型の分割位置を見直せるか
まず確認したいのは、製品をどの向きで成形し、どこで金型を分けるかです。
向きや分割位置を変えることで、引っ掛かっていた形状を通常の型開きで抜けるようにできる場合があります。
ただし、一つのアンダーカットを解消した結果、別の場所に問題が出ることもあります。外観、ゲート、突き出し、加工のしやすさなどを含めて判断します。
穴やツメの位置・形状を少し変えられないか
側面の穴を端まで開いた切り欠きにする、ツメの裏側に開口を設ける、返しの方向を変えるなどで、構造を簡単にできる場合があります。
もちろん、強度や防水性などを満たすことが前提です。金型を作りやすくするために製品の役割が失われては、本末転倒になってしまいます。
「この形でなければ困る部分」と「機能が同じなら変えてよい部分」をお客様から教えていただけると、私たちも必要な機能を保ちながら、金型構造を簡単にできる方法を検討しやすくなります。
別部品化や後加工まで含めて比較する
複雑な形状を別部品にして組み立てたり、穴を成形後に加工したりする方法もあります。
金型が簡単になる一方で、部品代、加工費、組み立て費、管理の手間が増えることがあります。生産数量も含めて比較したいところです。
金型だけ安くなっても、製品を一個作るたびに手間が増え続けるなら、長い目で見ると逆転するかもしれません。
「樹脂だから、少し曲げて抜けない?」という疑問
条件が合えば、製品を弾性変形させてアンダーカットを外す「無理抜き」を使う場合もあります。
ただし、名前の勢いだけで採用してよい方法ではありません。
樹脂の種類、引っ掛かり量、肉厚、形状、離型時の温度、変形できる空間などを踏まえて、白化、割れ、永久変形、寸法への影響を確認する必要があります。
「一回だけ取り出せた」と「量産で安定して取り出せる」は別の話です。試作で成功しても、毎回ツメが白くなっていては、製品もこちらも青ざめます。
無理抜きを検討されている場合も、設計の早い段階で弊社へご相談ください。形状や材質を確認し、成形メーカーとも条件をすり合わせながら、安定して取り出せる構造を検討することが大切です。
図面が完成する前に「どうやって抜くか」を考えよう
アンダーカットは、製品の機能を実現するために必要なことも多く、悪い形状というわけではありません。
大切なのは、その形状を金型でどう作り、固まったあとにどう取り出すかまで考えておくことです。
お客様と金型構造を検討する際には、次の点を一緒に確認しておくことが大切です。
- 製品を取り出す方向と、金型の分割位置はどこか。
- その方向に抜いたとき、穴やツメ、溝が引っ掛からないか。
- 引っ掛かる場合、スライドや傾斜コアなどで逃がせるか。
- 位置や形状を変えても、必要な製品機能を保てるか。
- 外観、精度、生産数量を含めて、どの方法が適しているか。
製品の形状が確定したあとでは、アンダーカットを避けるための変更が難しくなり、必要な金型構造に合わせて費用や納期の調整が大きくなる場合があります。
設計の途中であれば、穴を少し移動する、ツメの形を変えるといった工夫で、無理のない金型構造にできるかもしれません。
CADの画面では自由に作れる形も、実物になると、金型から出てこなければ製品になりません。
かっこよく設計した製品が、金型の中で「ここに住みます」と言い出す前に。製品設計の段階から、ぜひ弊社へご相談ください。必要な機能を大切にしながら、きちんと作れて、無理なく取り出せる形を一緒に考えていきましょう。
リアクション投稿