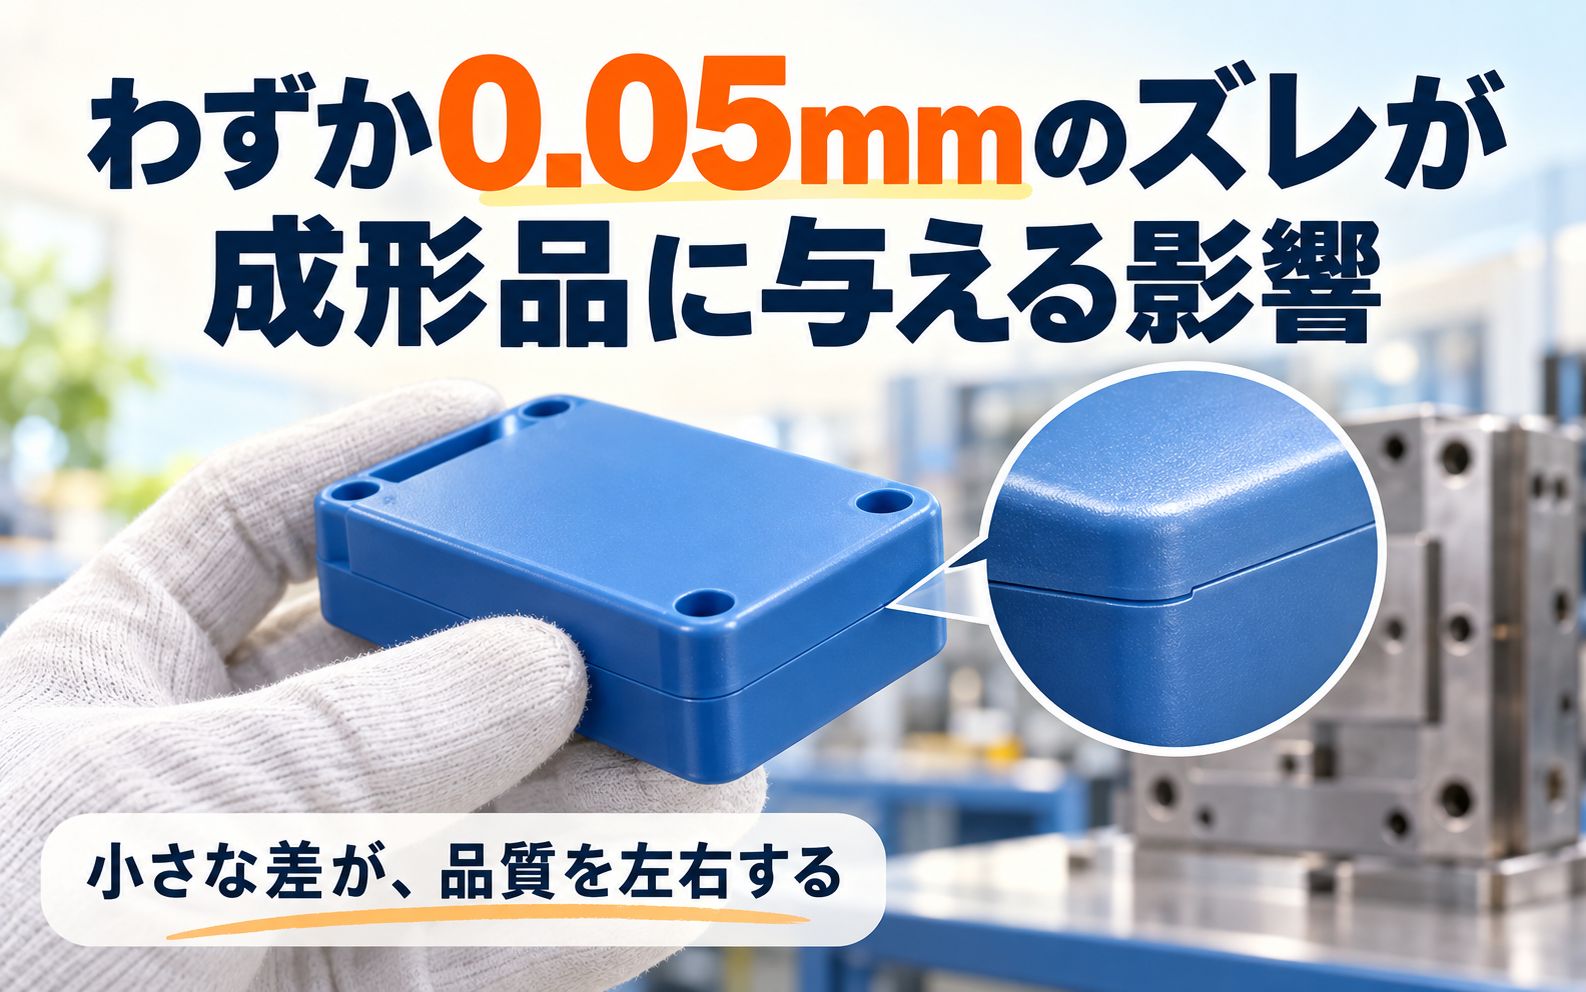
「ここ、あと0.05mmほど調整したいですね」
金型の仕事をしていると、こんな話がごく普通に出てきます。
0.05mm。別の単位で言えば50μmです。定規を当てて「なるほど、ここですね」と確認できるような大きさではありません。
ところが、成形品を相手部品にはめてみると、入らない。指でなぞると、妙に引っかかる。金型から取り出すと、一部分だけ白くなる。
数字だけ見れば小さな違いでも、製品にとっては無視できない場合があります。こちらとしては「たった0.05mm」と言いたくても、製品側はなかなか融通を利かせてくれません。
今回は、私たち金型メーカーが気にしている、この小さなズレのお話です。
同じ0.05mmでも、「どこが、どちらにズレたか」で違う
最初にお伝えしたいのは、0.05mmズレたら、すべて不良になるわけではないということです。
組み付けに関係しない部分の寸法なら、許容範囲に収まることもあります。一方、相手部品と接触する部分や、外観上の重要な面では、同じ0.05mmが問題になることもあります。
さらに、ひと言で「ズレ」といっても、実際の状態はさまざまです。
| ズレの状態 | 成形品に出る可能性のある影響 |
|---|---|
| キャビティとコアの位置が横方向にズレる | 合わせ目の段差、肉厚の偏り |
| 金型の合わせ面に隙間ができる | 隙間に樹脂が入り込むことによるバリ |
| 穴や突起の寸法・位置が狙いから外れる | 組み付け不良、ガタつき、干渉 |
| 入れ子などの境目に、抜ける方向へ逆らう段差ができる | 離型時の引っかかり、傷、白化 |
位置のズレ、面の隙間、寸法の違いは、同じものではありません。
ここを一緒にしてしまうと、対策もズレてしまいます。金型だけでなく、話までズレると少々ややこしくなります。
指先は、小さな段差にも意外と厳しい
製品のパーティングライン、つまり金型の合わせ目にできる線。その部分でキャビティとコアの位置が合っていないと、成形品の表面に段差が出ることがあります。
目では分かりにくくても、指でなぞると「あれ?」と感じる。そんな段差です。
特に、手に持つ製品や、指が繰り返し触れる部分では、寸法の数字だけでなく触り心地も大切になります。光沢のある面では、段差によって光の反射が変わり、見た目に気になる場合もあります。
ただし、段差の目立ち方は、表面のシボや色、形状、触れる方向などによって変わります。0.05mmなら必ず見える、必ず引っかかる、と一律には言えません。
図面上では小さな差でも、実際に使う人の指先は案外厳しい検査員です。しかも、検査成績書は出してくれません。「なんか気になる」のひと言が返ってきます。
隙間としての0.05mmは、バリにつながることがある
横方向の位置ズレによる段差と、合わせ面が開くことによるバリは、分けて考える必要があります。
バリは、本来製品にならない金型の隙間へ樹脂が入り込んでできる、薄いはみ出しです。PL面だけでなく、入れ子やスライドなどの合わせ部分にも発生します。
もし樹脂を止めたい合わせ面に0.05mmの隙間があれば、樹脂や成形条件によってはバリの原因になります。
ただし、「0.05mmまでは大丈夫」「0.05mmからバリが出る」という共通の境界があるわけではありません。 もっと小さな隙間でも、バリが出る場合があります。
また、停止中には合っていても、成形時の圧力で金型やスライドがわずかに動き、隙間が生じることもあります。見た目の合わせだけでなく、成形中にきちんと支えられているかも確認したいところです。
「少しきつい」が「組み付かない」に変わる
0.05mmの違いが分かりやすく現れるのが、相手部品とのはめ合いです。
例えば、説明を簡単にするため、実際の成形品で穴径が10.10mm、相手の軸径が10.00mmだったとします。直径の差は0.10mmです。
ここで穴が0.05mm小さく、軸が0.05mm大きくなると、どちらも10.05mmになります。もともとあった直径の差はゼロです。
これは寸法差だけを見た単純な例ですが、それぞれの小さなズレが、組み合わせたときに効いてくることが分かります。
実際には真円度や反り、表面状態、樹脂の変形しやすさなども関係するため、同じ寸法になったから必ず組み付かない、とまでは言えません。それでも、組み付けの余裕がなくなる方向なのは確かです。
逆に、穴が大きく、軸が小さくなる側へズレれば、今度はガタつきが増える可能性があります。
単品では図面公差内でも、組み合わせると具合が悪い。そんなことを防ぐには、一つの寸法だけでなく、相手部品を含めた公差の積み重なりを見る必要があります。
小さな段差が、離型時の引っかかりになる
入れ子やスライドの境目にできた段差も、その向きによっては厄介です。
製品が抜ける方向に逆らう段差になっていれば、局所的なアンダーカットとして働き、離型時に引っかかることがあります。
その状態で押し出すと、製品に擦り傷が付く、引っ張られた部分が白くなる、薄い部分が変形する、といった不具合につながる可能性があります。
もちろん、0.05mmの段差があれば必ず白化するわけではありません。樹脂の種類や製品形状、抜き勾配、離型時の温度などによって影響は変わります。
大切なのは、段差の大きさだけでなく、製品が動く方向に対して、その段差がどう向いているかです。
「押し出す力を強くすれば抜けるでしょう」と言いたくなる場面でも、まずは引っかかりの原因を確認したいところ。製品に根性を求めても、白くなって返事をされるだけかもしれません。
肉厚の0.05mmは、元の厚みによって重みが変わる
例えば、肉厚2.0mmに対する0.05mmは2.5%ですが、肉厚0.5mmに対しては10%になります。
同じ0.05mmでも、薄い部分ほど相対的な変化は大きくなります。
コアが横へズレた場合には、形状によって、一方の壁が厚くなり、反対側が薄くなることもあります。こうした肉厚の偏りは、樹脂の流れ方や冷え方、収縮のバランスに影響する可能性があります。
ただし、肉厚が10%変わったから強度も10%変わる、といった単純な計算はできません。反りについても、0.05mmの偏りだけで原因を断定することはできません。
「たった0.05mm」と見る前に、「もともと何mmの部分なのか」を見る。小さなリブや薄肉部では、特に大事な視点です。
必要なのは、全部を厳しくすることではない
ここまで読むと、「それなら、すべての寸法をものすごく厳しくすればいいのでは?」と思われるかもしれません。
ただ、金型を高精度に作ることと、成形品のすべての寸法を常に同じ値にすることは別の話です。樹脂は冷えて収縮しますし、成形条件によっても寸法が変わります。
また、金型を0.05mm修正すれば、成形品も必ずそのまま0.05mm変わるとは限りません。
だからこそ、私たちが製作や修正の前に確認したいのは、どこが機能に関わり、どこに余裕があるのかです。
- 相手部品と、どの部分で組み合うのか
- 人が触れる面、見た目が重要な面はどこか
- ズレが許されない方向はどちらか
- 寸法の測定位置や、成形後の測定タイミングはそろっているか
こうした情報があると、金型で重点的に精度を出す場所や、修正の方向を判断しやすくなります。
0.05mmは、製品によっては許容できる差であり、別の製品では組み付けや外観を左右する差です。
名岐金型では、図面の数字だけでなく、その先で製品がどう使われるかも踏まえて、金型の製作・調整を考えています。
「ここが少しきつい」「この境目だけ指に引っかかる」。そんなときは、実際の製品や相手部品を見せていただけると、原因を絞る手掛かりになります。
わずか0.05mm。定規では追いにくい小さな差ですが、その差を追いかけるのも、我々型屋の仕事です。
リアクション投稿