成形品の表面に、うっすらと一本の線。
傷かと思って指で触ってみても、はっきりした段差はない。それなのに、光にかざすと妙に目立つ。
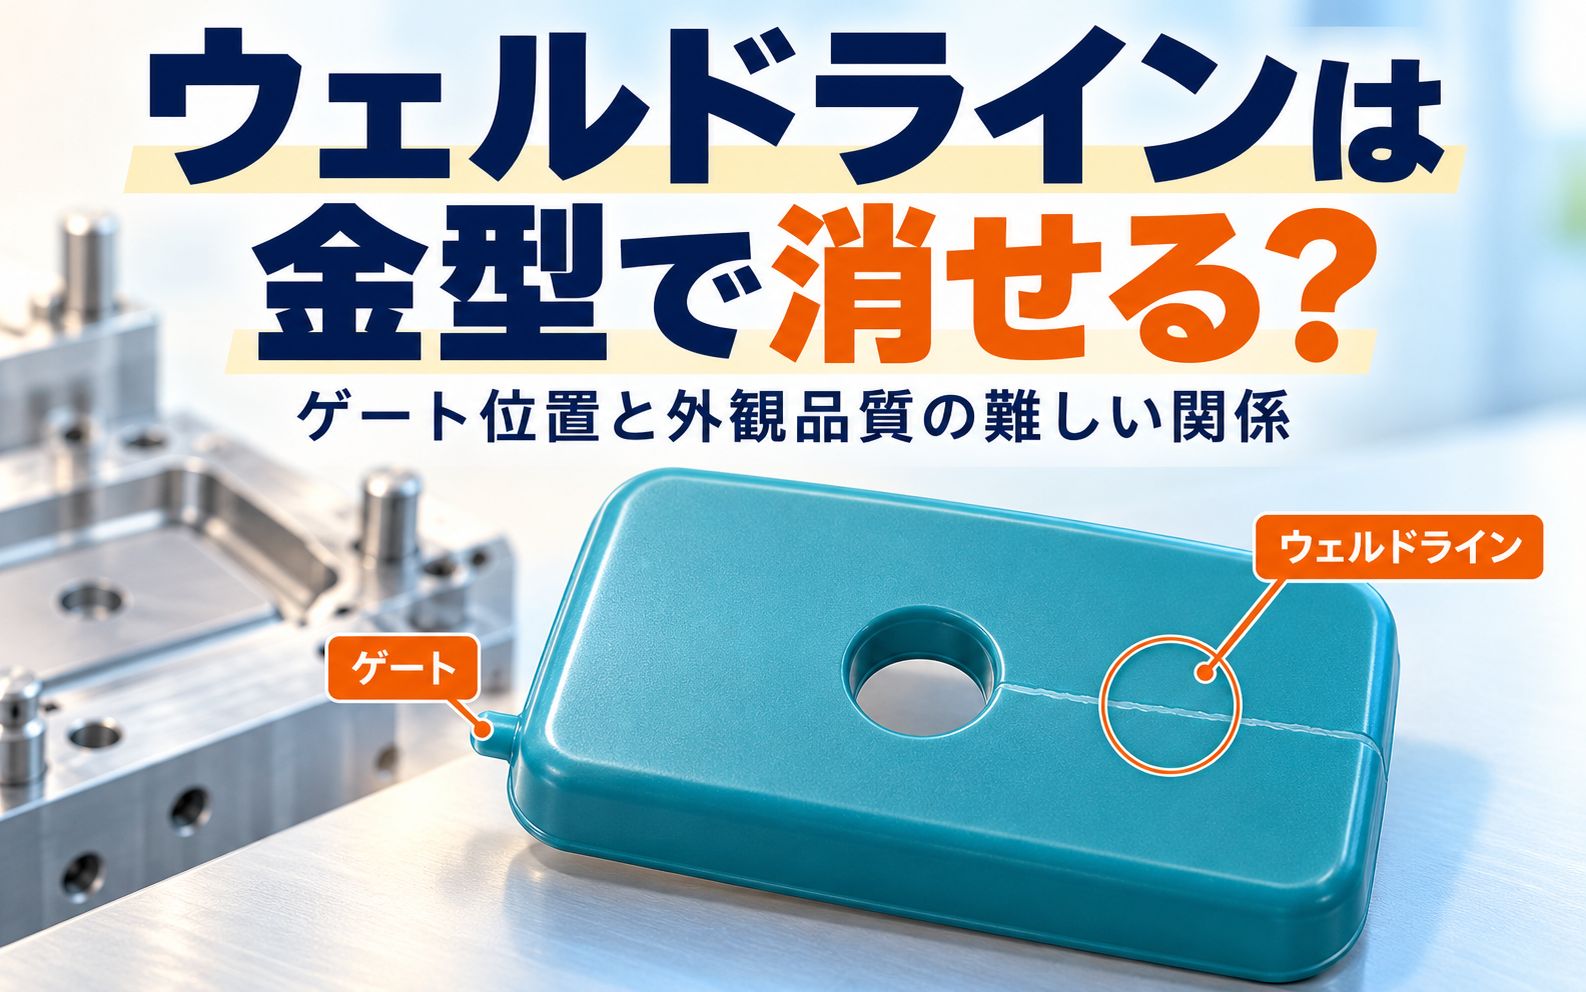
射出成形で悩まされる外観不良の一つが、この「ウェルドライン」です。
「この線、金型で消せませんか?」
金型を製作する側としては、何とかしたいところです。ただ、「少し磨けば消えますよ」と簡単には言えません。金型表面の傷が製品に転写されている場合とは、話が違うからです。
金型側の対策で目立ちにくくしたり、発生する位置を変えたりできる場合はあります。しかし、製品形状や材料によっては、完全になくすことが難しいものもあります。
今回は、ウェルドラインとゲート位置の関係、そして外観をよくするために金型で考えられることをお話しします。
ウェルドラインは、樹脂の流れが合流した跡
金型の中を流れる樹脂は、いつも一方向に素直に進んでくれるわけではありません。
例えば、製品に穴がある場合。その穴を作る金型の部分を避けるように樹脂が左右に分かれ、回り込んだ先で再び合流します。この合流部分に現れる線が、ウェルドラインです。
複数のゲートから入れた樹脂同士が出会う場合にも発生します。また、肉厚の違いで流れに差がつき、分かれた流れが合流することもあります。
つまり、単純に「金型の仕上げが悪いから線が出る」というものではありません。樹脂の通り道そのものが関係しています。
金型を一生懸命磨いたのに線が残る。そんなときは、磨く腕の問題ではなく、対策する相手が違う可能性があります。
「消す」「薄くする」「場所を変える」は別の対策
ウェルド対策を考えるときは、まず何を目指すのかを整理する必要があります。
- 流れの分岐や合流を見直して、問題になるウェルドの発生を避ける
- 合流部分の状態を改善し、線を目立ちにくくする
- 外観上、問題になりにくい位置へ移動させる
どれも改善ですが、意味は同じではありません。
例えば、穴を回り込んだ樹脂が合流する形状では、ゲート位置を変更しても、別の場所で合流するだけということがあります。
それでも、正面の目立つ場所から、組み立てたら隠れる場所へ動かせれば、製品としての外観は改善できます。
ただし、「見えない場所ならどこでもよい」というわけではありません。 強度が必要な部分を避けられるかどうかも、あわせて確認します。
ゲート位置は、ゲート跡だけでは決められない
ゲートは、金型の中へ樹脂を送り込む入口です。
外観部品では、当然ながら「ゲート跡を目立たせたくない」という要望があります。そこで裏側や端の方に配置したくなるのですが、それだけで決めると、今度はウェルドが正面に出てしまうことがあります。
入口はうまく隠れたのに、合流地点が堂々と表舞台へ。
なかなか、こちらの都合どおりには流れてくれません。
例えば、中央に開口部のあるカバーを、一方の端から充填する場合を考えてみます。樹脂は開口部を回り込み、その先で合流します。入口を別の辺へ動かすと、合流する位置も変わる可能性があります。
ただし、移動した先から製品全体へ無理なく充填できるか、ゲート跡を許容できるかは別問題です。
ゲート位置は、ウェルドだけでなく、樹脂の流れやすさ、保圧の伝わり方、ヒケや反り、ゲート処理なども含めて考えます。
外観の一か所をよくした結果、別の不具合を増やしてしまわないこと。 ここが、ゲート位置を決める難しさです。
ゲートを増やせば解決する?
「樹脂が流れにくいなら、入口を増やせばよいのでは?」
考え方としては自然です。ゲートを増やすことで、樹脂が流れる距離を短くできる場合があります。
ところが、入口が増えると、別々に入った樹脂が出会う場所も生まれます。充填しやすくなっても、新たなウェルドが問題になることがあるのです。
反対に、ゲートを減らせば、ゲート同士の流れが合流する箇所を減らせる可能性があります。ただし、その分だけ流動距離が長くなり、充填が難しくなることもあります。
多ければ安心、少なければきれい、という単純な話ではありません。
製品の大きさ、肉厚、材料、使用する成形設備などを踏まえながら、入口の数と位置を決めていきます。
金型側で確認したいのは、ガス抜きと温度
ゲート位置以外にも、金型側で確認したいことがあります。
一つは、樹脂が合流する部分のガス抜きです。
合流部分に空気やガスが残ると、樹脂同士の密着を妨げ、ウェルドの状態を悪くすることがあります。ガスベントが適切に設けられているか、汚れで詰まっていないか、外部まで排気できる構造かを確認します。
ただし、ガス抜きをよくすれば、すべてのウェルドが消えるわけではありません。流れが合流するという仕組み自体は残ります。
また、抜けをよくしようとベントを深くしすぎれば、バリにつながります。空気には出ていってほしいけれど、樹脂まで出ていってもらっては困るわけです。
もう一つは、金型温度です。
樹脂の流れの先端が冷えすぎた状態で合流すると、十分になじみにくくなります。金型の温調状態や、合流部付近だけ温度が低くなっていないかを確認することも大切です。
成形条件では、樹脂温度や射出速度などの見直しが改善につながる場合があります。ただし、材料の推奨条件や、ほかの不良への影響を見ながら調整する必要があります。
金型だけ、成形条件だけと切り分けすぎず、両方から確認したいところです。
見た目がよくなっても、強度の確認は必要
ウェルドラインは外観の話になりやすいのですが、強度にも関わります。
材料や合流状態によっては、ウェルド部分が弱くなることがあります。特に、荷重がかかる箇所や、繰り返し変形する箇所では、線の見え方だけで良否を決められません。
ガラス繊維入りの材料などでは、合流部の繊維の向きも強度に影響します。
見えにくくなったから、強度も十分になった。
そう判断するのは早計です。
外観は外観として確認し、必要な強度は実際の使用条件に合った試験で確認する。両方が求められる製品では、この切り分けが欠かせません。
金型が完成してからでは、動かしにくいこともある
ゲート位置は、完成後に気軽に引っ越しできるとは限りません。
ゲートだけでなく、ランナー、入れ子、水穴、エジェクタなどの配置が関係しているためです。変更内容によっては、既存ゲートをふさぐ加工に加え、入れ子の再製作などが必要になる場合もあります。
図面上では数センチの移動でも、金型の中では大がかりな引っ越しになることがあります。
そのため、外観要求の厳しい製品では、設計段階で次のような情報を共有していただけると、検討が進めやすくなります。
- 完成品として見える面と、組み立て後に隠れる面
- ゲート跡を許容できる位置
- ウェルドを特に避けたい位置
- 強度が必要な箇所
- 使用材料、色、表面仕上げ
- 外観の合否を判断する見本や観察条件
「外観面」とひとくくりにするより、「この正面は厳しく、こちらの側面は多少許容できる」と分かる方が、対策の選択肢を整理できます。
必要に応じて流動解析で合流位置を予測する方法もあります。ただし、解析で位置の目安が分かっても、実際の線がどこまで目立つかは、試作での確認が必要です。
ウェルド対策は、入口から考える外観づくり
ウェルドラインに対して、金型でできることはあります。
ただ、完成した金型を少し修正すれば、どんな線でも消えるというものではありません。製品形状、ゲート位置、ガス抜き、温度、材料、成形条件が関係するためです。
私たち金型メーカーとしては、「この線を何とかしたい」という相談に対して、まず樹脂がどこから入り、どこで分かれ、どこで出会っているのかを考えます。
そのうえで、目立ちにくくできるのか、位置を変えられるのか、製品形状の見直しも必要なのかを整理します。
外観品質は、金型表面のきれいさだけでは決まりません。樹脂の入口をどこに設けるかという段階から、すでに始まっています。
金型が完成してから「ここに線が出るとは……」となる前に、見せたい面と、跡を許容できる場所を共有する。それが、ウェルドラインとの付き合い方を考える大切な第一歩です。
執筆時の参考資料
- Autodesk:Weld Lines
https://help.autodesk.com/cloudhelp/2015/ENU/DFM/files/GUID-A92E9884-ECE5-40CE-80DF-D4E175F7299A.htm - Protolabs:Minimizing Knit Lines
https://www.protolabs.com/resources/design-tips/minimizing-knit-lines/ - MAZIN:What are Weld Lines in Injection Molding?
https://www.mazin.tech/en/en-columns/65e9a1eaf3cabdc9f1a1406d
リアクション投稿