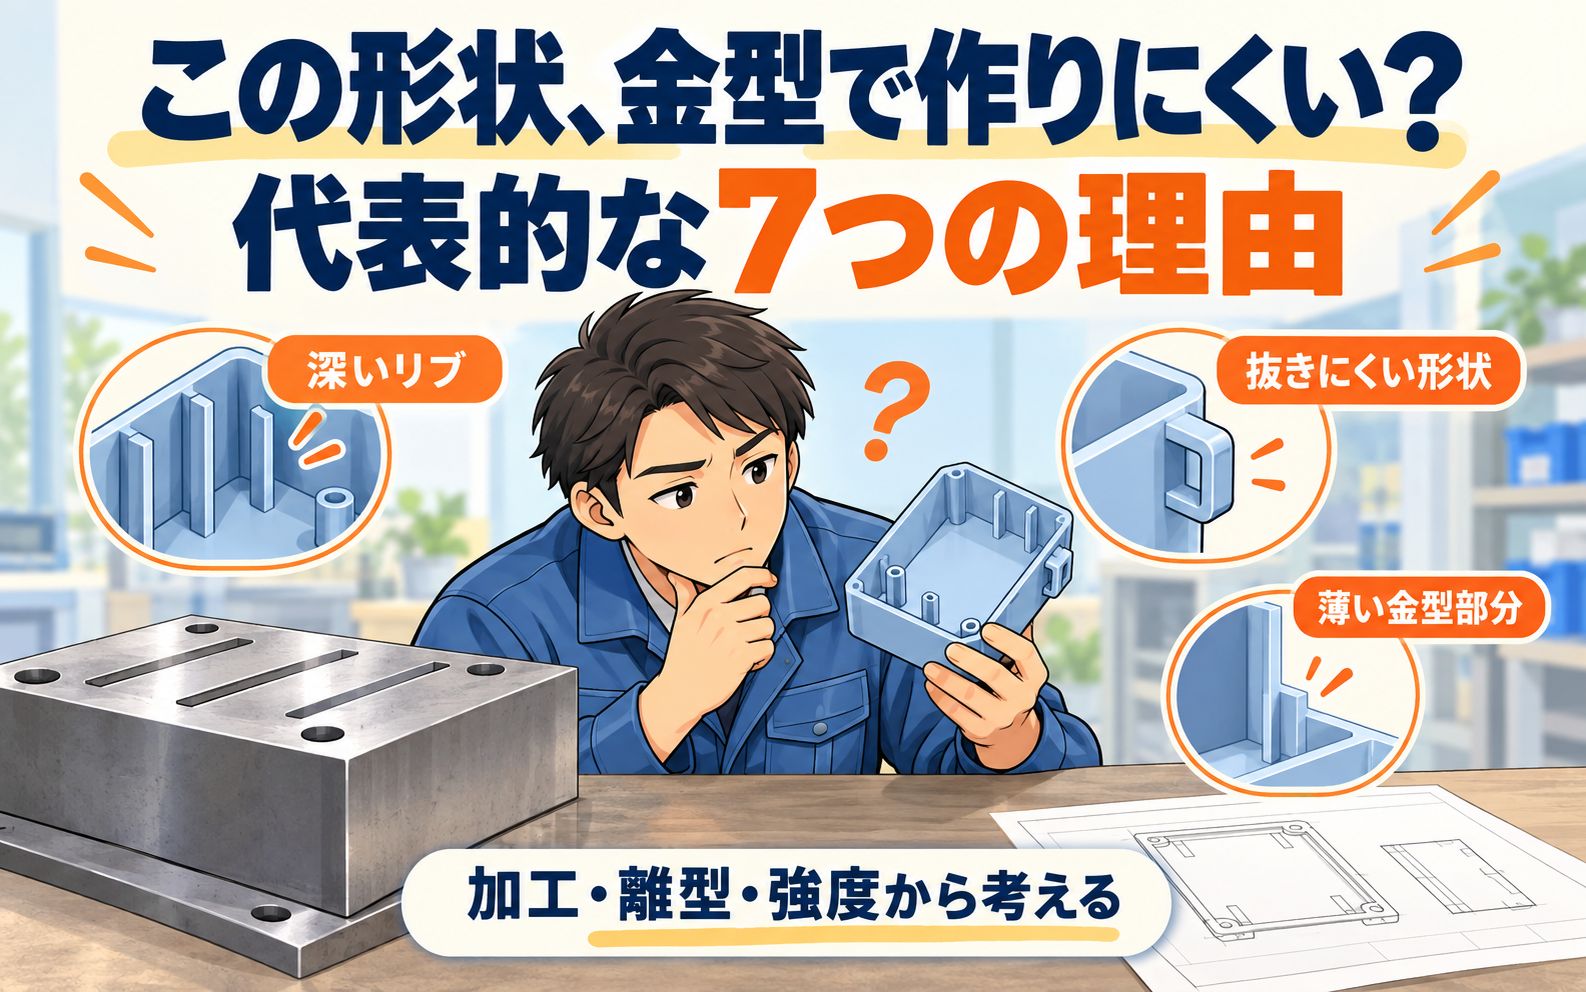
製品の図面や3Dデータを確認していて、「この形状は、少し作りにくいですね」とお伝えすることがあります。
設計する側からすれば、「そんなに複雑な形には見えないけど?」と思われるかもしれません。確かに、見た目はすっきりした箱でも、金型にすると急に難しくなる形状はあります。
反対に、見た目がごちゃごちゃしていても、型の開く方向や部品の配置がうまく整理できれば、意外と素直に作れる場合もあります。
私たち金型メーカーが見ているのは、製品の外観だけではありません。
「どう加工するか」「どう抜くか」「何度も成形して大丈夫か」まで考えて、作りやすさを判断しています。
今回は、射出成形金型で「この形状は作りにくい」と判断される代表的な理由を、現場目線でご紹介します。
1.型を開いても、そのまま製品を取り出せない
まず確認するのが、製品を金型から取り出せる形状かどうかです。
例えば、横向きの穴や、内側に引っ掛かる爪。その位置や向きによっては、金型を開くだけでは製品が引っ掛かり、取り出せません。いわゆる「アンダーカット」です。
こうした部分には、スライドや傾斜コアなど、型の開閉方向とは別の方向に動く機構を検討します。
ただし、機構を付ければ何でも解決、というわけではありません。
スライドが動くための場所が必要ですし、近くの別のスライドや冷却穴、エジェクタと干渉しないかも確認します。小さな製品の中に、あれもこれも詰め込まれていると、金型の中はなかなかの住宅難です。
穴の位置や爪の向きを少し変えるだけで、複雑な機構を減らせる場合もあります。
製品の機能を守りながら、型構造をシンプルにできないか。まずはそこを考えます。
2.抜き勾配が少なく、製品が金型から離れにくい
アンダーカットがなくても、深い箱形状や背の高いリブに十分な抜き勾配がないと、離型が難しくなります。
樹脂は冷えると収縮するため、形状によってはコアを抱き込むようになります。その状態で製品を押し出すと、側面がこすれたり、白化や変形につながったりします。
図面上では「まっすぐな壁」でも、金型側からすると「最後までこすりながら抜く壁」になることがあるわけです。
「エジェクタで強く押せば出るのでは?」と思うかもしれませんが、押す力を増やした結果、製品が変形してしまっては困ります。取り出せても、製品として使えなければ合格にはできません。
必要な勾配は、樹脂の種類、深さ、表面の仕上げ、シボの有無などによって変わります。
寸法上の制約がある場合は、どの範囲なら勾配を付けられるか、相手部品との勘合に必要な面はどこかを確認しながら調整します。
3.細くて深い部分があり、加工や仕上げが難しい
製品の細いリブは、金型では細くて深い溝になります。
ここが、製品形状と金型形状で見え方が逆になるところです。
製品を見れば「薄い板が1枚立っているだけ」でも、金型を作る側は、その板を成形するための狭い溝を加工しなければなりません。
溝が細く、深くなるほど、使える工具や加工方法は限られます。細い工具を長く突き出せば、たわみや折損、加工精度の問題も出てきます。
切削だけでは難しければ放電加工を検討しますが、今度は電極の製作や加工時間が必要です。さらに、加工できた後も、溝の奥を磨いたり、状態を確認したりする作業が残ります。
「機械で形ができること」と「必要な精度・面質に仕上げられること」は、別々に考える必要があります。
リブの高さや間隔、先端形状の見直し、入れ子への分割などで改善できる場合がありますが、その方法が製品の外観や金型の強度に影響しないかも含めて検討します。
4.金型側に、薄くて折れやすい部分ができる
反対に、製品の細い溝や深い穴は、金型側では薄い壁や細長いコアになります。
製品のリブとリブの間が狭い場合も、その隙間を作る金型の鋼材が薄くなることがあります。
金型は金属なので、つい「丈夫だから大丈夫」と思われがちです。しかし、細長くなればたわみますし、薄ければ欠けることもあります。
成形中の樹脂圧力や、離型時にかかる力を繰り返し受けるため、製作時に形ができているだけでは安心できません。
最初の試作はできても、量産で早期に破損するようでは困ります。金型には、一発芸ではなく継続勤務をお願いしたいところです。
細い部分を少し太くできないか、深さを浅くできないか、根元にRを付けられないか。さらに、破損したときに部品交換できる構造にしておくかも考えます。
作れるかどうかに加えて、使い続けられるかどうかも大切な判断基準です。
5.肉厚の差が大きく、安定した成形が難しい
金型の加工自体はできても、製品形状によって成形が安定しにくい場合があります。
例えば、一部だけ厚い塊になっている形状や、薄い壁の途中に厚いボスが付いている形状です。
厚い部分と薄い部分では冷え方に差が出るため、ヒケや反り、寸法のばらつきにつながることがあります。反対に、非常に薄い部分が長く続けば、樹脂を末端まで充填することが難しくなる場合もあります。
「成形条件で何とかできませんか?」という話になることもありますが、条件調整だけで吸収できる範囲には限りがあります。
金型側の工夫とあわせて、厚い部分を肉抜きしたり、急な肉厚変化を緩やかにしたりする検討が必要です。
リブで補強する方法もありますが、リブ自体を厚くしすぎると、その付け根がヒケの原因になります。「丈夫にしたかっただけなのに、表にへこみが出た」ということも起こります。
製品の強度と成形のしやすさは、セットで考えたいところです。
6.冷却や突き出しに必要な場所を確保できない
金型の中には、製品の形を作る部分以外にも必要なものがあります。
冷却水を通す穴、製品を押し出すエジェクタ、部品を固定するボルトなどです。
ところが、深い形状や細かなリブが密集した形状では、これらを配置する場所が不足することがあります。
例えば、細いコアの先端付近に熱がたまりやすくても、通常の水穴を設ける余裕がない。製品を押し出したい場所に、スライドや冷却穴がある。そうした問題です。
エジェクタも、空いている場所に付ければよいわけではありません。製品の強度が不足する場所を押せば変形しやすく、配置が偏れば、うまく離型できないこともあります。
特殊な冷却方法や突き出し方法を検討できる場合はありますが、その分、構造や製作、メンテナンスの難しさが増すこともあります。
3Dデータでは空いて見える場所でも、金型の中ではすでに満室。そうなる前に、製品形状と型構造を一緒に確認しておくことが大切です。
7.形状に対して、寸法や外観の条件が厳しい
同じ形状でも、求められる精度や外観によって難しさは変わります。
例えば、薄くて大きな平面に厳しい平面度が必要な場合。複数のスライドにまたがる寸法を厳しく管理する場合。あるいは、パーティングラインやゲート跡、エジェクタ跡を許容できる場所が非常に限られている場合です。
金型を高精度に加工することは大切ですが、それだけですべての製品寸法が決まるわけではありません。樹脂の収縮や成形条件、製品形状による変形も関係します。
また、金型の合わせ目を目立たない位置へ移そうとすると、型構造が複雑になることもあります。
そこで確認したいのが、**「機能上、どこを最優先で守る必要があるか」**です。
相手部品と勘合する箇所なのか、シールする面なのか、外から見える面なのか。優先順位が分かれば、それを中心に形状や型構造を検討しやすくなります。
全部が重要、というお気持ちは分かります。ただ、全部を同じ厳しさにすると、金型もなかなか気の抜けない毎日になります。
「作りにくい」と言われたときは、理由を具体的にする
「この形状は難しいですね」だけでは、どこを変更すればよいのか分かりません。
私たち金型メーカーが説明するときも、できるだけ具体的にお伝えすることが大切だと考えています。
- 製品が引っ掛かるため、スライドが必要になる
- このリブは細くて深いため、加工と仕上げに時間がかかる
- この隙間を作る鋼材が薄くなり、破損が心配される
- この部分には冷却穴やエジェクタを配置する余裕がない
理由が分かれば、設計側でも変更できる部分を探しやすくなります。
もちろん、機能上どうしても変えられない形状もあります。その場合は、必要な構造や費用、想定されるリスクを共有したうえで、実現方法を考えていきます。
「作りにくい」は、必ずしも「作れない」という意味ではありません。
少しの形状変更で解決することもあれば、型構造の工夫で対応できることもあります。ただし、金型を作り始めてからでは、変更そのものが大仕事になる場合があります。
図面や3Dデータが固まりきる前に相談していただけると、検討できる選択肢は増えます。
製品に必要な機能を守りながら、加工しやすく、壊れにくく、安定して成形できる形へ。その落としどころを一緒に考えることも、私たち名岐金型の仕事です。
参考資料
Protolabs:Draft Angle Guidelines for Injection Molding
https://www.protolabs.com/resources/design-tips/improving-part-moldability-with-draft/Protolabs:Injection Molding Basics
https://www.protolabs.com/resources/design-tips/injection-molding-basics/Protolabs:Injection Molding Wall Thickness Guidelines
https://www.protolabs.com/resources/design-tips/improving-part-design-with-uniform-wall-thickness/Protolabs Network:Injection molding design guide
https://di1vc2liilbw2.cloudfront.net/guides/injection-molding/
リアクション投稿