型構造– category –
-

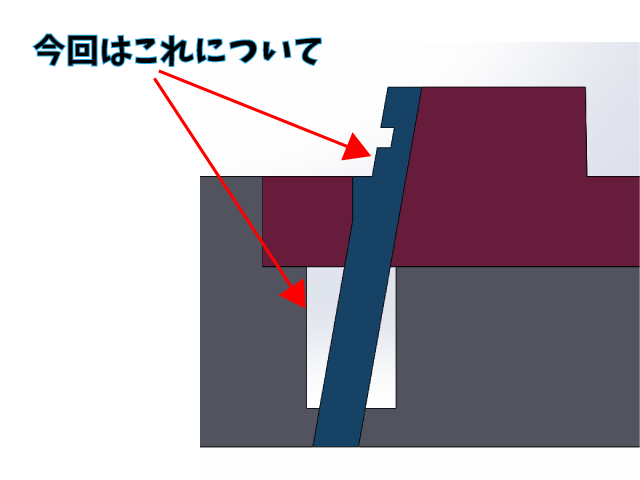
スライドの角度とアンギュラピンの角度は同じではダメ
今回はスライド構造でのアンギュラピンの角度について。アンギュラピンはスライドを案内するためについているわけですが、同じような角度だからといってスライドの角度とアンギュラピンの角度を同じにしてしまうわけにはいきません。なぜ同じだとだめなの... -
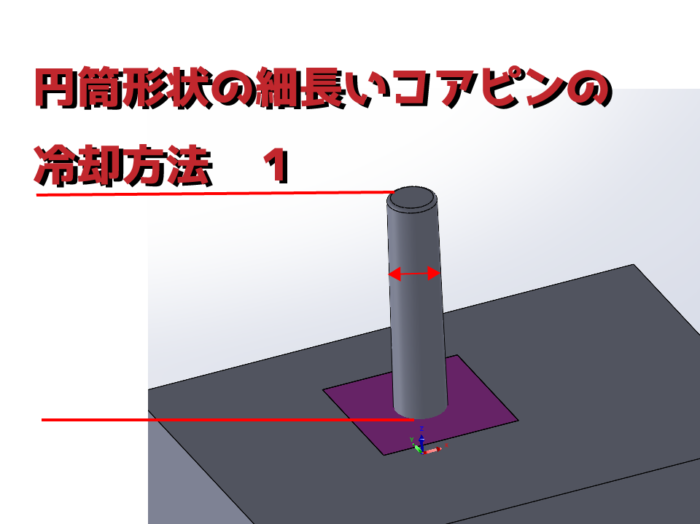
金型での円筒の細長いコアピンの冷却方法について【噴射式】
たまに細長いコアピンを使わなければいけない製品にも出くわします。 そんな長いピンでもきちんと冷却を通さないと膨張して形状が崩れて寸法が出なくなったり カシリがでたりとまともな製品にならない事態になります。 今回はそんな細長いコアピンの冷却方... -
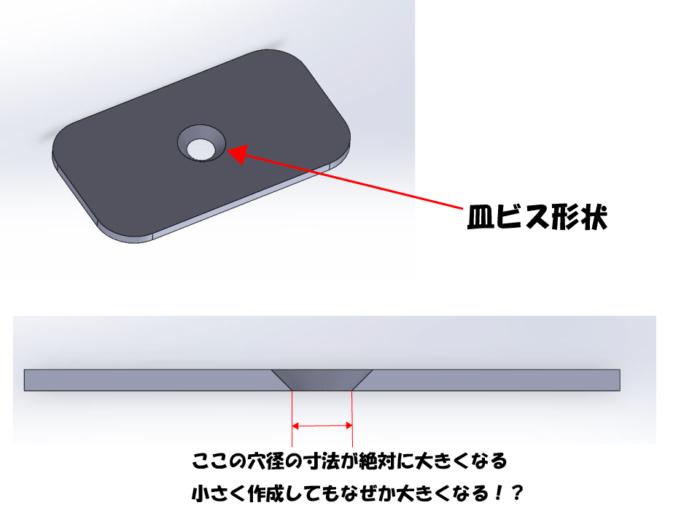
皿ビス形状の穴のある製品の穴径が出ない!?そんなときの金型設計の解決策
以前皿ビス形状の穴のある製品の金型を製作したときのことです。 皿ビス穴のピンピンになった部分の穴寸法が+0.1~0.2大きくなってしまうのです。 因みに皿ビスってこういうネジ👇その名の通り頭がお皿(お椀?)形状になったネジのこと。 リンク ... -
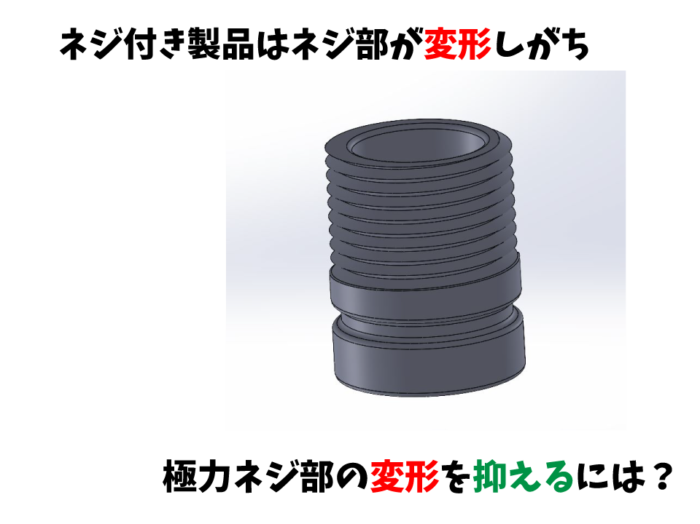
ネジ製品の金型を設計する際の注意点:一部が外に広がりやすく楕円になりやすい例
樹脂のネジ製品は真円度を見ると意外と四方八方に 大きかったり小さかったりと、なかなか寸法的に安定しない部類です。 そんな中今回は楕円になりやすいネジ製品の例を挙げてみたいと思います。 楕円に注意したいネジ製品の形状とは? 真円度が安定しない... -
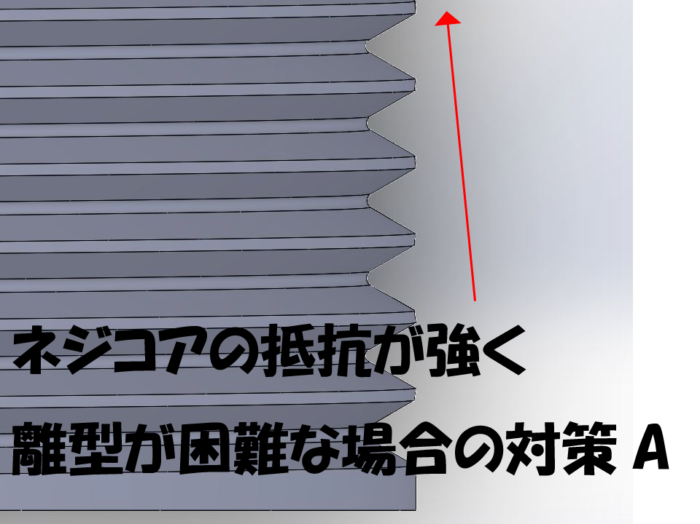
樹脂金型でのネジコア作成とモーター抜きでの抵抗が強い時の対処法
ネジ付きのモーター抜き製品と言えば、金型メーカーがやりたがらない仕事の一つです。 理由としてはまず金型構造が複雑になり加工工程が増える、 金型が完成した後も樹脂の種類や肉厚の関係などから真円が出ない、 寸法は公差内なのにネジゲージの入り具合... -
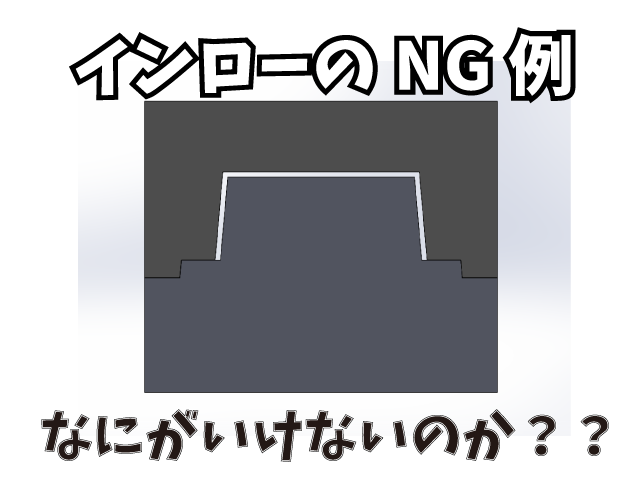
やってはいけない!?インローのNG例
製品の形状や金型の大きさによってはインローの構造がまるで意味をなさない場合があります。 一見正しいと思われる構造でもインローになっていない構造とはいったいどういうものなのでしょうか? ということで今回はそのインローになっているようでなって... -
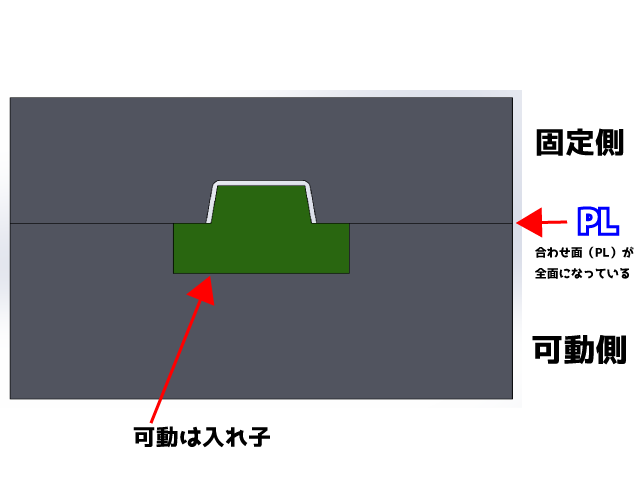
PL(パーティングライン)をモールドベース全面にするのはNG
まれに修理にくる金型に 固定と可動のモールドベースの合わせが0の高さ(つまりモールドベース全面当たり)で 合わせてあるのがあります。 最初は良いのかもしれませんが・・・ 後々不良品を出す原因となってしまうので実はよくありません。 今回は例を出... -
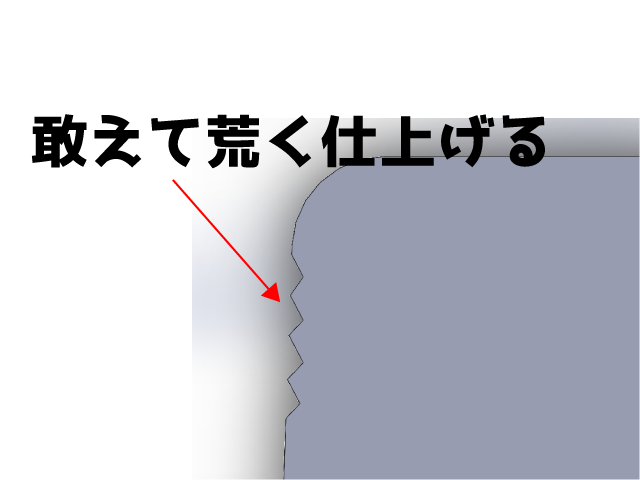
エラストマー型のコア側は離型が悪い?離型を良くするための対策について
通常のコアの離型対策としては、抜き勾配を付けたり抜ける方向にひたすら磨く、 というものですが、エラストマーの金型では逆効果になってしまいます。 磨けば磨くほど金型に張り付いて取れなくなってしまうんですよね。 今回はエラストマー型の離型を良く... -
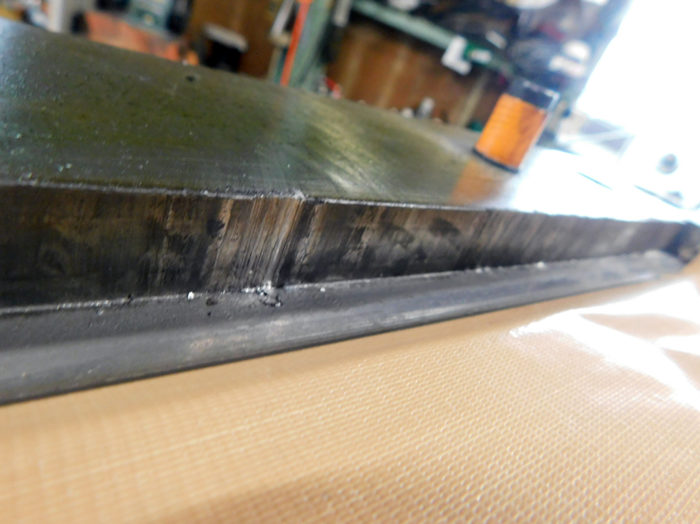
カシリとは?インローやスライドでカシリが発生する原因と対策について
カシリとは? 主に合わせ面に起こる現象で、主にインローやスライド摺動面に発生します。 例えばこんな感じです。 上の写真はインロー部のカシリ。 カシリの原因とは? カシリが発生する主な原因は、金型の摺動部と熱膨張によるものです。 金型スライドに... -
エジェクタの傾斜スライドをより簡易的にし調整を容易化する方法
エジェクタ側からの傾斜スライドってスライド作成からベース加工まで とても面倒で調整も難しいイメージがあると思います。 今回はそんな傾斜スライドを極力簡単な加工で調整まで楽にできる方法を一つ書いてみたいと思います。 エジェクタ側からの... -
基礎の基礎 射出成型金型の抜き勾配の求め方 関数電卓を使った簡単な方法
メーカーから渡される3Dモデルって大体勾配がついてないんです。 そりゃ勾配ありきで設計をしてないから当然といえば当然?なんですが、 勾配をつけることでデザインそのものや設計に不都合な出来事も起こりがちですよね。。。 関連記事としてこち... -
キャビティ側面とコア側面の干渉防止についての金型設計の注意点
金型のPLによっては キャビ側面がコア側モールドベースに突っ込む仕様となるときがあると思います。 今回はそのようなケースで気を付けるべきことを中心に書いていきたいと思います。 キャビティ側面がコア側面に干渉するケース まずは今回用意した...