「圧力を少し下げてみましょうか」
「冷却時間を延ばせば、落ち着くかもしれませんね」
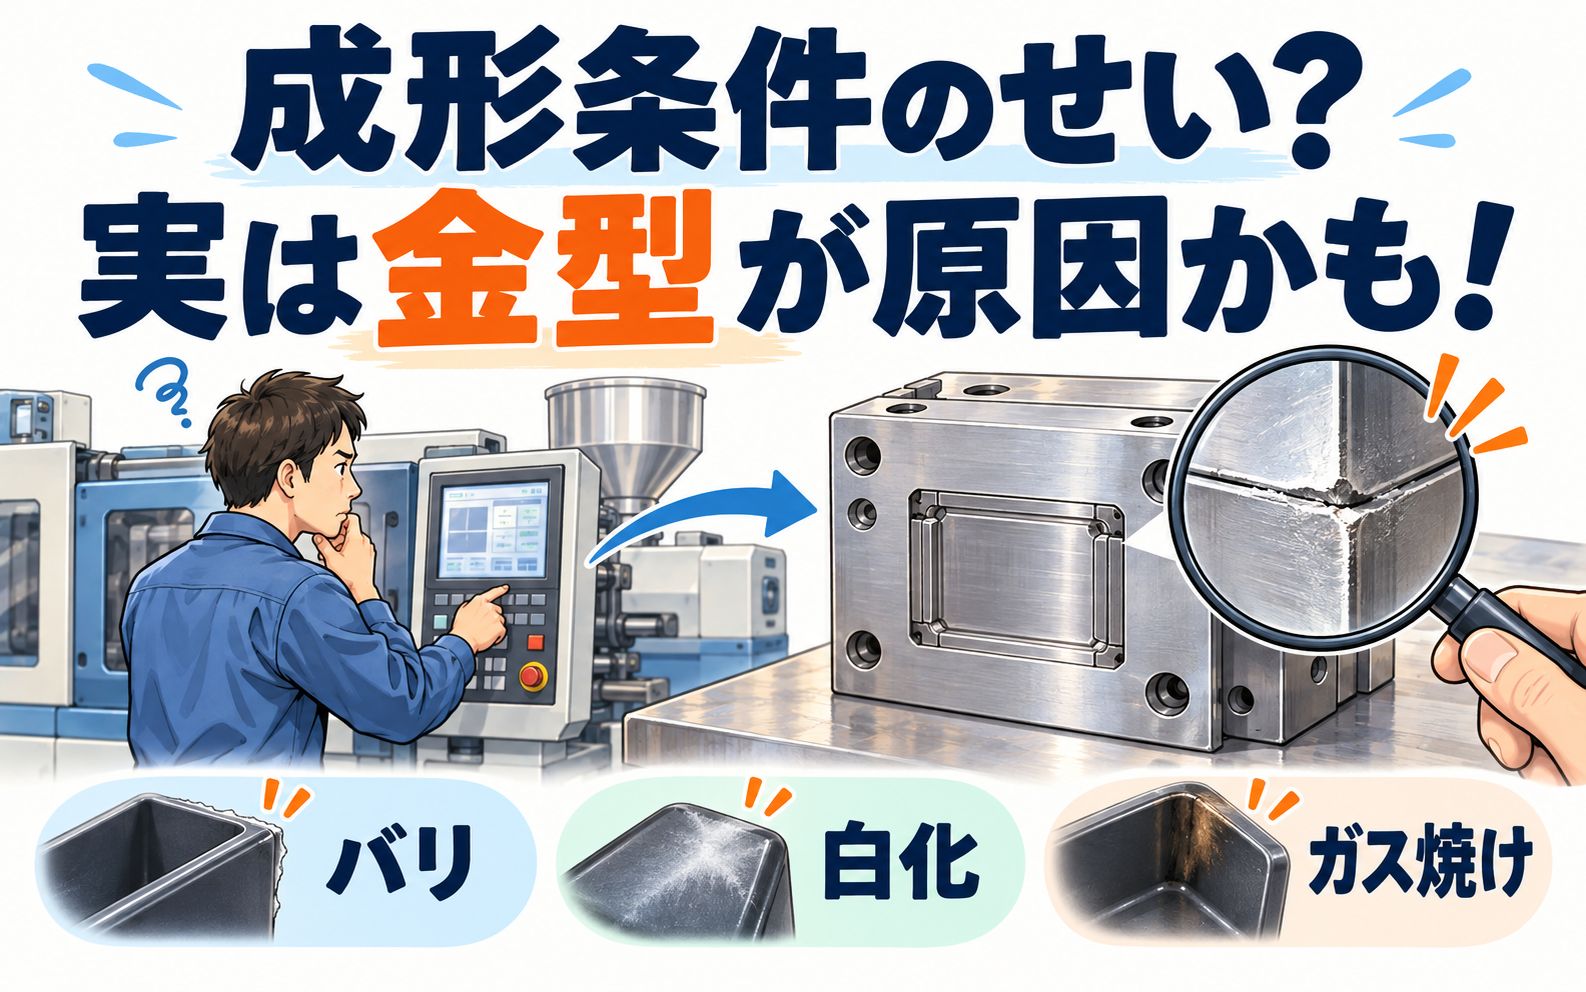
射出成形で不良が出たとき、まず成形条件を見直すのは自然な流れです。温度、圧力、射出速度、冷却時間。調整できる項目が多く、条件変更で改善する不良もあります。
ただ、あれこれ調整しているうちに、こんな状態になることもあります。
「バリは減った。でも今度は先端まで樹脂が入らない」
一つ直せば、別の不良が顔を出す。なかなか律儀な入れ替わりですが、現場としては、そろそろ全員お帰りいただきたいところです。
こうしたときは、成形条件だけでなく、金型の状態にも目を向ける必要があります。
今回は、成形条件の問題に見えて、実は金型側に主な原因があるケースを、私たち金型メーカーの視点からご紹介します。
※以下は、現場で起こり得る不良と対策を整理した説明用の事例です。特定のお客様の案件や、弊社の個別の修理実績を紹介するものではありません。
事例1:圧力を下げてもなくならないバリ。原因は合わせ面の傷み
製品の一部にバリが出ると、「圧力が高いのでは?」と考えたくなります。
実際、過剰な充填や保圧がバリにつながることはあります。ただ、圧力を下げれば何でも解決するわけではありません。
例えば、圧力を下げるとバリは小さくなるものの、完全には消えない。さらに下げると、今度はショートショットやヒケが出てしまうケースです。
ここで確認したいのが、バリが出ている位置と、金型の合わせ面の状態です。
パーティングライン(PL)やスライドの合わせ面に摩耗、打痕、欠けなどがあれば、その隙間に樹脂が入り込むことがあります。条件を変えても、金型にできた隙間そのものはなくなりません。
玄関の隙間を直さず、風の弱い日だけを選んで暮らすようなものです。うまくいく日もありますが、なかなか落ち着きません。
このケースでは、製品のバリ位置と金型側の傷みを照合し、合わせ面の当たりや部品の支持状態を確認します。そのうえで、傷んだ部分の補修、合わせ直し、必要に応じた部品の再製作を検討します。
ただし、金型が閉じた状態で隙間が見えなくても、成形中の圧力で局所的に開く場合もあります。静止状態での見た目だけでは判断しきれない点にも注意が必要です。
「圧力を下げるとバリが減る」ことと、「圧力だけが原因である」ことは、同じではありません。
事例2:冷却時間を延ばしても残る白化。原因は離型時の引っ掛かり
製品を取り出したとき、リブの付け根や側面の一部が白くなる。
こうした白化に対して、冷却不足を疑い、冷却時間を延ばすことがあります。製品の剛性が不足した状態で突き出しているなら、有効な方向です。
ところが、冷却時間を延ばしても、毎回ほぼ同じ場所に白化が出る。突き出し速度を落としても、程度が変わるだけでなくならない。
この場合は、製品が金型のどこかに引っ掛かっていないかを確認したいところです。
例えば、離型方向に対して引っ掛かる微小な段差やかえりがあると、取り出す際に製品へ無理な力がかかります。補修した箇所にわずかな引っ掛かりが残っているケースも考えられます。
条件調整で製品の硬さや離型時の抵抗が変わっても、引っ掛かる形状が残っていれば、白化を繰り返すことがあります。
私たちが確認する際は、白くなった場所だけでなく、その周辺の擦れ跡や変形も手掛かりになります。製品に残った跡と、金型側の段差や表面状態を照らし合わせていきます。
対策は、原因に応じた段差・かえりの除去や仕上げの修正です。抜き勾配や突き出しのバランスに問題があれば、寸法や製品機能への影響も確認して変更を検討します。
「とりあえず全部ピカピカに磨く」で解決するとは限りません。金型にも、磨けば済む話と、そうはいかない話があります。
なお、冷却時間を長くするほど離型しやすくなるとも限りません。形状や樹脂によっては、収縮によってコアを抱く力が増す場合もあり、白化の原因を見ながら調整することが大切です。
事例3:射出速度を変えても繰り返すガス焼け。原因はガス抜きの詰まり
製品の充填末端付近に、茶色や黒っぽい焼けが出る。
樹脂温度が高いのか、射出速度が速いのか。まずはそうした条件を確認します。
ところが、射出速度を落とすと焼けは軽くなるものの、今度は充填しにくくなる。以前は問題なく成形できていたのに、徐々に条件の許容範囲が狭くなってきた。
こうしたときに確認したいのが、ガス抜きが実際に機能しているかです。
金型内の空気やガスが十分に逃げられないと、充填末端などで圧縮され、局所的な焼けにつながることがあります。
ガス抜き溝が設けられていても、付着物で詰まっていたり、その先の排出経路がふさがっていたりすれば、十分に働きません。
図面上には出口がある。でも現場では通行止め。空気にとっては、なかなか困る道路事情です。
このケースでは、ガス抜き溝と、その先の逃げ道を確認し、付着物の除去や清掃を行います。それでも不足する場合は、位置や寸法、排出経路の見直しを検討します。
ただし、ガス抜き溝は深くすればよいものではありません。深すぎれば、今度はそこに樹脂が入り、バリの原因になります。樹脂や成形条件に合った検討が必要です。
また、焼けや黒い点がすべてガス抜き不良とは限りません。樹脂の滞留・熱劣化や異物なども考えられるため、発生位置や出方を含めて切り分けます。
「条件を変えると良くなる」が、判断を難しくする
金型に原因がある不良でも、成形条件を変えると症状が軽くなることがあります。
これが、少しややこしいところです。
圧力を下げれば、隙間へ入り込む樹脂が減る。
突き出し速度を変えれば、離型時の力のかかり方が変わる。
射出速度を落とせば、ガスの逃げ方が変わる。
そのため、「改善したのだから、条件が原因だった」と判断したくなります。
しかし、大切なのは、一度だけ良品が取れることではなく、無理のない条件で安定して良品が取れることです。
少し条件が変わっただけで不良が戻る。バリを止めるとショートし、ショートを直すとバリが出る。そんな綱渡りが続くなら、金型側の点検を並行して進める価値があります。
もちろん、成形機の状態、材料の乾燥やロット、製品形状なども関係します。「条件か金型か」の二択だけで決めつけないことも大切です。
金型を確認するときは、製品サンプルも一緒に
金型修理をご相談いただく際は、不良品のサンプルがあると、確認する場所を絞りやすくなります。
できれば、次のような情報も一緒にいただけると助かります。
- 不良が出ている箇所を示した製品サンプル
- 不良が出始めた時期と、それ以前の良品
- 条件を変更する前後のサンプルと変更内容
- 多数個取りの場合、不良が出るキャビティ番号
- 直前に行った修理や清掃、材料変更などの情報
「バリが出ます」という情報だけでは、広い金型の中を手探りで確認することになります。
一方、「このキャビティのこの部分に、前回の修理後から出る」と分かれば、確認の入り口はかなり明確になります。
製品サンプルはしゃべりませんが、傷やバリの位置で、意外といろいろ教えてくれます。金型だけを見ていると気づきにくいことも、製品と並べると見えてくるものです。
条件調整で行き詰まったら、金型の状態も見てみる
成形条件を調整することは、不良対策の大切な一歩です。
ただ、合わせ面の傷みや離型時の引っ掛かり、ガス抜きの詰まりまで、成形機の設定だけで直すことはできません。
私たち金型メーカーとしても、「もう少し条件で何とかしてください」で終わらせず、製品に残った跡と金型の状態を照らし合わせて考えることが大切だと思っています。
成形担当者と金型メーカーで情報を持ち寄り、何が起きているのかを一つずつ確認する。そのほうが、結果として遠回りを減らせることもあります。
有限会社名岐金型では、射出成形金型の製作に加え、バリや離型不良などに関する金型の修理・改造にも対応しています。
「条件を変えても、どうも同じ場所だけ直らない」
そんなときは、不良品のサンプルとこれまでの経緯を添えてご相談ください。成形機の設定画面から少し目を離して、金型側に残っている手掛かりも、一緒に探していきましょう。
リアクション投稿