金型の見積書を見て、「この小さなプラスチック部品を作るのに、こんなにかかるの?」と思ったことはありませんか。
金型を作る側の弊社としても、その気持ちはよく分かります。完成した製品は手のひらサイズ。それなのに金型の金額は、手のひらにはなかなか収まらない存在感です。
ただ、金型の価格は、鉄の重さだけで決まっているわけではありません。
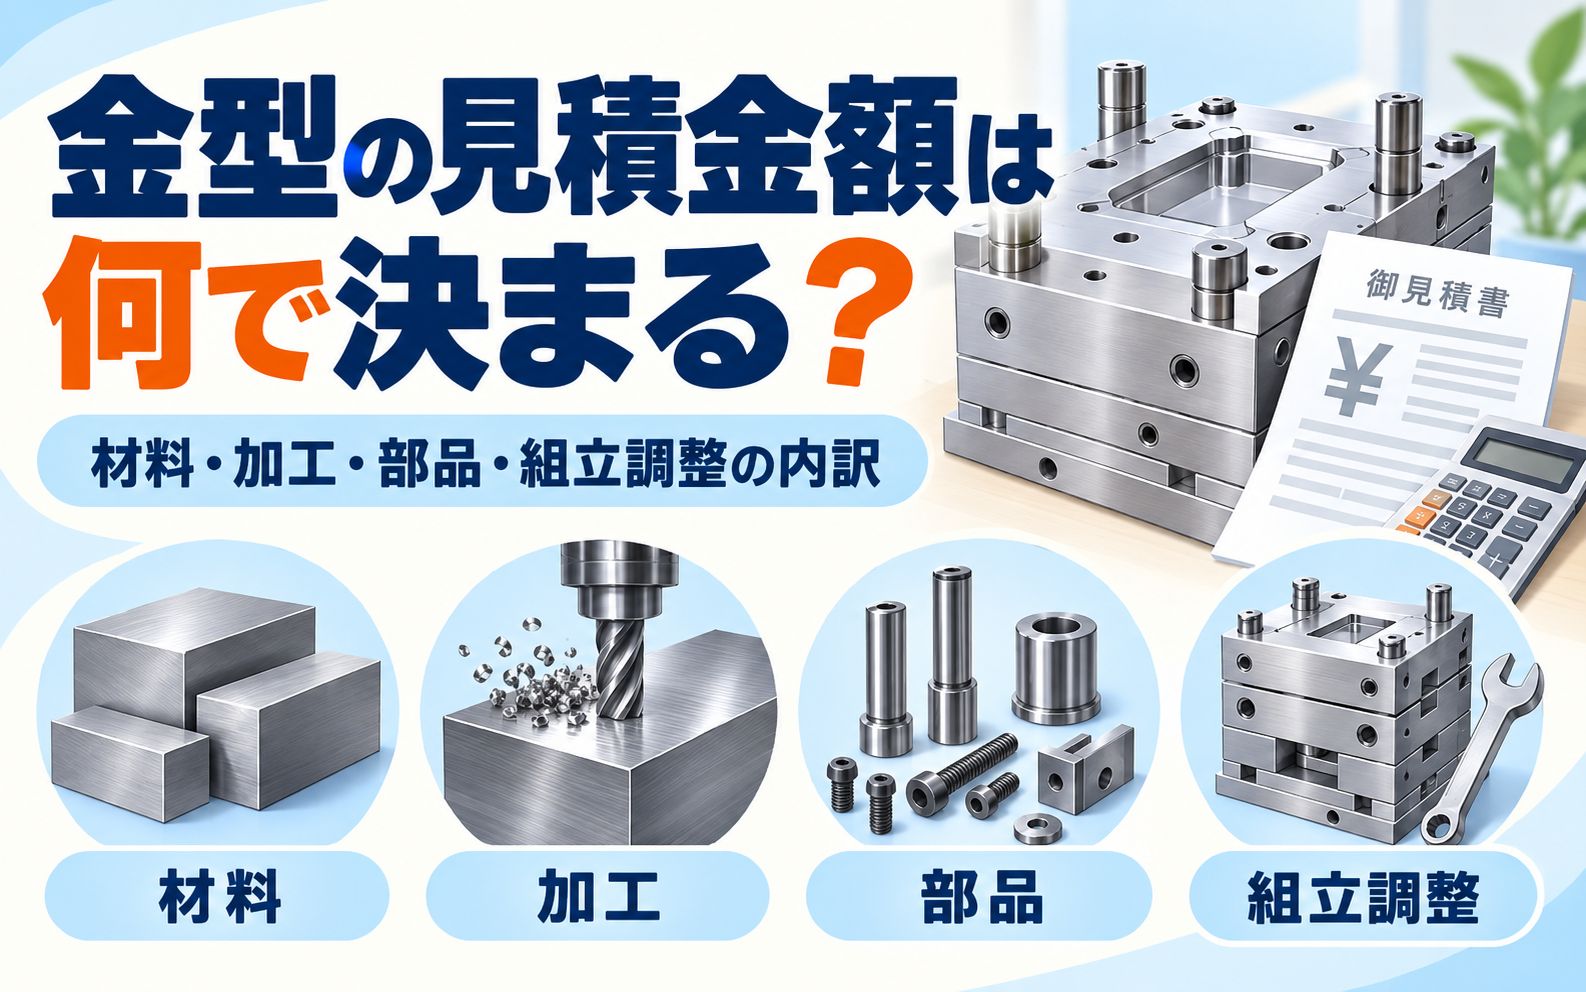
材料を用意し、構造を考え、削って、穴をあけて、磨いて、部品を組み込み、狙った製品が成形できるように調整する。その一つひとつの積み重ねが、見積金額になっています。
今回は、射出成形金型の見積金額について、**「材料」「加工」「部品」「組立調整」**を中心に、金型メーカーの立場から中身をひもといてみます。
「金型一式」の四文字の向こう側には、意外といろいろ詰まっているんです。
金型の見積金額は、何を足し合わせているのか
まず、主な費用を整理すると、次のようになります。
| 費用項目 | 主な内容 | 金額が変わる主な要因 |
|---|---|---|
| 設計費 | 金型構造、入れ子分割、ゲート、冷却、突出し機構などの設計 | 製品形状、要求精度、機構の複雑さ |
| 材料費 | モールドベース、キャビ・コアやスライドに使う鋼材など | 金型サイズ、鋼種、必要な耐久性 |
| 加工費 | 切削、放電、ワイヤーカット、研削、穴加工、磨きなど | 加工時間、精度、深さ、細かさ、仕上げ |
| 部品費 | エジェクタピン、ガイド部品、ばね、冷却用継手など | 部品の種類・数量、標準品か特注品か |
| 組立調整費 | 部品の組み込み、合わせ、摺動・突出しの確認など | 合わせ箇所の数、構造、要求品質 |
| その他 | 熱処理、表面処理、試作成形、測定、輸送など | 必要な処理、確認内容、取引条件 |
実際の見積では、ここに設備の維持や工程管理などに必要な経費、利益も含まれます。各項目に織り込むか、別項目にするかは会社によって異なります。
また、モールドベースを材料費に含めるか購入部品費に含めるかなど、分類方法にも違いがあります。見積書の項目名だけで、各社の作業範囲が同じとは限らないという点は押さえておきたいところです。
「材料費が何%、加工費が何%」という共通の配分があるわけでもありません。大きくて単純な金型と、小さくても精密な機構が詰まった金型では、お金のかかる場所が違います。
1.材料費|鉄なら何でもいい、というわけにはいかない
金型の土台となるモールドベースや、製品形状を作るキャビ・コアには、用途に合った材料を使います。
選ぶ基準は、単純な「安い・高い」だけではありません。
例えば、予定する生産数量、使用する樹脂、摩耗や腐食への対策、磨き仕上げの要求などによって、適した鋼材や熱処理の必要性が変わります。
少量生産用と、長期間にわたって大量に成形する金型では、必要な備えも違います。近所への買い物と長距離旅行で、荷物の量が変わるようなものです。どちらも全装備にすると、それはそれで大変です。
製品サイズと金型サイズは、同じではない
小さな製品だからといって、その周囲に少し鉄を足せば金型になるわけではありません。
金型には、製品形状のほかに、樹脂を流す部分、冷却穴、製品を押し出す仕組み、スライドの移動スペース、強度を確保する厚みなどが必要です。
複数個を同時に成形する「多個取り」なら、その配置も考えなければなりません。
製品を置いたら満室、では困ります。裏方の皆さんにも、ちゃんと働く場所が必要なのです。
材料の値段だけで比較すると、加工費を見落とすことも
鋼材の選定は、その後の加工にも関係します。硬さや加工性、熱処理の有無によって、必要な工程や時間が変わるためです。
材料費が安くても、目的に合わず早期に摩耗すれば、修理や停止の負担が増える可能性があります。逆に、必要以上の仕様を選べば、初期費用が膨らみます。
目指したいのは、予定する使い方に対して、無理も過剰もない材料選びです。
2.加工費|大きさ以上に「どう削るか」が効いてくる
金型費用を考えるうえで、加工にかかる時間と手間は大きな要素です。
機械に材料を置いて、スタートボタンを押したら完成。そんな世界なら、弊社ももう少し気楽にお茶を飲めるのですが、現実はなかなかそうはいきません。
切削加工だけで終わる部分もあれば、放電加工やワイヤーカット、研削、手磨きなどを組み合わせる部分もあります。
製造サービスを提供するProtolabsも、金型製作時間が費用を左右し、複雑な形状ほど費用が増えやすいと説明しています。参考:Protolabs「Understanding Injection Mold Cost for Parts and Tooling」
小さくても、加工が大変な形状はある
例えば、次のような形状です。
- 細くて深いリブを作るための溝
- 小径工具で加工しなければならない細部
- 工具が届きにくい奥まった部分
- 厳しい寸法精度や位置精度が求められる部分
- 高い外観品質が必要な面
細く長い工具は、たわみや折損にも気を配る必要があります。大きな工具で一気に削るような進め方ができず、少しずつ加工する場面も出てきます。
小さいから作業量も小さい、とは限りません。米粒に文字を書く仕事を想像すると、何となく伝わるでしょうか。米は小さくても、仕事は細かいのです。
放電加工には、電極を作る工程もある
切削だけでは加工しにくい形状では、形彫り放電加工を使うことがあります。
この場合、金型を加工するための「電極」も製作します。形状や仕上げの要求によっては、複数の電極が必要です。
つまり、金型の一部分を作るために、その形を加工する道具を先に作ることもあるわけです。
見積書に電極費が独立していなくても、加工費の中にこうした工程が含まれている場合があります。
「全部きれいに」と「ここだけきれいに」では費用が違う
磨きや鏡面仕上げも、範囲と要求レベルによって費用が変わります。
外から見える面と、組み込んだら見えなくなる面を分けて指定できれば、必要な部分に仕上げ工数を集中できます。Protolabsも、高度な磨き仕上げは金型費用を増やす要因であり、対象範囲を限定することが費用低減につながるとしています。参考:Protolabsの外観仕上げに関する解説
もちろん、見えない面でも離型や機能のために仕上げが必要なことはあります。大切なのは、「見えないから何でもいい」ではなく、必要な仕上げを目的に合わせて決めることです。
3.部品費|小さな部品も、集まると立派な金額になる
金型には、エジェクタピン、ガイドピン・ブシュ、ばね、ボルト、冷却用の継手やシール類など、多くの部品が使われています。
一つひとつは目立たなくても、数が増えれば費用も積み上がります。買い物かごに小物を入れていたら、レジで思ったより高くなる、あの現象です。金型の中でも起こります。
標準部品を使えるか、特注部品が必要かによっても金額は変わります。また、購入した部品に追加工が必要なら、その分の加工費もかかります。
スライドは「部品を一個追加」で終わらない
アンダーカットに対応するためにスライド機構を設ける場合、増えるのは製品形状を作るスライドコアだけではありません。
構造に応じて、動かすための部品、案内部品、成形時に位置を保持する部分、移動量や停止位置を管理する仕組みなども必要です。
さらに、それらを取り付ける加工と組立調整が加わります。
機構が一つ増えると、設計費・材料費・加工費・部品費・調整費にまたがって影響することがあります。
製品図面では小さな横穴一つでも、金型側ではちょっとした増築工事になるわけです。
ホットランナーなどの仕様も確認したい
ホットランナーを採用する場合は、システム本体や、必要に応じて温度コントローラーなどの費用も関係します。初期費用と、量産時の材料使用量や運用面を合わせて検討する項目です。
見積を比較するときは、こうした装置が含まれているか、支給品扱いなのかも確認しておくと、金額差の理由が見えやすくなります。
4.組立調整費|「部品ができた」と「金型が完成した」は別の話
ここは、金型を作る側として、ぜひ知っていただきたい部分です。
加工した部品を順番に組み付ければ、それだけで金型が完成するとは限りません。
金型は、閉じたときに樹脂を受け止め、必要な部分が動き、成形品を無理なく取り出せることが求められます。
そのため、部品同士の当たりや隙間、スライドの動き、突出し機構の作動などを確認して調整します。
「入ったので完成です!」と言いたい気持ちをぐっと抑えて、そこからが大事な仕事です。
動く部分と、しっかり合わせる部分を両立させる
動く部分をきつくしすぎれば、作動不良やかじりにつながることがあります。一方、樹脂を止める合わせ部分に不適切な隙間があれば、バリの原因になります。
それぞれの役割に合った状態に仕上げる必要があり、「全体をきつく合わせておけば安心」という話ではありません。
多個取りやスライドの多い金型では、確認する場所も増えます。製品形状が同じでも、各キャビティの加工・組付け状態を確認する必要があるためです。
試作後の調整は、どこまで見積に含まれる?
試作成形では、製品寸法、バリ、離型状態、外観などを確認し、必要に応じて金型を調整します。
ただし、試作の実施場所や回数、測定内容、調整の範囲は、取引条件によって異なります。
当初合意した仕様への調整と、製品形状や要求仕様そのものの変更は、費用の扱いが異なる場合があります。
**「試作・測定・修正は何が含まれ、何が別途なのか」**を事前にそろえておくことが大切です。ここが曖昧だと、完成間近に見積書の続編が登場しかねません。
同じような製品なのに、見積金額が違うのはなぜ?
例えば、外形寸法がほぼ同じ二つのケースでも、一方は素直に型から抜ける形状、もう一方は横穴や引っ掛かりが多く、外観面の指定も厳しいとします。
後者では、スライドなどの機構、細かな加工、仕上げ、合わせの作業が増える可能性があります。
外から見れば「だいたい同じ箱」でも、金型の中身はかなり違うのです。
また、同じ図面に対する見積でも、取り数、鋼材、予定寿命、冷却構造、検査内容などの前提が違えば、金額は変わります。メーカーの得意な加工や保有設備、工程の組み方によっても差が出ます。
そのため、**高い見積が必ず過剰とも、安い見積が必ず不足とも言えません。**まずは仕様と作業範囲をそろえて比べることが必要です。
金型費用を抑えるなら、形状と要求を整理するのが近道
費用を下げたいとき、「もう少し安くなりませんか」とご相談いただくことはあります。
もちろん検討します。ただ、必要な工程が同じままでは、できることにも限りがあります。加工時間は、お願いすると半分になるタイプではありません。そうだったら毎朝お願いしています。
効果を検討しやすいのは、製品機能を保ちながら、作りやすい形状や必要十分な仕様にできないかを見直すことです。
- 横穴や引っ掛かりの位置を変えて、機構を簡素化できないか
- 細く深い形状を、加工しやすい寸法にできないか
- 厳しい公差が必要な箇所を、機能上重要な部分に絞れないか
- 外観面と非外観面で、仕上げの指定を分けられないか
- 生産数量に対して、取り数や耐久性の仕様が合っているか
こうした検討は、金型製作前ほど進めやすくなります。削り始めてからの変更では、作り直しが発生することもあるためです。
また、多個取りにすれば初期の金型費用は増えやすい一方、条件が合えば量産時の製品単価を下げられる場合があります。初期費用だけでなく、生産数量や成形サイクル、保守費用まで含めて考えたいところです。
見積依頼で伝えていただきたい情報
できるだけ前提のそろった見積にするためには、次の情報が役立ちます。
| 情報 | 見積に関係する理由 |
|---|---|
| 3Dデータ・製品図面 | 形状、公差、加工方法、金型構造を検討するため |
| 使用樹脂・グレード | 収縮、摩耗への対応などを検討するため |
| 年間数量・予定する総生産数量 | 取り数や耐久性の仕様を検討するため |
| 希望する取り数・使用成形機 | 金型寸法や搭載条件を確認するため |
| 外観基準・重要寸法 | 必要な仕上げや測定・調整内容を把握するため |
| 試作・検査・提出資料の条件 | 見積に含める作業範囲をそろえるため |
| 希望納期 | 材料・部品の手配や工程を検討するため |
すべて決まっていなくても、ご相談は可能です。その場合は、未確定の部分を明確にして、仮の条件で見積を進めることになります。
「まだ決まっていません」という情報も、実は大切です。決まっているつもりで進めるほうが、後から大変になることがあります。
金型の価格は、安定して製品を作るための仕事の積み重ね
金型の見積金額には、鋼材や購入部品だけでなく、設計、加工、磨き、組立、調整といった仕事が詰まっています。
特に、形状の複雑さ、要求精度、取り数、耐久性、試作や検査の範囲は、金額を左右するポイントです。
「同じ大きさなのに、なぜこんなに違うの?」と思ったときは、材料の量だけでなく、どんな構造で、どこまでの品質を、どの範囲の作業で実現する見積なのかを見ていただけると、その違いが分かりやすくなります。
弊社・有限会社 名岐金型では、製品形状や使用条件を確認しながら、金型製作についてご相談を承っています。
「この形状を少し変えると費用は変わる?」「この公差は本当に必要?」といった、図面段階でのご相談もお寄せください。
金型は、完成してから眺めても、なかなか内訳をしゃべってくれません。その分、作る私たちが分かりやすくお伝えしていきたいと思います。
リアクション投稿