金型製作– category –
-

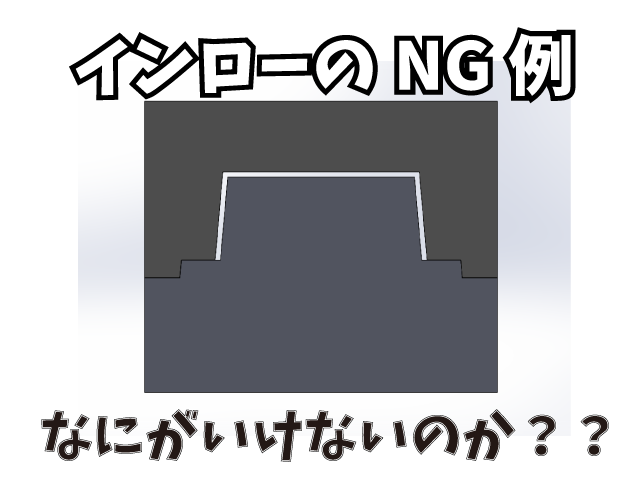
やってはいけない!?インローのNG例
製品の形状や金型の大きさによってはインローの構造がまるで意味をなさない場合があります。 一見正しいと思われる構造でもインローになっていない構造とはいったいどういうものなのでしょうか? ということで今回はそのインローになっているようでなって... -
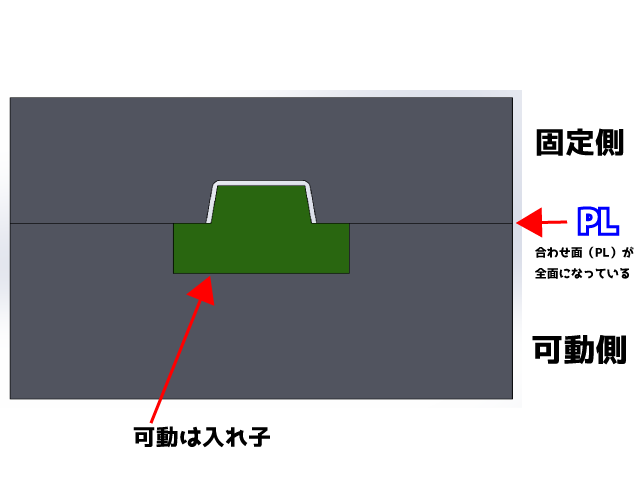
PL(パーティングライン)をモールドベース全面にするのはNG
まれに修理にくる金型に 固定と可動のモールドベースの合わせが0の高さ(つまりモールドベース全面当たり)で 合わせてあるのがあります。 最初は良いのかもしれませんが・・・ 後々不良品を出す原因となってしまうので実はよくありません。 今回は例を出... -
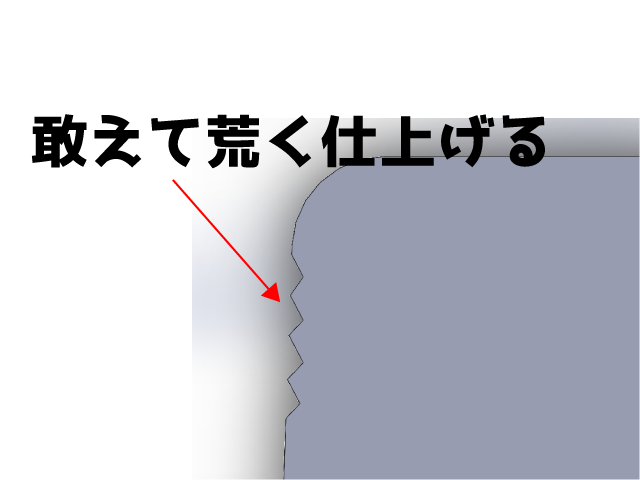
エラストマー型のコア側は離型が悪い?離型を良くするための対策について
通常のコアの離型対策としては、抜き勾配を付けたり抜ける方向にひたすら磨く、 というものですが、エラストマーの金型では逆効果になってしまいます。 磨けば磨くほど金型に張り付いて取れなくなってしまうんですよね。 今回はエラストマー型の離型を良く... -
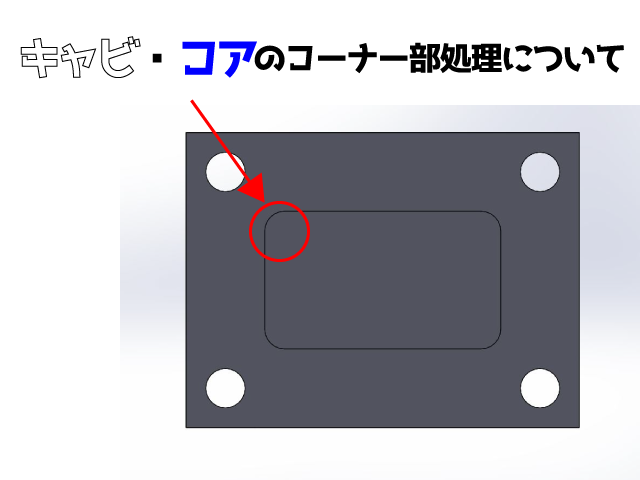
キャビ・コアの入れ子コーナー部の逃がし処理について
今回はモールドベースにポケット穴加工する際のコーナーのニガシ処理について 触れてみたいと思います。 キャビ・コアの4コーナー処理について コーナー部の逃がし処理には主に2種類あり、 一つはモールドベース側のほうのRを小さく、入れ... -
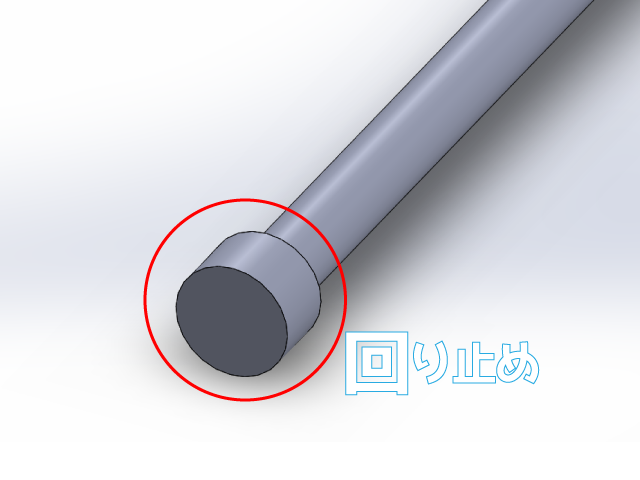
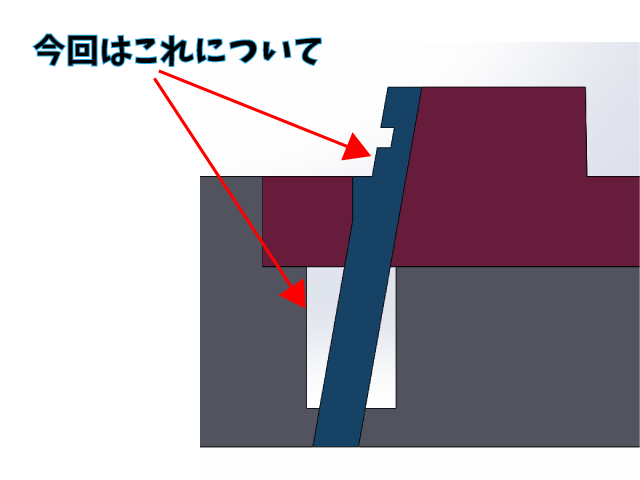
斜面形状、曲面形状でのエジェクタピンの回り止め形状について
製品部が平面の場合はエジェクタピンがどれだけ回転しようが 製品の形状は変わりませんが、 斜面形状や曲面形状であった場合はそうはいきません。 例えば斜面、曲面形状の場合にエジェクタピンが回ってしまうことで以下の問題が発生します。 ... -
エジェクタの傾斜スライドをより簡易的にし調整を容易化する方法
エジェクタ側からの傾斜スライドってスライド作成からベース加工まで とても面倒で調整も難しいイメージがあると思います。 今回はそんな傾斜スライドを極力簡単な加工で調整まで楽にできる方法を一つ書いてみたいと思います。 エジェクタ側からの... -
基礎の基礎 射出成型金型の抜き勾配の求め方 関数電卓を使った簡単な方法
メーカーから渡される3Dモデルって大体勾配がついてないんです。 そりゃ勾配ありきで設計をしてないから当然といえば当然?なんですが、 勾配をつけることでデザインそのものや設計に不都合な出来事も起こりがちですよね。。。 関連記事としてこち... -
キャビティ側面とコア側面の干渉防止についての金型設計の注意点
金型のPLによっては キャビ側面がコア側モールドベースに突っ込む仕様となるときがあると思います。 今回はそのようなケースで気を付けるべきことを中心に書いていきたいと思います。 キャビティ側面がコア側面に干渉するケース まずは今回用意した... -
L字パイプの設計と金型の注意点
弊社では水回り関係の金型も多く製作しているのですが、 頂いた図面を一目見て、「あ、ここは抜けませんよ(金型製作できませんよ)」と指摘するときがあります。 そこで今回はその1例として L字パイプの製品設計と金型構造について書いてみたいと思いま... -
リブ加工の効果的な切削方法3 スケッチ上を走る効率的なリブ加工
前々回、前回に引き続き、 今回も効果的なリブ加工方法について書きたいと思います。 リブ加工の効果的な切削方法1 アプローチは何もないところから リブ加工の効果的な切削方法2 アプローチがなければ作って対処! 今回は段差がそれぞれ違うワークの... -
リブ加工の効果的な切削方法2 アプローチがなければ作って対処!
前回の続きです。 https://meigikanagata.com/ribu1/ 前回はリブ加工のアプローチをなにもないところから入れば 工具の負荷を最小限に抑えることができ、通常のBALLで十分にリブの加工が可能だということを 書きました。 今回は何もない外側からアプローチ... -
【金属加工】リブ加工の効果的な切削方法1 アプローチは何もないところから
リブ加工って皆さんどうされていますか? 恐らく小径工具である程度とったあと、放電加工で仕上げる、もしくは最初から放電加工というパターンが多いのではないでしょうか? ただし、放電加工にはまず電極の作成が必要であり、そのプロセスでさえか...